
- Yazan
- Haziran 17, 2025
- 0 Yorum
Trafo Kazanında Kaçak Testi Nasıl Yapılır? 6 Yöntem
Bir trafo kazanında yağ izi gördüğünüzde aslında iki ayrı soru sorarsınız: bu yağ nereden geliyor ve neden oradan geliyor? İkincisi bir kök neden analizidir. Birincisi ise ölçülebilir, sıralanabilir ve prosedüre bağlanabilir bir muayene işidir. Sahada bu ikisi sürekli birbirine karışır; ekip kaynak parametresini tartışırken kaçağın yeri hâlâ milimetrik olarak işaretlenmemiştir.
Bu yazı yalnızca birinci soruyla ilgileniyor: kaçağın yerini bulmak. Altı tespit yöntemini hassasiyet sırasıyla veriyoruz ve her biri için üç şeyi net söylüyoruz — hangi büyüklükteki kaçağı yakalar, ne kadar sürer, imalat akışının hangi noktasına aittir. Ayrıca çoğu tartışmayı bitiren tek kuralı baştan koyuyoruz: kaçak testi boyadan önce yapılır.
Küçük bir arama notu: bu soruyu tarayıcıya yazdığınızda sonuçların çoğu krank keçesi, turbo ve şanzıman yağ kaçağı üzerine otomotiv içeriği döner, o yüzden aramanıza trafo kazanı niteleyicisini eklemekte fayda var.
Kaçağın yeri ile nedeni ayrı sorulardır
Tespit ile teşhis ayrı disiplinlerdir. Tespit, kazanı kontrollü bir basınca götürüp süreksizliği fiziksel olarak görünür kılma işidir; çıktısı bir koordinattır — kapak flanşının sol arka köşesi, üçüncü panelin dip dikişi, alt boşaltma vanasının rekoru. Teşhis ise o koordinatta neden bir süreksizlik oluştuğunu sorar: kök nüfuziyeti, punta sırası, çarpılma, ısı girdisi. Bu yazı yalnız tespit tarafındadır; yağ sızıntısının imalat nedenleri ayrı bir yazının konusudur ve orada ayrıntılandırılıyor.
Ayrım pratikte şu yüzden önemli: teşhise atlayan ekip, kaçağın yerini işaretlemeden tamir kaynağı atar. Yeni dikiş bazen gerçek kaçağı geçici olarak örter, bazen ısı girdisiyle komşu bölgede yeni bir yol açar; kazan ikinci testte de temiz çıkmaz ve üçüncü tur başlar. 2.450 m2 kapalı üretim alanında 12 kaynak istasyonuyla ve ayda 120 ton çelik işleyen bir akışta bu döngünün maliyeti yalnız işçilik değildir: kazan hat üzerinde bekler, boyahane sırası kayar, sevkiyat tarihi kayar.
Bu yüzden tespit bir prosedüre bağlanır — hangi yöntem, hangi aşamada, hangi basınçta, ne kadar süreyle. IEC 60076-1 trafo deneylerini rutin, tip ve özel deneyler olarak sınıflandırır; kazan sızdırmazlığının hangi basınç ve süreyle doğrulanacağı ise sipariş şartnamesinden ve TEDAŞ şartnamelerinden gelir. Aşağıdaki altı yöntem, bu prosedürün yapı taşlarıdır.
Altı yöntem, hassasiyet sırasıyla
Altı yöntem aynı işi yapmaz. Kaçak büyüklüğüne göre bir hassasiyet merdiveni oluştururlar: en üstteki yalnızca gözle görülür kabarcık üreten kaçağı yakalar, en alttaki kılcal geçişi bulur. Doğru yaklaşım en hassas yöntemle başlamak değil, en hızlı yöntemle iri kaçakları elemek ve merdiveni basamak basamak inmektir; çünkü hassas yöntemin üzerine iri bir kaçak geldiğinde cihaz doyar ve küçük olanı zaten göremezsiniz. Yöntem seçiminin ölçütleri EN 1779 kapsamında tanımlanır: aranan kaçak mertebesine göre yöntem ailesi seçilir.
Aşağıdaki basınç ve süre değerleri örnek ve tipik mertebelerdir, kesin şartname değeri değildir. Bağlayıcı olan müşteri şartnamesi ile kazanın tasarım basıncıdır; dalga duvarlı kazanda üst sınır düz cidarlı kazandan düşüktür.
| Yöntem | Yakaladığı kaçak | Örnek basınç | Tipik süre | İmalat aşaması |
|---|---|---|---|---|
| Basınç altında köpük/sabun | Saniyeler içinde kabarcık üreten kaba kaçak | 0,2–0,5 bar | 1–3 saat | Kaynak biter bitmez, boyadan önce |
| Boya penetrant | Yüzeye açılan kılcal süreksizlik | Basınç gerekmez | Bölgesel 20–60 dk | Tamir dikişi ve flanş yüzeyi doğrulaması |
| Basınç düşümü izleme | Kabarcık üretmeyen yaygın küçük kaçak | 0,2–0,5 bar | 4–24 saat | Tüm dikişler tamamlandıktan sonra |
| Bekletme (soak) testi | Aralıklı, damla oluşması dakikalar süren kaçak | Düşük sabit basınç veya yağ dolu | 12–72 saat | Montaj sonrası, boyadan önce |
| Helyum kaçak dedektörü | Diğer yöntemlerin kaçırdığı kılcal geçiş | Vakum veya helyum karışımı | Hazırlıkla 0,5–1 gün | Özel şartname, hermetik kazan |
| Boyadan sonra sıcak yağ ile bekletme | Yalnız sıcakta açılan conta ve kılcal kaçak | Servis dolum koşulu | 24–72 saat | Sevkiyat öncesi son doğrulama |
Tabloda iki nokta önemli. İlk beş yöntem boyadan önceki aşamalara aittir; altıncısı zaten boyalı kazanın son kontrolüdür. Süre sütunu ise doğrusal ölçeklenmez: taranacak dikiş uzunluğu iki katına çıkarsa köpük taraması da yaklaşık iki katına çıkar, ama basınç düşümü izlemesi aynı süreyi ister — orada bekleyen kazan değil, manometrenin çözünürlüğüdür.
Köpük testi: en hızlı tarama, en kaba filtre
Kazan kuru hava veya azotla 0,2–0,5 bar mertebesinde basınçlandırılır, tüm dikişler sabun çözeltisiyle fırçalanır ve yan ışık altında beklenir. Kabarcık oluşması genellikle 10–15 saniye içinde başlar; kabarcığın büyüme hızı kaçağın mertebesi hakkında kaba bir fikir verir. Yöntemin gücü hızıdır — bir operatör tek başına, cihazsız, doğrudan kaçağın koordinatını verir. Zayıflığı da aynı yerdedir: dakikada bir damla üreten bir kaçak, tarama süresi boyunca hiç kabarcık göstermeyebilir.
Basınç seçimi burada mühendislik kararıdır ve dalga duvarlı kazanda üst sınırı geometri belirler. Örnek hesap: 400 mm derinliğinde ve 1.000 mm yüksekliğinde bir dalga duvar kanadının tek yüzü 0,4 m2 alan görür. 0,2 bar, yani 20.000 Pa test basıncında bu yüze gelen kuvvet 20.000 × 0,4 = 8.000 N, kabaca 815 kgf eder. Sac kalınlığının 1,2 mm veya 1,5 mm olduğu bir kanatta bu kuvvet kalıcı şişme yaratabilir; kendi kanat ölçünüzü yerine koyup hesabı tekrarlayın. Bu yüzden dalga duvarlı kazanın test basıncı düz cidarlı kazandakiyle aynı seçilemez.
Uygulama sırası da verimi belirler: taban ve dip dikişleri önce, dikey ekler sonra, kapak ve flanş bölgesi en sonda taranır. Bulunan her nokta kazanın üzerine kalıcı olarak işaretlenir — hafızaya değil, sac üzerine.
Boya penetrant basınç gerektirmez
Sıvı penetrant muayenesi kazanı basınçlandırmadan çalışır, bu yüzden basınç uygulanamayan veya uygulanmasının anlamsız olduğu yerlerde tek pratik seçenektir: tamir dikişinin doğrulanması, kapak flanşının conta oturma yüzeyi, buşing flanşı çevresindeki taşlanmış bölge. Yöntem yüzeyi temizlemek, penetrantı uygulamak, fazlasını almak ve geliştiriciyle süreksizliği yüzeye çekmekten ibarettir. Genel prensipler EN ISO 3452-1 kapsamında tanımlıdır; standardın esas aldığı çalışma sıcaklığı aralığı 10–50 °C’dir, bu aralığın dışında özel nitelendirme gerekir.
Penetrant yalnızca yüzeye açılan süreksizliği gösterir. Sac içinde kalmış bir laminasyonu ya da kök tarafında kalan bir boşluğu göremez; bunun için malzemenin baştan doğru olması gerekir, o da EN 10204 3.1 sertifikalı sac tedarikiyle sağlanır. Buna karşılık penetrant, gözle bakıldığında sadece bir taşlama izi gibi duran kılcal çatlağı beş dakikada ortaya çıkarır ve bu, köpük testinin tamamen kaçırdığı bir sınıftır.
Bulunan süreksizliğin kabul edilip edilmeyeceği ayrı bir sorudur. Kaynak kusurlarının sınıflandırılması EN ISO 5817 ile, kaynak imalatının kalite gerekleri ise EN ISO 3834-2 ile tanımlanır. Bir dikişin hangi kusur sınıfına gireceği ve nasıl tamir edileceği tespitin değil, kaynak kalitesi ve prosedürler tarafının konusudur; muayenecinin görevi kusuru bulmak ve boyutunu kayda geçirmektir.
Basınç düşümü ve bekletme testi
Köpük testi kaçağın yerini verir ama büyüklüğünü vermez. Bu iki yöntem tam tersini yapar: kaçağın varlığını sayıya çevirir, yerini söylemez. Bu yüzden ikisi birlikte kullanılır — önce sayı, sonra koordinat.
Basınç düşümü izleme
Kazan basınçlandırılır, vana kapatılır, manometre 4–24 saat izlenir. Buradaki en yaygın hata sıcaklık düzeltmesini atlamaktır. Sabit hacimde mutlak basınç ile mutlak sıcaklık orantılıdır. Örnek: akşam 15 °C’de (288 K) gösterge 0,50 bar ise mutlak basınç 0,50 + 1,013 = 1,513 bar’dır. Ertesi gün 25 °C’de (298 K) mutlak basınç 1,513 × 298 / 288 = 1,565 bar olur, yani gösterge hiç kaçak olmadan 0,55 bar okur. Tersi de doğrudur: gece 10 K soğuma, sağlam bir kazanda 0,05 bar düşüş gösterir ve ekibi olmayan bir kaçağı aramaya gönderir. Bu yüzden basınç kaydının yanına mutlaka cidar sıcaklığı kaydı düşülür. Aynı mantığın yağ ile yapılan biçimi olan hidrostatik sızdırmazlık testi, gaz yerine sıvı sütunuyla çalıştığı için sıcaklık hassasiyeti daha düşüktür.
Bekletme (soak) testi
Bekletme, kaçağa zaman tanır. Neden gerektiğini bir hesapla görmek kolay: 20 damlanın 1 mL yaptığı kabulüyle dakikada tek damla, günde 1.440 damla, yani 72 mL yağ eder — yılda yaklaşık 26 litre. Bu kaçak köpük taramasında hiç kabarcık üretmez. IEC 60296 mineral yalıtım yağı için 20 °C’de yoğunluk üst sınırını 0,895 g/mL verir; 2 m yağ sütunu kazan dibinde 895 × 9,81 × 2 = 17.560 Pa, yani yaklaşık 0,18 bar statik basınç yaratır. Kendi yağ yüksekliğinizi yerine koyarak tekrarlayabilirsiniz. Bu testi, yalıtım sisteminin kurutulması için yapılan vakum testi ile karıştırmamak gerekir; ikisi farklı amaçlara hizmet eder.
Helyum dedektörü ne zaman gerekir?
Helyum, moleküler boyutu küçük ve atmosferde çok az bulunan bir gaz olduğu için izleme gazı olarak kullanılır. İki temel uygulama biçimi vardır: kazan vakuma alınır ve şüpheli dikişe dışarıdan helyum püskürtülür, ya da kazan helyum içeren bir karışımla basınçlandırılıp dikişler bir prob ile taranır. Ölçüm kütle spektrometresiyle yapılır ve bu yöntemin hassasiyeti, buraya kadar sayılan yöntemlerin hepsinin mertebe olarak üzerindedir. Cihazın beyan edilen kaçak hassasiyeti kalibrasyon sızıntısıyla doğrulanır ve üreticinin sertifikasında yazar; bu değeri cihazdan bağımsız olarak vermek doğru olmaz.
Asıl soru şu: her kazanda gerekli mi? Hayır. Standart bir dağıtım trafosu kazanında ilk dört yöntem doğru sırayla uygulandığında helyuma ihtiyaç duyulmaz. Helyum üç durumda anlamlıdır. Birincisi, hermetik dolu kazanlar gibi servis ömrü boyunca hiç açılmayacak tasarımlar. İkincisi, müşteri şartnamesinin izleme gazı yöntemini açıkça istemesi. Üçüncüsü de en sinir bozucu senaryo: kazan tüm testlerden temiz geçtiği hâlde sahada tekrar tekrar sızdırıyorsa, aradığınız kaçak diğer yöntemlerin çözünürlüğünün altında demektir.
Maliyet tarafı da karar verirken hesaba katılır. Cihaz, gaz, kalibrasyon ve eğitimli operatör gerektirir; hazırlık dahil yarım ila bir iş günü tutar. Tek bir kazan için bu, dört saatlik bir köpük ve bekletme kombinasyonundan belirgin biçimde pahalıdır — ama sahada patlayan bir kazandan ucuzdur.
Sıcak yağla bekletme neyi yakalar?
Bu, listedeki tek boyadan sonra yapılan yöntemdir ve amacı yeni kaçak aramak değil, servis koşulunu taklit ederek soğukta görünmeyeni açığa çıkarmaktır. Kazan yağla doldurulur, yağ ısıtılır ve 24–72 saat bekletilerek dikişler, flanşlar ve rekorlar gözlenir.
Sıcaklık hedefi keyfi değildir. IEC 60076-2, yağa daldırılmış trafolarda üst yağ sıcaklık artışı için 60 K sınırını esas alır; 20 °C ortamda bu, yaklaşık 80 °C üst yağ sıcaklığına karşılık gelir. Yağı bu mertebeye yaklaştırmak iki fiziksel etkiyi devreye sokar. Birincisi viskozite düşer: soğuk yağın geçemediği kılcal yoldan sıcak yağ geçer, dolayısıyla soğukta temiz görünen bir dikiş sıcakta nemlenmeye başlar. İkincisi genleşmedir. Mineral yağın hacimsel genleşme katsayısı yaklaşık 0,00075 1/K mertebesindedir; 1.000 litre yağ 60 K ısındığında 1.000 × 0,00075 × 60 = 45 litre, yani hacminin yaklaşık yüzde 4,5’i kadar genleşir. Bu genleşme conta yükünü, flanş açıklığını ve kaynaklı birleşimlerdeki gerilme dağılımını değiştirir.
Yöntemin sınırı da açık: kaçak bulunursa artık boyalı bir kazan üzerinde tamir yapıyorsunuz demektir. Bölgesel boya sökümü, yeniden yüzey hazırlığı, tamir kaynağı ve lokal boya — hepsi ek gün. Bu yüzden sıcak yağ bekletmesi bir tarama yöntemi değil, bir doğrulama yöntemi olarak planlanır.
Kaçak testi neden boyadan önce yapılır?
Bu, yazının en pratik kuralı ve tartışmaya açık değil: kaçak testi boyadan önce yapılır. Gerekçesi bir kalınlık karşılaştırmasında görülür. Bizim uyguladığımız boya sisteminde toplam kuru film kalınlığı 120 mikron mertebesindedir, yani 0,12 mm. Kaynak dikişindeki 0,05 mm çapında bir gözenek, üzerine 0,12 mm’lik bir organik film çekildiğinde fiziksel olarak kapanır. Boyalı kazan testi temiz geçer, sevk edilir, sahada yağla doldurulur ve 60–80 °C’ye ısınan yağ o ince filmi zorlayarak gözeneği yeniden açar. Kaçak fabrikada değil, sahada ortaya çıkar.
İkinci gerekçe tamir maliyetidir. Boyalı yüzeyde tamir kaynağı yapmak, o bölgede boyayı sökmeyi, ISO 8501-1’e göre Sa 2 1/2 yüzey hazırlığını tekrarlamayı ve kaplamayı yeniden kurmayı gerektirir. ISO 12944 kapsamında C4/C5 korozyon kategorisi için tasarlanmış bir sistemde lokal onarım, kaplamanın en zayıf halkası hâline gelir; ISO 9227 tuz püskürtme performansı laboratuvarda değil, o lokal yamada bozulur.
Doğru sıra bu yüzden şudur: tüm kaynaklar tamamlanır, köpük ve penetrant taraması yapılır, basınç düşümü ve bekletme testleri geçilir, tespit edilen her kaçak çıplak sac üzerinde onarılır ve ancak ondan sonra yüzey hazırlığı ve kaplama adımına geçilir. Boyahaneye giren kazan, sızdırmazlığı kanıtlanmış kazandır.
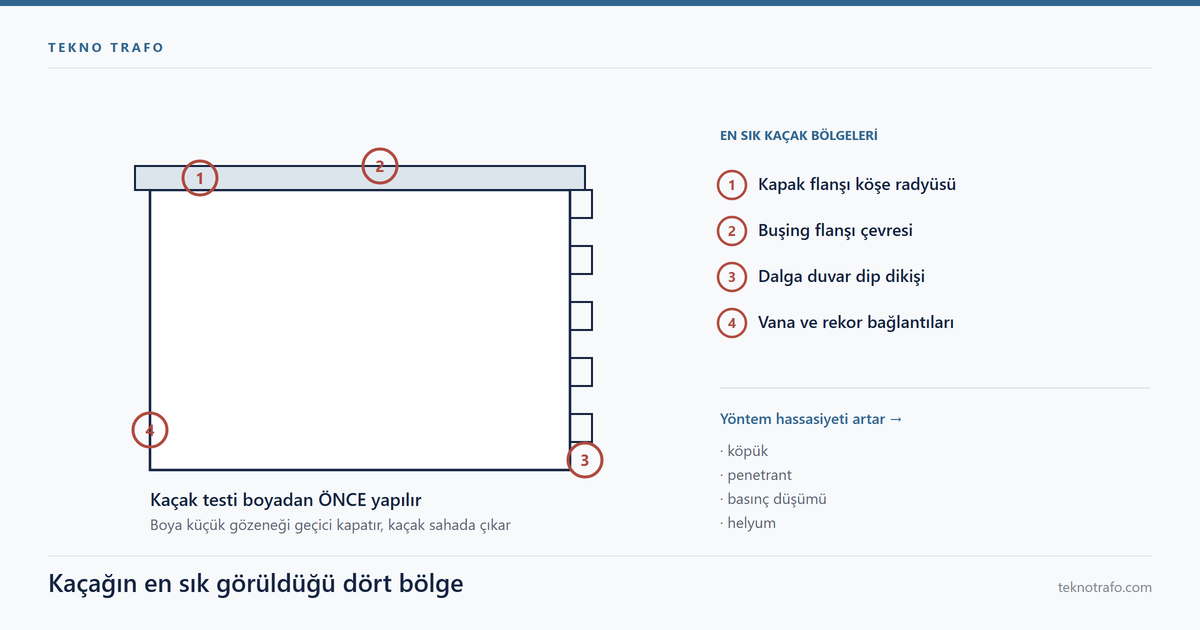
Kaçağın en sık bulunduğu dört bölge
Tarama sırasını rastgele seçmek zaman kaybıdır. İmalat geometrisi, kaçağın nerede çıkacağını büyük ölçüde belli eder ve dört bölge diğerlerinin toplamından daha fazla bulgu üretir.
| Bölge | Neden burada yoğunlaşır | İlk uygulanacak yöntem |
|---|---|---|
| Kapak flanşı köşe radyüsü | Büküm radyüsünde kesit incelir, dikiş yön değiştirir, başlama-bitiş krateri köşeye denk gelir | Köpük + penetrant |
| Buşing flanşı çevresi | Delik kesimi sonrası dairesel dikiş; ısı girdisi tek noktada döner, çarpılma yerel kalır | Penetrant |
| Dalga duvar dip dikişi | 1,2–1,5 mm sac ile kalın taban sacının birleşimi; kalınlık farkı ısı dengesini bozar | Köpük, düşük basınçta |
| Vana rekorları | Dişli bağlantı ve conta; kaynak değil montaj kaynaklı, tork ve yüzey pürüzlülüğüne bağlı | Köpük + bekletme |
Dalga duvar dip dikişinin neden bu kadar bulgu ürettiği bir uzunluk hesabıyla anlaşılır: 1.500 × 1.000 mm taban ölçüsündeki bir kazanın çevresi 2 × (1,5 + 1,0) = 5 m’dir. Panel ekleri ve köşe dönüşleri hesaba katıldığında tek kazanda taranacak kritik dikiş uzunluğu kolayca on metreyi geçer. Kaçak olasılığı dikiş metresiyle orantılı olduğundan en uzun dikiş en çok bulgu verir.
Kapak flanşındaki sızdırma ise çoğu zaman bir kaynak kusuru değildir. Conta doğru, yüzey düzgün olsa bile sıkma kuvveti yetersiz veya dengesizse flanş açılır; bu durumda tamir kaynağı sorunu çözmez. Doğru müdahale montaj tarafındadır ve kapak cıvatası tork değerleri ayrı bir konu başlığıdır. Muayeneci burada şunu ayırt etmelidir: kaçak dikişten mi geliyor, yoksa dikişin yanındaki conta hattından mı?
Sıkça sorulan sorular
Trafo kazanı kaçak testi boyadan önce mi sonra mı yapılır?
Boyadan önce. Toplam kuru film kalınlığı 120 mikron, yani 0,12 mm mertebesinde olan bir boya sistemi, kaynak dikişindeki 0,05 mm’lik bir gözeneği geçici olarak kapatır. Test temiz geçer, ancak sahada yağ 60–80 °C’ye ısındığında film zorlanır ve kaçak açılır. Ayrıca boyalı yüzeyde tamir kaynağı, o bölgede yüzey hazırlığının ve kaplamanın baştan yapılmasını gerektirir.
Köpük testi hangi büyüklükteki kaçağı yakalar, sınırı nedir?
Köpük testi, tarama süresi içinde gözle görülür kabarcık üretecek büyüklükteki kaçağı yakalar; kabarcıklar genellikle 10–15 saniye içinde görünür. Sınırı da buradadır: dakikada tek damla üreten bir kaçak tarama boyunca hiç kabarcık göstermeyebilir. Bu ölçüde bir kaçak yılda yaklaşık 26 litre yağ kaybı demektir ve ancak basınç düşümü izleme veya bekletme testiyle bulunur.
Basınç düşümü izlemede sıcaklık düzeltmesi neden gerekir?
Sabit hacimde mutlak basınç mutlak sıcaklıkla orantılıdır. 15 °C’de 0,50 bar gösteren bir kazan, 25 °C’ye ısındığında hiç kaçak olmadan 0,55 bar okur; gece 10 K soğuma ise sağlam bir kazanda 0,05 bar düşüş gösterir. Sıcaklık kaydı tutulmazsa ekip olmayan bir kaçağı arar veya gerçek kaçağı sıcaklık etkisi sanıp gözden kaçırır.
Helyum kaçak dedektörü her trafo kazanında gerekli mi?
Hayır. Standart bir kazanda köpük, penetrant, basınç düşümü ve bekletme testleri doğru sırayla uygulandığında helyuma ihtiyaç olmaz. Helyum üç durumda anlamlıdır: hermetik dolu kazanlar gibi servis ömrü boyunca açılmayacak tasarımlar, izleme gazı yöntemini açıkça isteyen müşteri şartnameleri ve tüm testlerden temiz geçtiği hâlde sahada tekrarlayan sızıntı gösteren kazanlar.
Trafo kazanında kaçak en sık nerede bulunur?
Dört bölge diğerlerinin toplamından fazla bulgu üretir: kapak flanşının köşe radyüsü, buşing flanşı çevresindeki dairesel dikiş, dalga duvarın taban sacına bağlandığı dip dikişi ve vana rekorları. İlk üçü kaynak ve geometri kaynaklıdır; vana rekorları ise montaj tarafına aittir, dişli bağlantı ve conta sıkma kuvvetiyle ilgilidir. Tarama bu sırayla yapıldığında süre belirgin biçimde kısalır.
Kaçak testi ile vakum testi aynı şey midir?
Hayır, farklı amaçlara hizmet ederler. Kaçak testi kazanın sızdırmazlığını doğrular; iç basınç veya izleme gazı kullanarak süreksizliğin yerini ya da büyüklüğünü belirler. Vakum testi ise esas olarak kazanın vakum altında şekil koruma yeteneğiyle ve yalıtım sisteminin kurutma sürecine hazırlanmasıyla ilgilidir. Şartnameler ikisini ayrı kalemler olarak listeler ve kabul ölçütleri de farklıdır.