
- Yazan
- Temmuz 28, 2026
- 0 Yorum
Dalga duvar makinası nasıl çalışır? Satın alma rehberi
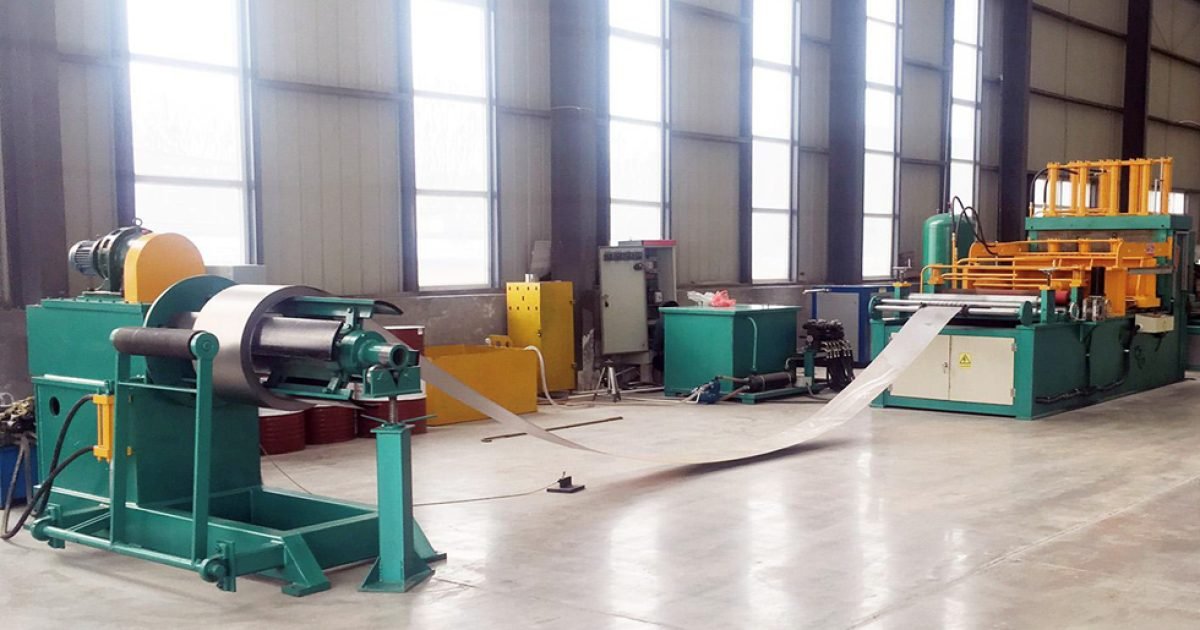
Dalga duvar makinası, trafo kazanının soğutma yüzeyini üreten hattın tamamına verilen addır; tek bir pres değil, rulo açıcıdan dikiş kaynağına uzanan altı yedi üniteden oluşan bir zincirdir. Satın alma kararı da bu yüzden “kaç ton basıyor” sorusuna indirgenemez.
Bu makineyi satan firma sayısı az değil. Ama sitelerin neredeyse tamamında katalog ve spesifikasyon listesi var, seçim mantığı yok: hangi duvar yüksekliğinin hangi güç aralığını kapattığı, ilan edilen saatlik kapasitenin vardiya sonunda kaça düştüğü, makinenin fason alıma göre hangi adette başabaş yaptığı hiçbir yerde yazmıyor.
Aşağıdaki başlıklar sırayla şunu veriyor: hattın üniteleri, sacın kanada dönüşme adımları, duvar yüksekliği ile güç aralığı eşleşmesi, kapasite rakamının gerçekte ne anlattığı, dikiş kaynağı ile lazer kaynak farkı, otomasyon seviyesi ve en sonda dürüst kısım, yani hangi adedin altında bu makineyi almamak gerektiği.
Dalga duvar makinası hattı hangi ünitelerden oluşur?
Bir dalga duvar makinası hattını tek makine sanmak, satın almada en pahalı yanılgıdır. Teklif karşılaştırırken şu altı üniteyi ayrı ayrı sorun; birinin eksikliği diğerlerinin performansını görünmez biçimde düşürür.
- Rulo açıcı (dekoyler): Sac rulosunu taşıyan ve kontrollü açan ünite. Taşıma kapasitesi genelde 3 ila 5 ton aralığında verilir; rulo iç çapı 508 mm mandrel ölçüsüne göre seçilir. Frenleme kontrolsüzse sac hatta gevşek girer ve adım hatası orada başlar.
- Düzeltme (levelling) ünitesi: Rulodan gelen sacın kalıcı kıvrımını alan silindir grubu. Düzlük toleransı metre başına 1 mm mertebesine çekilemiyorsa katlama ünitesinde dalga boyu kayar.
- Katlama ve form ünitesi: Sacın dalga profilini aldığı yer. Dalga derinliği ve adımı burada belirlenir; servo kontrol yoksa her adımda birkaç onda milimetrelik sapma birikir.
- Kesme ünitesi: Kanadı belirlenen yükseklikte kesen giyotin veya hidrolik makas. Dik açı sapması kaynak ağzını bozar.
- Dikiş kaynağı ünitesi: İki sac yaprağını birleştirip kanadı kapatan bakır elektrot çifti. Hattın kalite açısından kritik ünitesi budur.
- Konveyör ve istifleme: Kanadı kaynak sonrası deformasyona uğratmadan taşıyan hat sonu. Manuel istifleme, çıkış hızının önündeki en sık darboğazdır.
Buna kontrol panosu, hidrolik grup ve emniyet çevrimini de ekleyin. Makine elektrik donanımının EN 60204-1’e, risk değerlendirmesinin EN ISO 12100’e uygunluğu ve CE beyanı sözleşmede yer almalıdır.
Sac ruloda girer, kanat olarak çıkar: hattın çalışma adımları
Süreci bir kez baştan sona görmek, teklifteki hangi sayının hangi adımı sınırladığını anlamayı kolaylaştırır.
- Rulo yükleme. Genelde 0,8 ila 1,5 mm kalınlıkta soğuk haddelenmiş sac rulosu mandrele takılır. Bizim dalga duvar üretimi hattımızda 1,2 ve 1,5 mm kalınlıklar kullanılıyor; malzeme EN 10025-2 S235JR (ST37) sınıfındadır.
- Açma ve düzeltme. Sac serbest bırakılır, silindir grubundan geçerek düzlenir. Buradaki gerginlik kontrolü tüm hattın ölçü tekrarlanabilirliğini belirler.
- Besleme ve adımlama. Servo besleyici sacı belirlenen adım kadar ilerletir. Dalga adımı tipik olarak 40 ila 200 mm arasında ayarlanır, dalga derinliği 100 ila 400 mm bandındadır. Bu iki değer soğutma yüzeyini doğrudan belirler.
- Form verme. Pres veya form ünitesi dalgayı basar. Aynı kanat üzerinde adım sapması yığılırsa toplam kanat boyu tutmaz ve kazan gövdesindeki flanşa oturmaz.
- Kesme. Kanat, seçilen duvar yüksekliğinde kesilir.
- Dikiş kaynağı. Kanadın açık kenarı boyunca sürekli dikiş atılır. Kaynak burada kapanmazsa kaçak, hattın sonunda değil montajdan sonra yapılan hidrostatik sızdırmazlık testi sırasında ortaya çıkar; yani en pahalı yerde.
- İstifleme ve kontrol. Kanat boyu, dik açı ve dalga adımı numune bazında ölçülür.
1300 mm mi, 1600 mm mi? Duvar yüksekliği hangi güç aralığını kapatır?
Makine seçiminin merkezindeki soru budur, çünkü maksimum duvar yüksekliği hattın kapatabileceği trafo gücünü belirler. Kanat yüksekliği arttıkça soğutma yüzeyi artar; yüzey ise IEC 60076-2’de tanımlanan yağ ve sargı sıcaklık artış sınırlarının tutturulmasını sağlayan şeydir. 1300 mm’lik bir hat aldıysanız 2500 kVA üzeri bir kazanı besleyemezsiniz — ve hattı sonradan büyütemezsiniz.
Aşağıdaki tablo saha pratiğinden çıkarılmış bir eşleştirmedir; nihai kanat yüksekliği her zaman trafo tasarımcısının ısıl hesabına ve sipariş şartnamesine bağlıdır, tek başına tablodan seçilmez.
| Kanat (duvar) yüksekliği | Tipik güç aralığı | Sac kalınlığı | Dalga derinliği | Gereken rulo genişliği |
|---|---|---|---|---|
| 400 – 800 mm | 50 – 400 kVA | 0,8 – 1,0 mm | 100 – 200 mm | 430 – 830 mm |
| 800 – 1100 mm | 400 – 1250 kVA | 1,0 – 1,2 mm | 150 – 250 mm | 830 – 1130 mm |
| 1100 – 1300 mm | 1250 – 2500 kVA | 1,2 mm | 200 – 300 mm | 1130 – 1330 mm |
| 1300 – 1600 mm | 2500 – 5000 kVA | 1,2 – 1,5 mm | 250 – 400 mm | 1330 – 1630 mm |
Bir hattın besleyebileceği rulo genişliği, üretebileceği maksimum kanat yüksekliğinden birkaç santim fazladır; kıvırma ve kesme payı buradan çıkar. Yani “1600 mm hat” ifadesi 1600 mm rulo mu, 1600 mm kanat mı anlamına geliyor, teklifte açıkça yazılmalıdır. Bu ayrımı sormayan alıcı, kendi ürün gamının en üst basamağını kaybeder.
Sac kalınlığı ve saatlik kanat kapasitesi rakamı gerçekte ne anlatır?
Kataloglarda “saatte 60 kanat” gibi bir sayı görürsünüz. Bu sayı hemen her zaman tek kalınlıkta, tek yükseklikte ve kesintisiz besleme ile ölçülmüş teorik değerdir. Gerçek çıktı üç şeye bakar.
Birincisi sac kalınlığı. Aynı hatta 0,8 mm ile 1,5 mm aynı hızda işlenmez; kalın sacta form ünitesinin çevrim süresi uzar, dikiş kaynağının ilerleme hızı düşer. Kalınlık aralığının alt ve üst ucundaki kapasiteyi ayrı ayrı isteyin.
İkincisi ölçü değişim süresi. Aynı vardiyada iki farklı kanat yüksekliğine geçiyorsanız, ayar süresi doğrudan çıktıdan düşer. Reçeteli PLC’si olan hatta bu geçiş dakikalar sürer; mekanik ayarlı hatta yarım vardiyayı yiyebilir.
Üçüncüsü hat sonu. Konveyör ve istifleme manuelse hattın hızı operatörün istifleme hızına eşitlenir.
Bu yüzden teklifte tek bir kapasite sayısı değil, kalınlık ve yükseklik kombinasyonuna göre üç dört satırlık bir kapasite matrisi isteyin. Vermeyen üretici, o rakamı hiç ölçmemiştir.
Dikiş kaynağı mı, lazer kaynak mı?
Kanadın kapatılması iki yolla yapılır ve fiyat farkının büyük kısmı buradan gelir.
Direnç dikiş kaynağı, iki bakır elektrot arasında sacı sıkıştırıp akım geçirerek birleştirir. Sarf malzemesi bakır elektrottur, periyodik tornalama ister. Ölçü toleransına daha toleranslıdır, ince sacda güvenilirdir, yatırım maliyeti düşüktür. Sektörde kurulu hatların büyük çoğunluğu bu yöntemi kullanır.
Lazer dikiş kaynağı, ısı girdisi çok daha düşük olduğu için çarpılmayı azaltır, dikiş görünümü daha temizdir ve hız avantajı verir. Buna karşılık kenar hazırlığı ve fikstür hassasiyeti talebi yüksektir: sac kenarları arasındaki boşluk toleransı onda milimetre mertebesine iner, düzeltme ünitesi zayıfsa lazer hatayı affetmez. Yatırım ve bakım maliyeti de belirgin biçimde yüksektir.
Karar kuralı basittir: ürün gamınız ağırlıklı olarak 1,2 mm civarındaysa ve seri adediniz orta düzeydeyse direnç dikiş kaynağı doğru seçimdir. Yüksek adet, ince sac ve sıkı görsel kabul kriteri varsa lazer kendini geri öder. Hangisi olursa olsun kaynak prosedürünüzün EN ISO 3834-2 kalite gereklerine ve imalatın EN 1090-2 EXC2 sınıfına oturması istenir; onaylı WPS/WPQR olmadan makine tek başına kaliteyi üretmez.
PLC, otomasyon seviyesi ve operatör bağımlılığı
Otomasyon seviyesi, makinenin fiyatından çok toplam sahip olma maliyetini etkiler. Üç kademeyi ayırt edin.
- Mekanik ayarlı hat: Dalga adımı ve kanat boyu fiziksel dayama ile ayarlanır. Ucuzdur, tek ürün üreten atölye için yeterlidir, ürün değişiminde zaman kaybettirir.
- PLC kontrollü hat: Adım, boy ve kesme sayısı panelden girilir. Reçete kaydı varsa daha önce üretilmiş bir kanadı tek tuşla geri çağırırsınız. Satın alırken reçete sayısını ve operatör yetki seviyelerini sorun.
- Servo besleme ve enkoder geri beslemeli hat: Adım hatası kapalı çevrimde düzeltilir, uzun kanatta boy sapması birikmez. Ölçü tekrarlanabilirliği, seri işte hurda oranını doğrudan aşağı çeker.
Bunlara ek olarak üretim sayacı, alarm kaydı ve uzaktan bakım bağlantısı isteyin. Arıza anında panelin hangi sensörü suçladığını gösteren bir kayıt, servis bekleme süresini gün mertebesinden saat mertebesine indirir. Panonun koruma sınıfı en az IP54 olmalı, tozlu atölyede IP55 tercih edilmelidir.
Başabaş noktası: kaç kazanın altında bu makineyi almayın?
Şimdi kimsenin yazmadığı kısım. Dalga duvar makinası, sadece makine bedeli değildir. Karar verirken şu beş kalemi toplayın:
- makine bedeli ve nakliye,
- montaj ve devreye alma,
- hattın kaplayacağı alan ve altyapı (elektrik gücü, basınçlı hava, temel),
- operatör eğitimi ve ilk üç ayın öğrenme firesi,
- yıllık bakım ve sarf (elektrot, hidrolik, yedek sensör).
Karşı tarafta ise fason kanat alımı var: birim fiyat yüksektir ama sabit maliyeti sıfırdır ve nakit akışını bloke etmez.
Kabaca hesap şudur. Yıllık toplam sahip olma maliyetini — makinenin beş yıla yayılmış bedeli artı yıllık bakım artı işçilik — kendi ürettiğiniz kanadın malzeme dışı maliyeti sayın. Fason fiyat ile kendi üretim maliyetiniz arasındaki farkı kanat başına çıkarın. Yıllık sahip olma maliyetini bu farka bölün: çıkan sayı, başabaş yaptığınız yıllık kanat adedidir. Bir kazanda kullanılan kanat sayısına bölünce kaç kazan ettiğini görürsünüz.
Bu hesabı yaptığımızda pratikte gördüğümüz şudur: düzenli ve öngörülebilir bir sipariş akışınız yoksa, hat yılın önemli bir bölümünde boş duruyorsa, makine parasını geri vermez. Ayda birkaç kazanlık iş için doğru hamle, dalga duvarlar kalemini fason almak ve yatırımı trafo kazanı gövdesi tarafına yapmaktır. Sipariş akışı süreklileşip hat gerçekten doldurulabiliyorsa, birim maliyet farkı ve teslim süresi kontrolü makineyi kısa sürede haklı çıkarır. Sayıları kendi tekliflerinizle doldurun; bizim verdiğimiz şey formül, sizin rakamınız değil.
Kabul testi ve sözleşmeye yazılması gerekenler
Makine parası ödendikten sonra tartışılan her madde alıcı aleyhinedir. Siparişten önce şunları yazılı isteyin.
- Kalınlık ve yükseklik kombinasyonlarına göre kapasite matrisi, tek bir sayı değil.
- Ölçü toleransları: kanat boyu, dalga adımı ve dik açı sapması için sayısal kabul sınırı.
- Kaynak kabul kriteri: numune kanatta sızdırmazlık kontrolü ve görsel kabul; kaynak koordinasyonu EN ISO 3834-2 kapsamında tanımlansın.
- Malzeme belgesi: kritik parçalar için EN 10204 3.1 muayene sertifikası.
- Fabrika kabul testi (FAT): sizin sacınızla, sizin ölçünüzde, belirlenen adette kanat üretilerek yapılan ve tutanağa bağlanan test. Sevkiyattan önce olmalı.
- Yedek parça listesi, teslim süresi taahhüdü ve servis müdahale süresi.
- Eğitim: operatör ve bakım için ayrı, saat sayısı belirtilmiş.
Trafo tarafındaki şartname zincirini de unutmayın; kanadın üzerine gelecek boya sistemi ISO 8501-1 Sa 2 1/2 yüzey hazırlığı ve ISO 12944 C4 veya C5 koruma sınıfına göre seçilir, trafonun genel gerekleri ise IEC 60076-1 ve yurt içi alımlarda TEDAS-MLZ/95-012.F ile tanımlanır. Makineyi bu zincirin içine oturtmadan alınan karar, sonradan reddedilen partiyle geri döner.
Hattı görmeden karar vermeyin. Ankara’daki tesisimizde makineyi çalışırken izleyebilir, kendi sac numunenizle deneme kanadı ürettirebilirsiniz; aynı hattı hem satıyor hem kullanıyor olmamız, size satış sunumunu değil vardiya kaydını gösterebilmemiz demek. Kapsamı bir adım öteye taşımak isteyenler için anahtar teslim trafo fabrikası kurulumu da aynı ekibin işidir.
Sıkça sorulan sorular
Dalga duvar makinası fiyatını ne belirler?
Fiyatı üç kalem belirler: maksimum kanat yüksekliği, kaynak teknolojisi ve otomasyon seviyesi. 1600 mm kanat üretebilen bir hat, 1300 mm’lik aynı yapıdaki hattan pahalıdır çünkü form ve kaynak üniteleri büyür. Lazer dikiş kaynağı, direnç dikiş kaynağına göre belirgin bir fark yaratır. Servo besleme, reçeteli PLC ve otomatik istifleme her biri ayrı kalemdir. Teklifleri karşılaştırırken bu üç ekseni sabitleyin, yoksa farklı makineleri kıyaslarsınız.
1300 mm hat ile 1600 mm hat arasındaki fark nedir?
Fark, kapatabildiğiniz güç aralığıdır. Kanat yüksekliği soğutma yüzeyini belirler, soğutma yüzeyi de IEC 60076-2’deki sıcaklık artış sınırlarını tutturmanızı sağlar. 1300 mm’lik hat tipik olarak 2500 kVA bandına kadar çıkar; daha yüksek güçlerde ya kanat yüksekliği ya da kazan çevresi büyümek zorundadır. Hat sonradan büyütülemediği için seçimi bugünkü siparişe göre değil üç yıllık ürün gamına göre yapın.
Saatlik kanat kapasitesi neye göre değişir?
Sac kalınlığına, kanat yüksekliğine, ölçü değişim sıklığına ve hat sonundaki istifleme yöntemine göre. 1,5 mm sacta form çevrimi ve kaynak ilerleme hızı 0,8 mm’ye göre düşer. Aynı vardiyada iki farklı ölçüye geçiliyorsa ayar süresi doğrudan çıktıdan düşer. Bu yüzden tek bir kapasite sayısı değil, kalınlık ve yükseklik kombinasyonlarını içeren bir matris isteyin.
Dikiş kaynağı yerine lazer kaynak almalı mıyım?
Ürün gamınız 1,2 mm civarında yoğunlaşıyorsa ve adetleriniz orta düzeydeyse direnç dikiş kaynağı yeterlidir; yatırım ve bakım maliyeti düşüktür, ölçü sapmalarına daha toleranslıdır. Yüksek adet, ince sac ve sıkı görsel kabul kriteri varsa lazer çarpılmayı azaltır ve hız kazandırır, ancak kenar hazırlığı toleransı çok daralır. Her iki durumda da kaynak prosedürünüz EN ISO 3834-2 kapsamında tanımlanmalıdır.
Makineyi almak yerine fason kanat aldırmak ne zaman mantıklı?
Sipariş akışınız düzensizse ve hat yılın önemli bir bölümünde boş kalacaksa fason mantıklıdır. Karar için yıllık toplam sahip olma maliyetini, yani beş yıla yayılmış makine bedeli artı bakım artı işçiliği, fason fiyat ile kendi birim maliyetiniz arasındaki farka bölün. Çıkan yıllık kanat adedi başabaş noktanızdır. Bu adedin altında kalıyorsanız yatırımı erteleyin.
Makine alırken hangi belgeleri istemeliyim?
CE uygunluk beyanı ve EN ISO 12100 kapsamında risk değerlendirmesi, EN 60204-1’e uygun elektrik donanımı dosyası, kritik parçalar için EN 10204 3.1 muayene sertifikası, Türkçe kullanım ve bakım kılavuzu, yedek parça listesi ve tutanağa bağlanmış fabrika kabul testi raporu. FAT kendi sacınızla ve kendi ölçünüzle yapılmalıdır; üreticinin standart numunesiyle yapılan test sizin ürününüz hakkında bilgi vermez.