
- Yazan
- Ağustos 24, 2026
- 0 Yorum
Trafo fabrikası kurulumu: makine listesi ve aşamalar
Trafo fabrikası kurulumu, bir makine listesi satın almakla başlamaz; hangi ürünü hangi güç aralığında ve ayda kaç ton üreteceğinize karar verdiğiniz anda makine seçimi, kapalı alan, vinç kapasitesi ve elektrik yükü büyük ölçüde belirlenmiş olur. Sırayı ters kuran yatırımcı, makineler gümrükten çıktıktan sonra binanın kanca yüksekliğinin yetmediğini öğrenir.
Aşağıda sıfırdan bir kazan ve trafo imalat tesisi için kalem listesi, alan ve altyapı büyüklükleri, hangi hattın önce kurulacağı ve yatırım teşvik belgesindeki makine listesi onayının nereye oturduğu var. Fiyat vermiyoruz: makine bedeli markaya, otomasyon seviyesine ve kura göre aynı ay içinde değişir; kalem listesi ile sıralama ise değişmez.
Bir ayrım baştan gereklidir. Burada anlatılan iş, şebekede kurulan indirici merkez veya köşk işi değildir; konu, trafo ve kazan üreten fabrikanın kendisinin kurulmasıdır.
Trafo fabrikası kurulumu neyi kapsar, neyi kapsamaz
Bir trafo fabrikası, birbirinden bağımsız çalışabilen üç hattın toplamıdır: metal işleme hattı, aktif kısım hattı ve proses hattı. Üçünü aynı anda kurmak zorunda değilsiniz; çoğu yatırımcı için doğru olan kurmamaktır.
- Metal işleme hattı: kazan, dalga duvar ve radyatör üretir.
- Aktif kısım hattı: nüve, bobin ve montajı kapsar.
- Proses hattı: kurutma, yağ dolumu, test ve boyayı taşır.
Kapsam dışı kalanları da baştan yazmak gerekir. Fabrika kurulumu; arsa ve yapı ruhsatı, sanayi elektrik aboneliği ve trafo tahsisi, yangın projesi, atık yağ ve boya kabini emisyon izni gibi kalemleri de içerir. Bunlar makine listesinin dışındadır ama süreyi makinelerden daha çok belirler: bir kesim tezgahının teslim süresi haftalarla ölçülürken, izin ve abonelik süreçleri aylara yayılır.
Üretim kalitesine dair üç belge, makine seçimini doğrudan etkiler: ISO 9001 kalite yönetimi, kaynaklı imalat için EN ISO 3834-2 kaynak kalite gereklilikleri ve taşıyıcı çelik imalatı yapılacaksa EN 1090 kapsamında EXC2 uygunluğu. Bu belgeleri hedefleyen tesis, kaynak makinesini de tahribatsız muayene ekipmanını da farklı seçer; belgeyi sonradan almaya kalkarsanız makineyi ikinci kez alırsınız.
Yatırım kapsamını belirleyen üç karar
Birinci karar: yalnızca kazan mı üreteceksiniz, komple trafo mu? Kazan ve dalga duvar imalatı bir sac işleme yetkinliğidir; kaynakçı, CNC operatörü ve boyacı ile yürür. Komple trafo imalatı bunun üzerine bobinaj ustası, kurutma prosesi ve yüksek gerilim test sahası ekler. İkinci hattın yatırımı ve personel niteliği, birincisinden ayrı bir dünyadır.
İkinci karar: güç aralığı. IEC 60076-1 ve TS EN 60076-1 kapsamındaki 50-2.500 kVA dağıtım trafoları ile 5 MVA üzeri güç trafoları aynı tesiste üretilebilir, ama vinç, kurutma fırını hacmi ve test sahası gerilim seviyesi üst sınıra göre seçilir. 36 kV sınıfı ile 170 kV sınıfı arasında test trafosu ve emniyet mesafesi gereksinimi kat kat farklıdır.
Üçüncü karar: aylık ton. Kendi tesisimizde 2.450 metrekare kapalı alan ve 12 kaynak istasyonu ile ayda 120 ton imalat yapıyoruz. Bu oran planlama için işe yarar bir başlangıç noktası verir: metal işleme hattında kabaca her 5 ton/ay kapasite için 100 metrekare kapalı alan ayırmak, sonradan darlık yaşatmayan bir ilk kabuldür. Nihai alan, ürün boyu ve stok politikanıza göre değişir.
Kazan ve dalga duvar hattı için makine listesi
Metal işleme hattı, trafo fabrikası kurulumunun en somut ve en hızlı devreye alınan bölümüdür. Sıralama malzeme akışını izler: sac açma, kesim, büküm, dalga duvar üretimi, kaynak, yüzey hazırlığı, boya.
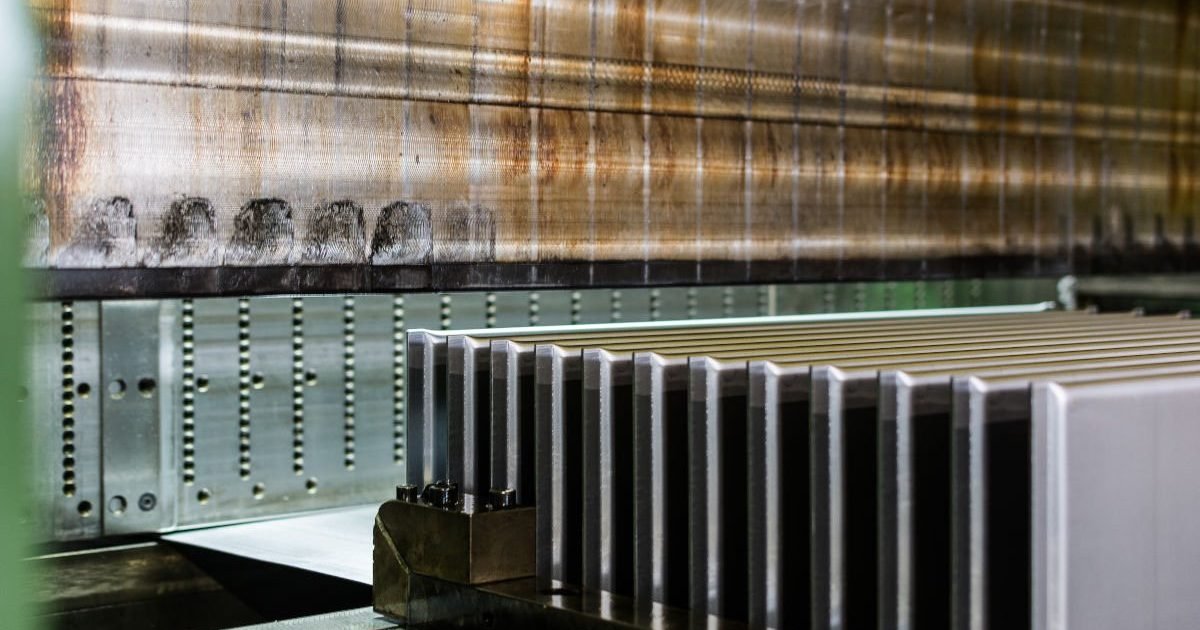
Kalemler: dekoyler ve düzeltme hattı, fiber lazer kesim tezgahı, abkant pres, silindir bükme, dalga duvar makinası, dikiş kaynağı ünitesi, gazaltı kaynak istasyonları, plazma veya oksijen kesim, matkap ve punta üniteleri, kumlama kabini, boya kabini ve kurutma alanı, hidrostatik sızdırmazlık test düzeneği.
Tablo, seçim yaparken bakılacak ölçüyü verir. Marka değil ölçü karşılaştırın: bir dalga duvar makinası için kritik olan katalog fotoğrafı değil, işleyebildiği sac kalınlığı ve kanat derinliği aralığıdır.
| Makine | Seçimde bakılacak ölçü | Tipik değer aralığı | Faz |
|---|---|---|---|
| Fiber lazer kesim tezgahı | Sac kalınlığı ve tabla ölçüsü | 1-20 mm ST37, 3.000×1.500 mm tabla | 1 |
| Abkant pres | Baskı kuvveti ve büküm boyu | 100-200 ton, 3.000-4.000 mm | 1 |
| Silindir bükme | Sac kalınlığı | 3-12 mm | 1 |
| Dalga duvar makinası | Sac kalınlığı ve kanat derinliği | 1,0-1,5 mm sac, 200-400 mm kanat | 1 |
| Dikiş kaynağı ünitesi | İşlenen sac kalınlığı | 1,2-1,5 mm | 1 |
| Kumlama kabini | Yüzey temizlik derecesi | ISO 8501-1 Sa 2 1/2 | 1 |
| Boya kabini | Kuru film kalınlığı | 120 mikron, ISO 12944 C4-C5 | 1 |
| Hidrostatik test düzeneği | Basınç ve gözlem süresi | Şartnameye göre basınç, 12-24 saat | 1 |
| Nüve kesim hattı | Silisyum sac kalınlığı | 0,23-0,30 mm | 2 |
| Bobin sarma tezgahı | Sarım genişliği | En büyük bobin yüksekliğine göre | 2 |
| Vakumlu kurutma fırını | Sıcaklık ve vakum | 110-130 santigrat derece, 1 mbar altı | 2 |
| Vakumlu yağ dolum ünitesi | Nihai vakum seviyesi | 1 mbar altı | 2 |
| Trafo test platformu | Gerilim sınıfı | 36 kV veya 170 kV sınıfı | 3 |
Dalga duvarda 1,2 ve 1,5 mm ST37 sac kullanıyoruz; makine seçimini bu kalınlıklar üzerinden yapmak, gelen şartnamelerin çoğunu karşılar. Kumlama tarafında ISO 8501-1 Sa 2 1/2 yüzey temizliği hedeflenir; boyada ISO 12944 C4 veya C5 ortam sınıfı için 120 mikron kuru film kalınlığı tipik bir çıkış noktasıdır.
Aktif kısım hattı: nüve, bobin, kurutma ve vakum dolum
Aktif kısım hattı, metal hattından farklı olarak temizlik ve nem kontrolü ister. Bobinaj ve montaj alanı, kaynak dumanının ve kumlama tozunun ulaşmadığı ayrı bir bölüm olmalıdır; aradaki duvar sonradan değil, ilk yerleşim planında çizilir.
Kalemler: nüve kesim hattı, silisyum dilme hattı, nüve istifleme masası, bobin sarma tezgahları, pres, kurutma fırını, vakumlu yağ dolum ünitesi, yağ filtrasyon ve degazaj cihazı, montaj masaları ve kaldırma ekipmanları.
Prosesin kritik iki kalemi kurutma ve dolumdur. Kağıt ve yağ yalıtımındaki nemin alınması için vakumlu kurutma fırını tipik olarak 110-130 santigrat derece aralığında ve 1 mbar altı basınçta çalışır; çevrim süresi ürün boyutuna göre saatlerle ölçülür. Yağ dolumu kazan içi vakum altında yapılır. Kullanılan yalıtım yağı IEC 60296 kapsamındadır; delinme gerilimi IEC 60156 uyarınca 2,5 mm elektrot aralığında ölçülür ve işlem görmüş yeni yağ için 70 kV mertebesi referans alınır. Fırın ve vakum ünitesi kapasitesi, üreteceğiniz en büyük trafonun kazan hacmine göre seçilir; sonradan büyütmek çoğu zaman mümkün olmaz.
Test sahası ve kalite laboratuvarında ne bulunur
Test sahası, fabrikanın satış kapısıdır. Rutin testler IEC 60076-1, dielektrik testler IEC 60076-3 kapsamında tanımlıdır; sıcaklık artışı deneyi IEC 60076-2 kapsamındadır. Sahayı kurarken üç şey belirlenir: en yüksek gerilim seviyesi, besleme gücü ihtiyacı ve emniyet mesafeleri.
Asgari ekipman: trafo test platformu, oran ve vektör grubu ölçer, sargı direnci ölçer, yalıtım direnci ve tan delta ölçer, uygulanan ve indüklenen gerilim test trafosu, yük ve boşta kayıp ölçüm sistemi, yağ delinme test cihazı. Bunlara metal hattı için ultrasonik kalınlık ölçer, kaynak dikişleri için penetrant veya manyetik parçacık muayenesi ve WPS/WPQR dosyaları eşlik eder.
Malzeme tarafında EN 10204 3.1 sertifikalı sac talep edilmesi, hem müşteri şartnamelerinde hem de teşvik dosyalarında karşınıza çıkar. Sertifikasız sac ile başlayan bir tesis, ilk kamu ihalesinde takılır.
Kapalı alan, vinç ve altyapı yükleri
Vinç seçimi tek soruya bağlıdır: hattın en ağır tek parçası kaç ton? Kazan hattında bu, kaynaklanmış boş kazandır; test ve dolum sahasında yağı doldurulmuş komple trafodur. Kaldırma kapasitesi bu değerin üzerine emniyet payı ile seçilir; kren sınıflandırması EN 15011 kapsamında yapılır. Kanca yüksekliği çoğu tesiste dar kalan büyüklüktür: kazanın dik konumda çevrilebilmesi, en uzun kazan boyuna ek olarak sapan ve kanca boşluğu ister.
Zemin de bir altyapı kalemidir. Kesim tezgahı, abkant ve pres için titreşim taşımayan, düzlem toleransı tutan beton saha gerekir; sonradan zemin güçlendirme üretimi durdurarak yapılır.
| Altyapı kalemi | Ölçü birimi | Planlama aralığı |
|---|---|---|
| Kapalı alan | metrekare | her 5 ton/ay için yaklaşık 100 metrekare |
| Vinç kapasitesi | ton | en ağır tek parçanın üzerinde emniyet payı |
| Kanca yüksekliği | metre | en uzun kazan boyu artı sapan boşluğu |
| Basınçlı hava | basınç | 7-8 bar, yani 700-800 kPa |
| Hava kalitesi | sınıf | ISO 8573-1, boya hattında kurutulmuş ve yağsız |
| Kaynak istasyonu | adet | kapasiteye göre, tesisimizde 12 adet |
Elektrik tarafında kurulu güç; lazer kesim, kurutma fırını rezistansları, kompresör ve kaynak makinelerinin toplamıdır. Kompanzasyon ve harmonik filtre baştan projelendirilmelidir, çünkü lazer ve kaynak yükleri şebekeyi birlikte zorlar. Basınçlı hava şebekesi tipik olarak 7-8 bar, yani 700-800 kPa çalışır; boya ve kumlama hattına giden hava için ISO 8573-1 kapsamında kurutulmuş ve yağdan arındırılmış sınıf tanımlanır. Lazer kesim için ayrıca nitrojen veya oksijen besleme ile soğutma suyu devresi planlanır.
Aşamalandırma: önce kazan hattı, sonra aktif kısım
Doğru sıralama, nakit akışını erken başlatan sıralamadır. Metal işleme hattı devreye alındığında tesis; trafo kazanı üretimi, dalga duvar ve radyatör imalatı ile fason kaynaklı imalat işleri alabilecek duruma gelir. Aktif kısım hattı ise hem daha uzun devreye alma süresi hem de nitelikli personel ister; ilk satış, tip testlerinin tamamlanmasını bekler.
Pratikte üç faz kurgulanır.
- Birinci faz: kesim, büküm, dalga duvar, kaynak, kumlama ve boya, hidrostatik sızdırmazlık testi.
- İkinci faz: nüve ve bobin, montaj, kurutma, vakum dolum.
- Üçüncü faz: tam kapsamlı test sahası, otomasyon ve robotlu kaynak.
Bu sıralamanın bir yan faydası vardır. Birinci fazda tutturduğunuz ölçü toleransları ve kaynak kalitesi, ikinci faza geçtiğinizde montaj süresini kısaltır: kesimde tutturulan ölçü, kaynakta düzeltme ihtiyacını ortadan kaldırır. Anahtar teslim trafo fabrikası projelerinde fazlar arasına konulan boşluk, makinenin değil ustanın yetişme süresi kadardır.
Yatırım teşvik belgesi ve makine listesi onayı
Türkiye’de makine yatırımı, yatırım teşvik belgesi ile yapıldığında gümrük vergisi muafiyeti ve KDV istisnası gibi destekler devreye girer. Belgenin merkezinde, sizin hazırladığınız ithal ve yerli makine ve teçhizat listesi bulunur: her kalem adı, adedi ve bedeli ile listeye işlenir, liste onaylanmadan yapılan alım desteğin dışında kalır.
Buradan üç pratik kural çıkar. Birincisi, makine listesini sipariş vermeden önce netleştirin; sonradan liste revizesi mümkündür ama zaman kaybettirir. İkincisi, kalem adlarını proforma faturalardaki adlarla birebir aynı yazın, çünkü “kesim makinesi” ile “fiber lazer kesim tezgahı” farklı okunur. Üçüncüsü, kullanılmış makine ithalatının kendi kuralları vardır; listeye koymadan önce doğrulayın.
Belge aynı zamanda bir disiplin aracıdır: kalem listesini çıkarmak, hattın eksik halkalarını yatırım yapılmadan önce görünür kılar. Mevzuat değişebildiği için güncel şartları Sanayi ve Teknoloji Bakanlığının yürürlükteki tebliğinden teyit edin.
Sıkça sorulan sorular
Trafo fabrikası kurulumu için en az kaç metrekare kapalı alan gerekir?
Alan, hedeflenen aylık tonaja bağlıdır. Kendi tesisimizde 2.450 metrekare kapalı alanda 12 kaynak istasyonu ile ayda 120 ton imalat yapılıyor. Planlamaya başlarken metal işleme hattında her 5 ton/ay kapasite için yaklaşık 100 metrekare ayırmak makul bir ilk kabuldür. Aktif kısım, kurutma ve test bölümleri bunun üzerine ayrı bir alan ister; ürün boyu uzadıkça sevkiyat koridoru ve ara stok alanı da büyür.
Önce kazan hattı mı, aktif kısım hattı mı kurulmalı?
Önce kazan hattı. Kesim, büküm, dalga duvar, kaynak, kumlama ve boya kurulduğunda tesis trafo kazanı üretimi, dalga duvar ve radyatör imalatı ile fason kaynaklı işleri alıp nakit üretmeye başlar. Aktif kısım hattı ise nüve, bobin, kurutma ve vakum dolum proseslerini ve nitelikli personeli gerektirir; ilk satış tip testlerinin tamamlanmasını bekler. Bu sıralama, yatırımın geri dönüşünü öne çeker.
Trafo fabrikası kurulumunda hangi standartlar makine seçimini etkiler?
Kaynaklı imalat için EN ISO 3834-2 ve gerekiyorsa EN 1090 EXC2, kalite yönetimi için ISO 9001 belirleyicidir. Ürün tarafında IEC 60076-1, dielektrik testler için IEC 60076-3 ve sıcaklık artışı için IEC 60076-2 test sahasını şekillendirir. Yüzey hazırlığında ISO 8501-1 Sa 2 1/2, boyada ISO 12944 C4-C5, malzeme girişinde EN 10204 3.1 sertifikası istenir. Yalıtım yağı IEC 60296, delinme testi IEC 60156 kapsamındadır.
Yatırım teşvik belgesindeki makine listesi sonradan değiştirilebilir mi?
Liste revizesi mümkündür ancak süreç işletir ve sipariş takvimini geciktirir. Bu yüzden kalemleri sipariş öncesinde netleştirmek, adlandırmayı proforma faturayla birebir aynı tutmak gerekir; “kesim makinesi” ile “fiber lazer kesim tezgahı” farklı okunur. Liste onaylanmadan yapılan alım destek kapsamı dışında kalabilir. Güncel şartları Sanayi ve Teknoloji Bakanlığının yürürlükteki tebliğinden teyit edin.
Kullanılmış makineyle trafo fabrikası kurulabilir mi?
Teknik olarak kurulabilir, ancak iki noktaya dikkat edin. Birincisi, kullanılmış makine ithalatının kendi izin kuralları vardır ve teşvik listesine işlenmesi ayrı değerlendirilir. İkincisi, ölçü tekrarlanabilirliği düşmüş bir kesim veya büküm tezgahı, kaynakta düzeltme işçiliği olarak geri döner. Dalga duvar makinası ve kurutma fırını gibi proses kalemlerinde kullanılmış tercih, kaliteyi doğrudan sınırlar.
Trafo fabrikası kurulumu ile trafo merkezi kurulumu aynı şey mi?
Hayır. Trafo merkezi, elektrik dağıtımında sahada kurulan indirici merkez veya köşk uygulamasıdır; işin muhatabı elektrik taahhüt firmasıdır. Trafo fabrikası kurulumu ise trafo ve kazan üreten bir sanayi tesisinin kurulmasıdır: makine parkı, kapalı alan, vinç, test sahası ve kalite belgeleri konusudur. İki iş farklı ekip, farklı yatırım ve farklı izin süreçleri ister.