
- Yazan
- Mayıs 27, 2025
- 0 Yorum
Trafo Kazanı Vakum Testi: Kaç mbar, Nasıl Yapılır?
Şartnamede çoğu zaman tek bir satır olarak geçer: “Kazan … mbar vakuma dayanacaktır.” O tek satır, kazanın sac kalınlığından takviye aralığına, kaynak kusur sınıfından yağ dolum prosedürüne kadar imalatın neredeyse tamamını belirler. Buna rağmen sorunun karşılığı internette kolay bulunmuyor; bu soruyu aratan bir mühendisin karşısına dental otoklav vakum testleri ve vakumlu et yoğurma makineleri çıkabiliyor, çünkü arama motoru bağlamı ayıramıyor.
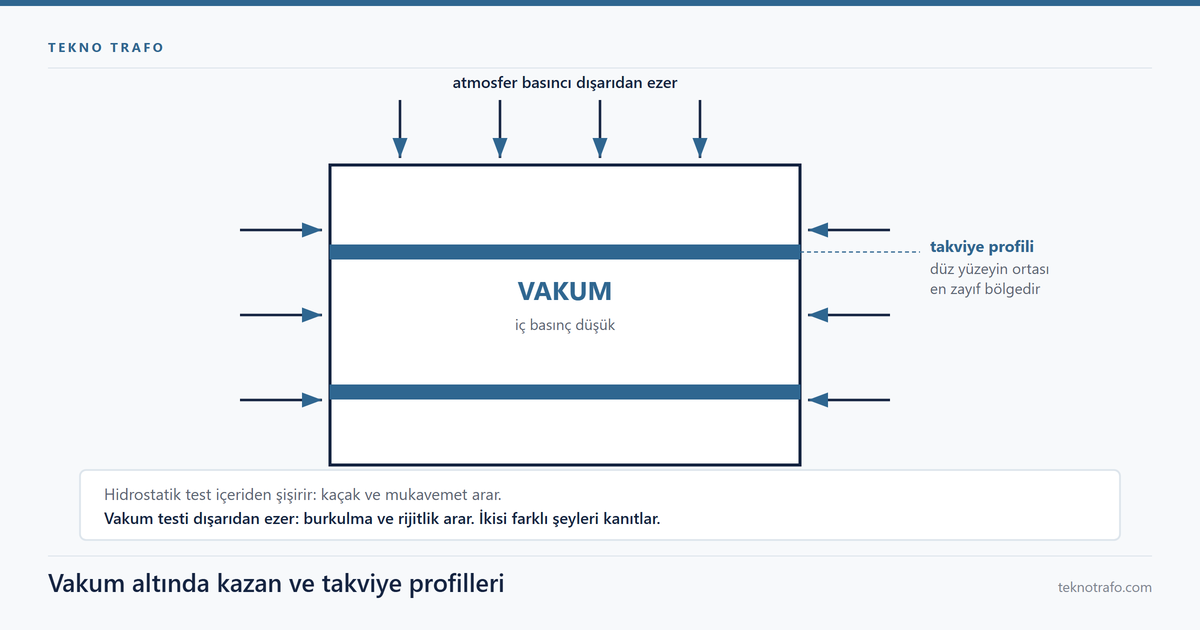
İkinci karışıklık kaynağı daha teknik: vakum testi ile hidrostatik test aynı başlık altında, “basınç testleri” diye listelendiği için aynı şeyi ölçtükleri sanılıyor. Oysa ikisi zıt yönlerde yükler. Hidrostatik test kazanı içeriden şişirir ve kaçak ile mukavemet arar; vakum testi kazanı dışarıdan ezer ve burkulma ile rijitlik arar. Birini geçen bir kazan, diğerinde kalabilir.
Bu yazıda vakum yükünün büyüklüğünü fizikten türetiyoruz, mbar ile kuvvet arasındaki ilişkiyi tabloya döküyoruz, kazanın vakum altında ilk nereden çöktüğünü ve takviyenin nereye konduğunu anlatıyoruz. Ardından ölçüm prosedürünü, kabul ölçütünün nasıl kurulduğunu ve vakumun neden yağ dolumunun ön şartı olduğunu, imalatçı gözünden adım adım veriyoruz.
Vakum testi aslında neyi kanıtlar?
Vakum testi kazanı içeriden şişirmez; içindeki havayı boşaltır. Kazanın içi boşaldıkça dışarıdaki atmosfer cidarı içeri doğru ezmeye başlar. Yük dışarıdan gelir ve testin sınadığı şey tek bir sorudur: kazan, kendi hacmini atmosfer basıncına karşı koruyabiliyor mu?
Yükün büyüklüğünü görmek için tek satırlık bir hesap yeter. Deniz seviyesinde atmosfer basıncı yaklaşık 1013 mbar, yani 101.325 Pa’dır. Tam vakumda (mutlak 0 mbar) 1 m² düz yüzeye gelen kuvvet şöyle bulunur:
- 1 m² x 101.325 Pa = 101.325 N = yaklaşık 101,3 kN
- 101.325 N / 9,81 m/s² = yaklaşık 10.330 kgf, yani yaklaşık 10,3 ton-kuvvet
Yani bir metrekarelik düz panelin üzerine, yayılı olarak on tonluk bir yük binmektedir. Kazanın 2 m x 1,5 m’lik bir yan yüzeyi varsa aynı hesapla 3 m² x 101,3 kN/m² = yaklaşık 304 kN, kabaca 31 ton-kuvvet çıkar. Bu yük içeriden gelseydi cidarı gerer, malzemenin akma dayanımıyla karşılanırdı. Dışarıdan geldiğinde ise cidar basıya girer ve akma dayanımına ulaşmadan çok önce burkulabilir. Burkulma bir mukavemet değil bir kararlılık problemidir; kalınlıktan çok geometriye, yani takviyesiz açıklığa bağlıdır.
IEC 60076-1, kazanın sipariş bilgisinde tanımlanan fabrika ve işletme işlemlerine uygun olmasını bekler. Vakumla kurutma veya vakumla yağ dolumu yapılacaksa bu bilgi şartnamede yer almalı, kazan da baştan buna göre hesaplanmalıdır. Sonradan takviye eklemek, boyalı ve testi bitmiş bir kazanda en pahalı düzeltmelerden biridir.
Hidrostatik test ile vakum testi neyi ölçer?
İki test de kazanın gövdesini zorlar ama farklı kusur ailelerini arar. Ayrımı net kurmak, şartname okurken en çok zaman kazandıran şeydir. Basınç dayanımı ve sızdırmazlık tarafı ayrı bir konudur; ayrıntısı için hidrostatik sızdırmazlık testi yazımıza bakabilirsiniz. Burada yalnızca iki testin neyi ölçtüğünü karşılaştırıyoruz.
| Ölçüt | Hidrostatik test | Vakum testi |
|---|---|---|
| Yükleme yönü | İçeriden dışarı | Dışarıdan içeri |
| Tipik ölçü birimi | bar / kPa (gösterge) | mbar (mutlak) veya mbar (fark) |
| Aranan kusur | Sızıntı, kalıcı şişme | Burkulma, içeri çökme |
| Kritik bölge | Kaynak dikişleri, kapak flanşı, bağlantı ağızları | Geniş düz paneller, takviyesiz açıklıklar |
| Belirleyici tasarım büyüklüğü | Sac akma dayanımı (MPa), kaynak kalitesi | Kesit atalet momenti (cm⁴), takviye aralığı (mm) |
| Başarısızlık biçimi | Damlama, dışa doğru kalıcı şişkinlik (mm) | İçe doğru kalıcı içbükeylik (mm), ani göçme |
| Sonraki adımın ön şartı mı? | Hayır, kalite kanıtıdır | Evet, vakumlu yağ dolumunun ön şartıdır |
Tablonun en önemli satırı beşincisidir. Hidrostatik testte cidarın kalınlığını artırmak doğrudan işe yarar; vakum testinde ise aynı kalınlık artışı, takviyesiz açıklık büyükse tek başına kurtarmaz. Burkulmayı belirleyen büyüklük kesitin atalet momentidir, o da geometriyle üçüncü kuvvetten değişir. Bu yüzden vakum problemine çözüm çoğunlukla daha kalın sac değil, doğru yere konmuş profildir.
Uygulama sırası da farklıdır: hidrostatik test ve kaçak testi yöntemleri kaynak kalitesini kanıtlar, vakum testi ise geometrik kararlılığı kanıtlar. İkisi birbirinin yerine geçmez; sipariş şartnamesi ikisini de isterse ikisi de ayrı ayrı raporlanır.
Kaç mbar? Sayı nereden geliyor?
Doğru cevap “şartname ne diyorsa o” ile başlar, ama mühendis olarak sayının ne anlama geldiğini bilmek gerekir. Vakum seviyesi iki farklı şekilde yazılabilir: mutlak basınç (kazan içindeki gerçek basınç, mbar) veya fark basıncı (yerel atmosfer ile kazan içi arasındaki fark). Aynı test, iki farklı sayıyla ifade edilir ve şartname hangisini kastettiğini yazmıyorsa mutlaka sorulmalıdır.
Aşağıdaki tablo örnek hesaptır, kesin şartname değeri değildir. Deniz seviyesi için atmosfer 1013 mbar kabul edilmiş, kuvvet 1 m² düz yüzey için hesaplanmıştır.
| Mutlak basınç (mbar) | Fark basıncı (mbar) | 1 m² yüzeye gelen kuvvet (kN) | Eşdeğer yayılı yük (kgf/m²) |
|---|---|---|---|
| 1013 (atmosfer) | 0 | 0 | 0 |
| 500 | 513 | 51,3 | 5.230 |
| 250 | 763 | 76,3 | 7.780 |
| 100 | 913 | 91,3 | 9.310 |
| 25 | 988 | 98,8 | 10.070 |
| 3,3 (yaklaşık 2,5 torr) | 1010 | 101,0 | 10.290 |
Tablodan çıkan pratik sonuç şu: mutlak basıncı 100 mbar’dan 25 mbar’a indirmek yükü yalnızca yüzde 8 artırır. Yani vakumu daha da derinleştirmek, yapısal açıdan bir noktadan sonra kazana yeni bir yük getirmez; getirdiği fayda kurutma ve gaz giderme tarafındadır. Kazan zaten yaklaşık 100 kN/m² mertebesinde bir tavan yüke göre boyutlandırılır.
Rakım da hesaba girer. Barometrik bağıntı p = 1013,25 x (1 – 2,25577 x 10⁻⁵ x h)^5,25588 ile Ankara’nın yaklaşık 900 m rakımı için p = yaklaşık 910 mbar bulunur. Dolayısıyla burada erişilebilecek en büyük fark basıncı 1013 değil yaklaşık 910 mbar’dır; “-1 bar vakum” isteyen bir şartname fiziksel olarak karşılanamaz. Göstergeniz fark okuyorsa bu farkı, mutlak okuyorsa yerel atmosferi bilmek zorundasınız. Aynı mantık kazanın basınç dayanımı tarafında da geçerlidir.
Kazan vakum altında nereden çöker?
Vakum yükü kazanın her yerine aynı şiddette biner ama her yer aynı şekilde direnmez. Silindirik veya kavisli yüzeyler yükü kabuk davranışıyla taşır; düz yüzeyler ise eğilmeyle taşımak zorunda kalır. Bu yüzden vakum altında ilk teslim olan bölge her zaman en geniş takviyesiz düz panel olur.
Elastik burkulma teorisinde, kenarlarından desteklenmiş düz bir levhanın kritik yayılı basıncı kalınlığın küpüyle doğru, kısa kenar açıklığının küpüyle ters orantılıdır: q kritik, E x (t/b)³ ile ölçeklenir. Bu bağıntının iki sonucu vardır ve ikisi de sahada doğrudan işe yarar:
- Sacı 1,5 mm’den 3 mm’ye çıkarmak, yani kalınlığı iki katına almak, kritik basıncı yaklaşık 2³ = 8 kat artırır.
- Takviye aralığını yarıya indirmek, yani b’yi ikiye bölmek, aynı sacla yine yaklaşık 8 kat kazandırır.
İkinci seçenek malzeme ağırlığı açısından çok daha ucuzdur. Kazanın toplam kütlesini yüzde 100 artırmak yerine, birkaç metre profil kaynağı yaparak aynı kararlılığa ulaşırsınız. Çelik yoğunluğu 7,85 kg/dm³ üzerinden bakalım: 2 m x 1,5 m’lik bir panelde sacı 1,5 mm’den 3 mm’ye çıkarmak 3 m² x 1,5 mm x 7,85 = yaklaşık 35 kg ek ağırlık demektir. Aynı paneli ikiye bölen tek bir yatay takviye ise birkaç kilogramla aynı işi görür.
Kritik bölgeler sırasıyla şunlardır: geniş yan yüzey panelleri, kapak sacının orta bölgesi, büyük bağlantı ağızlarının çevresindeki kesintili alanlar ve köşe birleşimleri. Ayrıca dalga duvar kanatları esneklik için tasarlanır; vakum altında içeri kapanma eğilimindedir. Dalga duvarlı bir kazanda vakum uygulaması, ya kanatları dışarıdan destekleyen aparatla ya da trafo üreticisinin dolum prosedürünün izin verdiği sınırlı seviyede yapılır.
Sac kalınlığı ve takviye profillerinin rolü
Vakuma dayanıklı bir kazanda üç değişken birlikte çalışır: sac kalınlığı, takviye aralığı ve takviye profilinin kesiti. Üçünü ayrı ayrı optimize etmek yerine, en zayıf panelden başlayıp geriye doğru çözmek gerekir.
Profil seçiminde belirleyici büyüklük atalet momentidir. Dikdörtgen kesitli bir lama için I = b x h³ / 12 bağıntısı geçerlidir ve yükseklik üçüncü kuvvetten girer. Aynı 8 mm kalınlıkta 60 mm yerine 80 mm yüksekliğinde lama kullanmak, profilin kendi rijitliğini (80/60)³ = yaklaşık 2,4 kat artırır; ağırlık artışı ise yalnızca yüzde 33’tür. Bu yüzden takviyede kalınlaştırmak değil yükseltmek daha verimlidir.
Takviyenin yeri de en az kesiti kadar önemlidir. Panelin geometrik merkezine yerleştirilen tek bir profil, kenara yakın konan iki profilden daha çok iş görür; çünkü burkulma yarım dalgası panelin ortasında oluşur. Kesintili (aralıklı) kaynak dikişi kullanılacaksa dikiş boyu ve aralığı imalat resminde tanımlanmalıdır, aksi halde her operatör farklı uygular ve rijitlik panelden panele değişir.
Bizim üretimimizde dalga duvar sacı 1,2 ve 1,5 mm kalınlıkta işlenir; kazan gövde sacı ve takviye profili ise projeye göre değişir ve şu değişkenlere bağlıdır: kazanın en büyük düz panel açıklığı, istenen vakum seviyesi, kapak ve bağlantı ağızlarının konumu, taşıma ve kaldırma yükleri, kazanın dolu ağırlığı. Malzeme seçiminin ayrıntısı için sac kalınlığı ve takviye yazımıza bakabilirsiniz. Malzeme izlenebilirliği EN 10204 3.1 sertifikasıyla, taşıyıcı çelik imalat kuralları ise EN 1090 kapsamında yürütülür.
Vakum testi adım adım nasıl yapılır?
Test düzeneği basittir ama sıralama önemlidir. Yanlış sırada yapılan bir vakum testi, kusuru bulmak yerine kazana kusur ekleyebilir. İzlediğimiz akış şöyledir:
- Kazan boya öncesi, kaynak dikişleri tamamlanmış ve gözle muayenesi bitmiş halde hazırlanır. Vakum testinin boyadan önce yapılması, kalıcı deformasyonun kaplama altında saklanmasını engeller.
- Tüm ağızlar körlenir, kapak conta ve cıvatalarıyla nominal sıkma torkunda (Nm) kapatılır. Tork değeri cıvata sınıfına ve conta tipine bağlıdır, montaj resminde verilir.
- Ölçüm noktaları işaretlenir. En az her geniş panelin merkezi, kapak merkezi ve varsa takviyeler arası orta bölge. Referans düzlem gergi teli veya mastar ile kurulur, komparatör sıfırlanır.
- Vakum pompası devreye alınır ve basınç kademeli düşürülür. Ani düşüş yerine kademeli iniş, çökmeyi erken fark etme imkânı verir.
- Hedef mutlak basınca ulaşılınca pompa izole edilir ve bekleme süresi başlatılır. Süre ve seviye şartnameden gelir.
- Bekleme boyunca mutlak basınç (mbar) ve sapma (mm) kaydedilir; pompa kapalıyken basınç yükselme hızı mbar/saat olarak izlenir.
- Vakum yavaşça boşaltılır, basınç dengelendikten sonra aynı noktalar tekrar okunur. Elastik geri dönüşün tamamlanması beklenir.
- Test raporuna seviye, süre, sıcaklık (°C), ölçüm noktası koordinatları ve üç okuma seti yazılır.
Seri üretimde bu adımların sabit bir istasyonda yapılması hem tekrarlanabilirliği hem de kayıt disiplinini artırır; basınç ve vakum işlemlerinin tek noktada toplandığı bir trafo test platformu bu iş için kurulur.
Kabul ölçütü: kalıcı deformasyon sınırı
Vakum testinin kabul ölçütü tek bir sayı değil, üç kaydın birlikte değerlendirilmesidir: hedef vakum seviyesine ulaşılması, o seviyede belirlenen süre boyunca tutulması ve boşaltma sonrasında ölçülen kalıcı deformasyonun sınırın altında kalması.
Buradaki kritik ayrım elastik sapma ile kalıcı deformasyon arasındadır. Vakum altında panelin içeri doğru birkaç milimetre çökmesi normaldir ve tasarım bunu öngörür; testi belirleyen şey vakum kalktıktan sonra panelin başladığı yere dönüp dönmediğidir. Dönmüyorsa malzeme akmıştır ve o bölge artık ilk yüklemedeki rijitliğine sahip değildir.
| Kayıt | Ne ölçülür | Birim | Ne zaman |
|---|---|---|---|
| Referans sapma | Panel merkezinin referans düzleme uzaklığı | mm | Test öncesi |
| Elastik sapma | Vakum altında aynı noktadaki sapma | mm | Bekleme sonunda |
| Kalıcı deformasyon | Boşaltma sonrası sapma eksi referans sapma | mm | Basınç dengelenince |
| Vakum seviyesi | Kazan içi mutlak basınç | mbar | Bekleme boyunca |
| Basınç yükselme hızı | Pompa izole iken basınç artışı | mbar/saat | Bekleme boyunca |
| Bekleme süresi | Hedef seviyede tutma süresi | dakika | Şartnameye göre |
Kalıcı deformasyon sınırı genellikle kazanın en büyük boyutuna bağlı olarak verilir ve sipariş şartnamesi ile TEDAŞ şartnameleri gibi alıcı dokümanlarında yazılıdır; uydurma bir milimetre değeri vermek yerine sözleşmedeki tabloyu esas alın. Basınç yükselme hızı ise sızdırmazlığın dolaylı göstergesidir: pompa kapalıyken basınç beklenenden hızlı yükseliyorsa ya bir kaçak ya da kalıntı nem vardır. Kaçağın yerini bulmak vakum testinin işi değildir; o ayrı bir muayene gerektirir.
Vakum neden yağ dolumunun ön şartıdır?
Vakum testi yalnızca yapısal bir kanıt değildir; aynı zamanda kazanın yağ dolumuna hazır olduğunun kanıtıdır. Trafo yağı kazana atmosfer altında doldurulursa, sargıların ve yalıtım kartonunun gözeneklerindeki hava dışarı çıkamaz ve yağ içinde hapsolmuş gaz boşlukları kalır.
Bu boşluklar dielektrik açıdan zayıf noktalardır. Bir gaz kabarcığının delinme dayanımı yağınkinin çok altındadır; elektrik alan altında önce kabarcık iyonlaşır, kısmi deşarj başlar ve yalıtım zamanla bozulur. IEC 60076-3 kapsamındaki yalıtım seviyesi ve dielektrik deneyleri, tam da bu tür boşlukların olmadığı bir yalıtım sistemini varsayar. IEC 60296, yalıtım yağının özelliklerini ve nem içeriği gibi sınırlarını tanımlar; kazana alınan yağın bu sınırlarda kalması, dolum öncesi ortamın kuru ve havasız olmasına bağlıdır.
Vakumun üç işlevi vardır. Birincisi hava tahliyesi: kazan hacmindeki havanın büyük kısmı uzaklaştırılır. İkincisi nem giderme; suyun kaynama noktası basınçla düşer, örneğin yaklaşık 23 mbar mutlak basınçta su 20 °C civarında buharlaşmaya başlar, böylece selülozdaki nem ısıl zarar vermeden çekilir. Üçüncüsü dolum sürüşü: vakum, yağı kazana kendi kendine çeker ve dar kanallara nüfuz etmesini sağlar.
Isınma davranışı ve sıcaklık artışı deneyleri IEC 60076-2 kapsamındadır; yağ içinde kalan gaz kabarcıkları ısı transferini de bozduğu için vakumlu dolum yalnız dielektrik değil termik performansın da ön şartıdır. Kısacası vakuma dayanmayan bir kazan, düzgün doldurulamayan bir kazandır.
İmalatta vakuma dayanıklı kazan nasıl kurgulanır?
Vakum testini imalatın sonunda yapılan bir sınav gibi görmek yanlıştır; test, tasarımda ve kaynak masasında verilmiş kararların doğrulanmasıdır. Ankara Akyurt’taki 2.450 m² kapalı üretim alanımızda ve 12 kaynak istasyonumuzda aylık 120 ton çelik işlerken izlediğimiz sıra şudur.
Önce panel haritası çıkarılır: kazanın her düz yüzeyi için en büyük takviyesiz açıklık belirlenir ve istenen vakum seviyesine göre takviye aralığı buradan geriye doğru hesaplanır. Parçalar CNC lazer kesimle çıkarılır, kavisli bölümler silindir bükümle şekillendirilir, uzun düz dikişler robot kaynakla birleştirilir. Kaynak süreçlerinin yönetimi EN ISO 3834-2, dikiş kusurlarının kabul sınırları EN ISO 5817 sınıflarına göre tanımlanır; vakum altında çalışan bir kazanda kök hatası ve yetersiz nüfuziyet, hidrostatik yüklemeye göre daha erken sorun çıkarır çünkü basıya çalışan dikişte çatlak kapanmaz, dikiş bütünüyle kararlılığı taşır.
Vakum testi boyadan önce yapılır. Testten sonra yüzey hazırlığı ISO 8501-1’e göre Sa 2 1/2 seviyesinde kumlanır ve ISO 12944 C4/C5 korozyon kategorilerine uygun boya sistemiyle toplam 120 mikron mertebesinde kuru film kalınlığı elde edilir; kaplama dayanımı gerektiğinde ISO 9227 tuz püskürtme deneyiyle doğrulanır. Genel kabul ve rutin deney çerçevesi ise IEC 60076-1 ile TS EN 60076-1 kapsamında yürütülür.
Bu sıralamayı bozmamak, sonradan sökülemeyecek hataların önüne geçer. Trafo kazanı imalatı tarafında en sık gördüğümüz sorun, vakum isteğinin şartnameye sonradan eklenmesi ve takviye planının buna göre revize edilmemesidir.
Sıkça sorulan sorular
Trafo kazanı vakum testi kaç mbar'da yapılır?
Seviye şartnameden gelir; tek bir evrensel değer yoktur. Önemli olan sayının mutlak basınç mı yoksa fark basıncı mı olduğunu netleştirmektir. Deniz seviyesinde atmosfer yaklaşık 1013 mbar, Ankara’nın yaklaşık 900 m rakımında ise yaklaşık 910 mbar’dır; dolayısıyla burada elde edilebilecek en büyük fark basıncı 910 mbar mertebesindedir. “-1 bar vakum” isteyen bir madde fiziksel olarak karşılanamaz ve yazım hatası olarak sorulmalıdır.
Vakum testi ile hidrostatik test aynı şey midir?
Hayır, zıt yönlerde yüklerler. Hidrostatik test kazanı içeriden basınçlandırır; sızıntı ve dışa doğru kalıcı şişmeyi arar, belirleyici büyüklük sac akma dayanımı ve kaynak kalitesidir. Vakum testi ise kazanı dışarıdan atmosfer basıncıyla ezer; içe doğru burkulmayı ve kalıcı içbükeyliği arar, belirleyici büyüklük kesit atalet momenti ve takviye aralığıdır. Birini geçen kazan diğerinde kalabilir, bu yüzden ikisi ayrı raporlanır.
Vakum testinde kabul ölçütü nedir?
Üç kaydın birlikte sağlanmasıdır: hedef vakum seviyesine ulaşmak, o seviyede belirlenen süre boyunca tutmak ve vakum boşaltıldıktan sonra ölçülen kalıcı deformasyonun sınırın altında kalması. Vakum altında birkaç milimetre elastik sapma normaldir; testi belirleyen, panelin başladığı yere dönüp dönmediğidir. Kalıcı deformasyon sınırı kazanın en büyük boyutuna bağlı olarak sipariş şartnamesinde verilir ve bağlayıcı olan o tablodur.
Dalga duvarlı bir kazana vakum uygulanabilir mi?
Dalga duvar kanatları yağ hacmindeki değişimi karşılamak için esnek tasarlanır, bu yüzden vakum altında içeri kapanma eğilimindedir. Uygulama ya kanatları dışarıdan destekleyen bir aparatla ya da trafo üreticisinin dolum prosedürünün izin verdiği sınırlı seviyede yapılır. Hangi yöntemin seçileceği kanat yüksekliğine, sac kalınlığına ve istenen vakum seviyesine bağlıdır; karar imalat öncesinde, şartname okunurken verilmelidir.
Vakum testi kaçak testinin yerine geçer mi?
Geçmez. Vakum testinde pompa izole edildikten sonra ölçülen basınç yükselme hızı, mbar/saat cinsinden dolaylı bir sızdırmazlık göstergesidir; bir kaçak olduğunu söyler ama yerini söylemez. Kalıntı nem de aynı belirtiyi üretebilir, bu yüzden tek başına yanıltıcıdır. Kaçağın konumunu bulmak için ayrı bir muayene gerekir. Şartname her iki testi de istiyorsa ikisi ayrı prosedür ve ayrı raporla yürütülür.
Yağ dolumundan önce vakum neden gereklidir?
Atmosfer altında doldurulan yağda, sargılar ve yalıtım kartonu içinde hapsolmuş gaz boşlukları kalır. Bu boşluklar elektrik alanı altında iyonlaşır, kısmi deşarj başlatır ve yalıtımı zamanla bozar; ayrıca ısı transferini de kötüleştirir. Vakum hem havayı tahliye eder hem nemi düşük sıcaklıkta buharlaştırır: yaklaşık 23 mbar mutlak basınçta su 20 °C civarında kaynar. IEC 60296 yağ özelliklerini, IEC 60076-3 ise dielektrik gereklilikleri tanımlar.