
- Yazan Tekno Trafo
- Şubat 8, 2024
- 0 Yorum
Trafo kazanında kaynak kalitesi ve prosedürler
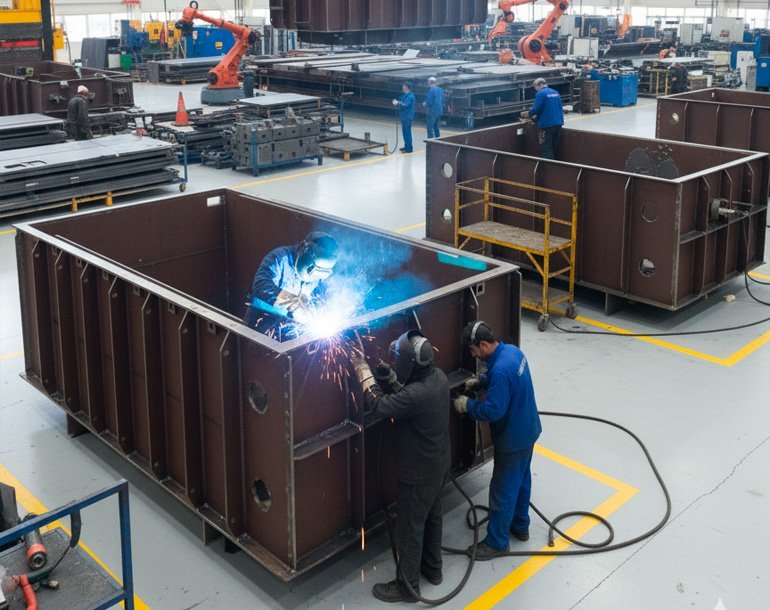
Bir trafo kazanının sızdırmazlığı, büyük ölçüde kaynak dikişlerinin sürekliliğine ve nüfuziyetine bağlıdır. Görsel olarak düzgün duran bir dikiş, basınç altında sızdırabilir.
Bu yüzden kaynak, operatörün alışkanlığına bırakılmaz. Malzeme kalınlığına ve birleşim tipine göre tanımlanmış prosedürlerle yapılır; her operatör aynı işi aynı parametrelerle uygular.
“Tekrarlanabilir kalite, tanımlı prosedürle başlar. Prosedür yoksa sonuç her seferinde farklı çıkar.”
Tekno Trafo
Neden standart prosedür şart?
Standartlaştırılmış prosedür, farklı vardiyalarda ve farklı operatörlerle üretilen kazanların aynı kalitede çıkmasını sağlar. Aynı zamanda bir sorun çıktığında nerede aranacağını bilmenizi sağlar; süreç izlenebilir hâle gelir.
Kaynak sonrası kontrol
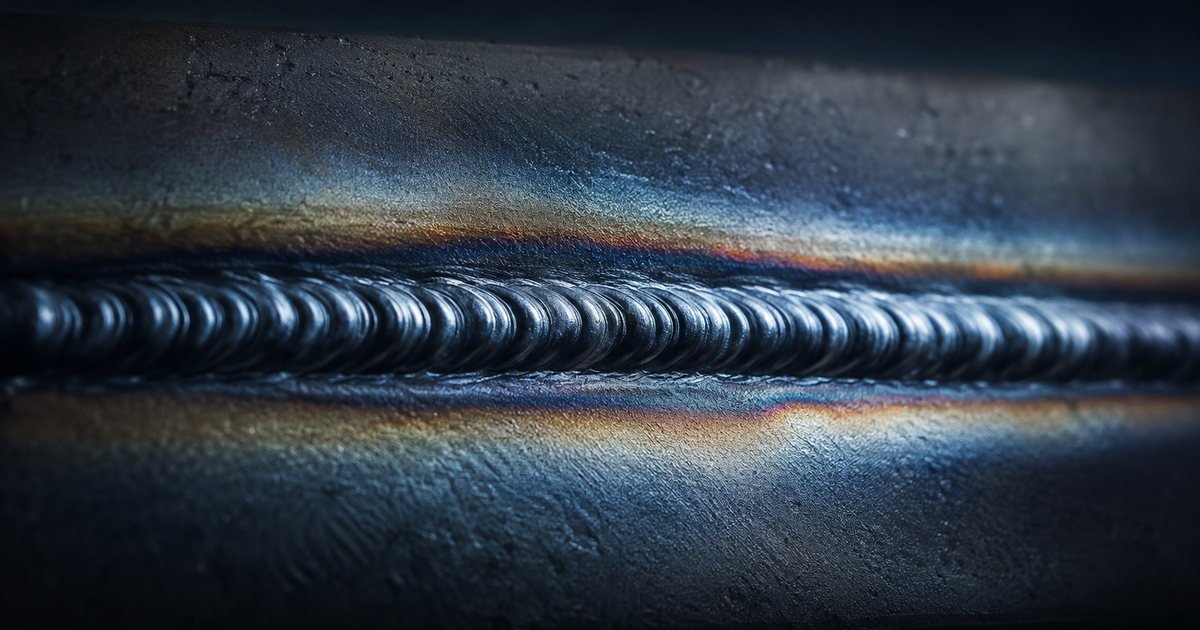
Kaynak tamamlandıktan sonra dikişler gözle kontrol edilir, ardından hidrostatik sızdırmazlık testi uygulanır. Yüzey düzgünlüğü aynı zamanda kaplama kalitesini de doğrudan etkiler.
Kaynak kalitesi yalnızca sızdırmazlık meselesi değildir; pürüzsüz bir yüzey, kaplamanın tutunmasını ve korozyon dayanımını da belirler.
Sızdırmazlık kaynak dikişinde başlar
Bir trafo kazanının servis ömrü boyunca yağ sızdırmaması büyük ölçüde tek bir şeye bağlıdır: kaynak dikişinin sürekliliği ve nüfuziyeti. Gözle bakıldığında düzgün, hatta temiz görünen bir dikiş, kök bölgesinde birleşme eksikliği ya da gözenek taşıyorsa basınç altında sızdırır. Sorun çoğu zaman imalathanede değil, kazan yağla doldurulduktan sonra sahada ortaya çıkar; o noktada müdahale maliyeti, aynı hatanın üretim sırasında düzeltilmesinin çok üzerindedir.
Bu yüzden kaynak, operatörün alışkanlığına ya da kişisel tecrübesine bırakılabilecek bir iş değildir. Malzeme kalınlığına, birleşim tipine ve kaynak pozisyonuna göre önceden tanımlanmış prosedürlerle yapılır; farklı vardiyalarda farklı operatörler aynı işi aynı parametrelerle uygular. Tekrarlanabilir kalite, tanımlı prosedürle başlar.
Aşağıda, trafo kazanı üretiminde kaynak kalitesinin hangi belgelere dayandığını, nasıl uygulandığını ve nasıl doğrulandığını anlatıyoruz.
EN ISO 3834-2 belgesi ne anlama gelir?
EN ISO 3834 serisi, kaynaklı imalat yapan bir üreticinin sağlaması gereken kalite şartlarını tanımlar. Bir ürün standardı değildir; imalatçının kaynak süreçlerini yönetme yeteneğini değerlendirir. Seri üç kademeden oluşur: EN ISO 3834-4 temel, EN ISO 3834-3 standart, EN ISO 3834-2 ise kapsamlı kalite şartları seviyesidir.
Tekno Trafo, EN ISO 3834-2 belgesine sahiptir. Bu, kaynaklı imalatın serinin en üst kademesindeki şartlara göre denetlendiği anlamına gelir ve pratikte şu başlıkları kapsar:
- Kaynak koordinatörünün atanmış ve yetkinliğinin tanımlanmış olması
- Sözleşme ve tasarım gözden geçirmesinin kayıt altına alınması
- Ana malzeme ve sarf malzemenin izlenebilirliği, sertifikalı sarf kullanımı
- Onaylı kaynak prosedürleri ve bunların onay kayıtları
- Kaynakçıların sertifikalandırılması ve sertifika geçerliliğinin takibi
- Kaynak ekipmanının bakım ve kalibrasyon planı
- Muayene, test ve uygunsuzluk yönetimi kayıtlarının tutulması
Satın alma tarafında bu belgenin anlamı nettir: kaynak kalitesi tek tek ürünlerde şansa bağlı değil, sistem olarak güvence altındadır. ISO 9001 kalite yönetim sistemi ve ISO 14001 çevre yönetim sistemi belgelerimiz de bu yapıyı tamamlar.
WPS ve WPQR: kaynağın yazılı reçetesi
WPS (Kaynak Prosedür Şartnamesi), belirli bir birleşimin nasıl kaynatılacağını yazılı olarak tarif eden dokümandır. İçinde ana malzeme grubu, sac kalınlığı aralığı, birleşim ve ağız hazırlığı geometrisi, kaynak yöntemi, tel türü ve çapı, koruyucu gaz bileşimi ile debisi, akım ve gerilim aralığı, ilerleme hızı, paso sayısı, kaynak pozisyonu ve gerekiyorsa ön tav sıcaklığı yer alır. Kaynakçı tahmin etmez, yazılana uyar.
WPQR (Kaynak Prosedür Onay Kaydı) ise o WPS’in gerçekten çalıştığının kanıtıdır. Numune bir birleşim, WPS’te yazan parametrelerle kaynatılır; ardından ilgili muayene ve deneylere tabi tutulur. Sonuçlar kabul kriterlerini sağlarsa prosedür onaylanır ve WPQR düzenlenir. Onay sınırsız değildir, belirli bir malzeme grubu ve kalınlık aralığı için geçerlidir; bu aralığın dışına çıkan bir iş yeni bir onay gerektirir.
| WPS | WPQR | |
| Ne yapar | Kaynağın nasıl yapılacağını tarif eder | Tarif edilen kaynağın kabul edilebilir sonuç verdiğini kanıtlar |
| Nerede kullanılır | Üretim sahasında, kaynakçının elinde | Kalite dosyasında, doğrulama ve denetimde |
| Kapsamı | Tanımlı birleşim ve kalınlık aralığı | Deneyle onaylanan malzeme ve kalınlık aralığı |
Prosedür ne kadar iyi yazılırsa yazılsın, uygulayan kişi yetkin değilse sonuç değişir. Bu nedenle kaynakçılarımız çalıştıkları yöntem ve pozisyonlar için sertifikalıdır ve sertifika geçerlilikleri takip edilir. Ankara Akyurt’taki 2.450 m² kapalı üretim tesisimizde 12 kaynak istasyonu bulunur; her istasyon aynı onaylı prosedür setiyle çalışır. Vardiya değişir, parametre değişmez.
Gazaltı (MAG) kaynağı ve koruyucu gaz seçimi
Trafo kazanı ve dalga duvar imalatında ağırlıklı olarak gazaltı kaynağı, yani MAG yöntemi kullanılır. Gerekçesi pratiktir: ST37 sınıfı yapı çeliğinde yüksek ergime verimi, sürekli tel beslemesi sayesinde uzun dikişlerde kesintisiz ilerleme ve sıçrama kontrol altında tutulduğunda temiz bir yüzey. Kazan gövdesi gibi metrelerce süreklilik isteyen dikişlerde örtülü elektrot kaynağına göre hem hız hem tekrarlanabilirlik avantajı sağlar.
Koruyucu gaz seçimi doğrudan dikiş geometrisini ve yüzey kalitesini etkiler:
- %100 CO₂: Derin nüfuziyet ve düşük gaz maliyeti sağlar. Buna karşılık ark daha sert çalışır, sıçrama miktarı artar ve kaynak sonrası temizlik iş yükü büyür.
- Ar/CO₂ karışımı: Ark yumuşar, sıçrama belirgin şekilde azalır, dikişin ıslatması ve yüzey görüntüsü düzgün çıkar. Sprey ark geçişine imkân verdiği için kalın kesitlerde verim yükselir.
Hangi gazın kullanılacağı birleşimin kalınlığına, pozisyonuna ve sonraki yüzey işlemine göre WPS’te tanımlanır. Boyanacak bir dış yüzeyde sıçramanın az olması yalnızca görsel bir tercih değildir; kumlama öncesi temizlik iş yükünü ve kaplama hatası riskini de düşürür.
Kazanda kullanılan başlıca dikiş tipleri
- Küt alın dikişi: Gövde saclarının uç uca birleşiminde kullanılır. Sızdırmazlık açısından en kritik dikiş tipidir, kök nüfuziyetinin tam olması gerekir.
- İç köşe dikişi: Dalga duvarın gövdeye; flanş, takviye ve ayak gibi elemanların kazana bağlanmasında kullanılır. Burada boğaz kalınlığı ve dikiş sürekliliği takip edilir.
- Puntalama: Montaj sırasında parçayı konumunda tutar, kalıcı bir dikiş değildir. Sürekli dikiş çekilirken eritilerek dikişin içine alınmalıdır; aksi hâlde punta bırakılan bölge sonradan sızıntı kaynağına dönüşür.
Çarpılma kontrolü neden kaynak kadar önemli?
Kaynak, özünde lokal ısıtma ve soğuma demektir; her dikiş çevresinde büzülme gerilmesi yaratır. İnce saclarda bu gerilme gözle görülür çarpılmaya, yani distorsiyona dönüşür. Trafo kazanında çarpılmanın bedeli estetik değildir: kapak flanşı düzlemselliğini kaybederse conta tam oturmaz ve kazan sızdırır, gövde ölçüleri kayarsa aktif kısım yerine oturmaz.
Dalga duvar imalatında kullandığımız 1,2 ile 1,5 mm arasındaki sac kalınlıkları bu açıdan özellikle hassastır. Çarpılmayı sınırlamak için uyguladığımız temel yaklaşımlar şunlardır:
- Kaynak sırası planlaması: Dikişler dengeli ve mümkün olduğunca simetrik bir sırayla çekilir, ısı girdisi tek bölgede toplanmaz.
- Isı girdisinin sınırlanması: Akım, gerilim ve ilerleme hızı WPS’te tanımlı aralıkta tutulur. Gereğinden kalın çekilen bir dikiş dayanımı artırmaz, yalnızca çarpılmayı büyütür.
- Aparat ve fikstür kullanımı: Parça kaynak boyunca sabitlenir, soğuma da bağlı hâlde tamamlanır.
- Aralıklı kaynak tekniği: Uzun dikişlerde ısının tek yönde birikmesini önler.
- Doğrultma ve yeniden ölçüm: Kabul sınırının dışına çıkan sapmalar kontrollü biçimde düzeltilir, ardından ölçüler tekrar doğrulanır.
Benzer bir davranış şekillendirme tarafında da görülür. Dalga duvar kanatları büküldükten sonra bir miktar geri yaylanma, yani springback gösterir; kalıp ve makine ayarları bu payı hesaba katacak şekilde yapılır. Kaynak öncesinde boyutu tutmayan bir parça kaynakla düzeltilemez.
Kaynak sonrası kontrol: gözle muayene ve hidrostatik test
Kaynak biter bitmez ilk adım gözle muayenedir. Dikiş boyunca yüzey çatlağı, gözenek, krater, yanma oluğu, taşma, düzensiz dikiş genişliği ve eksik dolgu aranır; yüzeydeki cüruf ve sıçrama temizlenir. Ucuz ve hızlı bir kontroldür, hataların önemli bir kısmını daha ileri aşamalara taşınmadan yakalar.
İkinci adım hidrostatik sızdırmazlık testidir ve ürettiğimiz her kazana uygulanır. Kazan sıvı ile doldurulur, basınç altında bekletilir, dikişler ve bağlantı noktaları sızıntı açısından izlenir. Bir dikiş gözle kusursuz görünse bile basınç altındaki davranışı farklı olabilir; bu nedenle test, gözle muayenenin yerine değil üzerine yapılır. Sonuçlar ürün dosyasında kayıt altına alınır.
Kaynak kalitesinin etkisi burada da bitmez. Sızdırmazlığı doğrulanan kazan yüzey hazırlığına geçer: Sa 2½ kalitesinde kumlamanın ardından 120 mikron kuru film kalınlığında boya uygulanır. Pürüzsüz ve sıçramasız bir dikiş yüzeyi kaplamanın tutunmasını iyileştirir; keskin kenarlarda ve düzensiz dikiş profillerinde boya inceldiği için korozyon çoğu zaman ilk oradan başlar. ISO 12944’ün korozyon kategorileri de tam olarak bu ilişkiyi tarif eder: kaplamanın ömrü, altındaki yüzeyin hazırlığı kadardır.
Kaynak kalitesi tek bir dikişin değil, sistemin sonucudur
Sızdırmayan bir trafo kazanı, iyi bir kaynakçının iyi bir gününün değil; onaylı prosedürün, sertifikalı uygulayıcının, tanımlı gaz ve parametre seçiminin, çarpılma kontrolünün ve kayıt altına alınmış muayene zincirinin bütününün sonucudur. EN ISO 3834-2 belgesi bu zincirin denetlenmiş olduğunu gösterir; 12 kaynak istasyonumuz ise aynı standardın seri üretimde sürdürülebilmesini sağlar.
Projenize özel kazan ölçüleri, sac kalınlıkları ve dikiş detayları için trafo kazanı üretimi sayfamızı inceleyebilir, teknik resimlerinizle birlikte bize ulaşabilirsiniz. Değerlendirmeyi kaynak prosedürü seviyesinde yapar, hangi birleşimin hangi prosedürle kaynatılacağını teklif aşamasında netleştiririz.