
- Yazan
- Kasım 4, 2025
- 0 Yorum
Nüve Sacı M3, M4, M5 Farkı Nedir? Hangisi Seçilmeli?
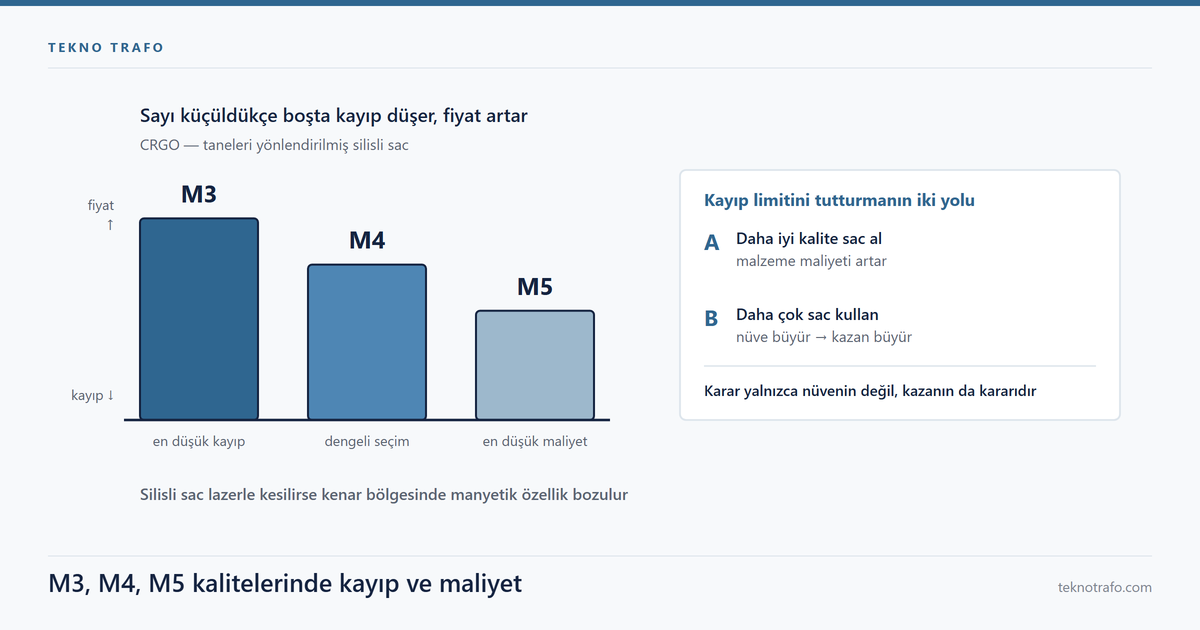
Bir trafo şartnamesinde boşta kayıp (P0) için bir limit verilir, imalatçı da nüve sacını buna göre seçer. Seçim listesi kısadır: M3, M4, M5, bazen M6. Bu kısaltmalar taneleri yönlendirilmiş silisli sacın (CRGO) kayıp sınıflarını gösterir; sayı küçüldükçe birim ağırlık başına boşta kayıp düşer, kilogram fiyatı yükselir. Buraya kadarı herkesin bildiği kısımdır.
Karışıklık bundan sonra başlar. Aynı P0 limitini iki farklı yoldan tutturabilirsiniz: ya daha iyi sınıf sac alırsınız ya da daha çok sac kullanırsınız. İkincisi ilk bakışta ucuz görünür, ama nüveyi büyütür; nüve büyüyünce sargı ortalama çapı, kazan iç ölçüsü, yağ hacmi ve nakliye gabarisi peşinden gelir. Yani nüve sacı kalitesi kararı yalnızca aktif kısmı değil, kazanı ve lojistiği de bağlar. Bu takas, yazının omurgasıdır.
Aşağıda M sınıflarının ne anlama geldiğini, EN 10107 gösterimindeki karşılığını, kalınlık-kayıp-fiyat karşılaştırmasını, kaplama ile istifleme faktörünün gizli bedelini, kesim yönteminin manyetik özelliğe etkisini ve hangi kalitenin ne zaman zorunlu olduğunu imalatçı gözünden anlatıyoruz. Küçük bir not: bu soruyu Türkçe arattığınızda üst sıralarda çoğu zaman bir Çinli sac ihracatçısının İngilizce katalog sayfası çıkıyor, oradaki değerler doğru olsa bile Türkiye’deki şartname ve tedarik pratiğini anlatmıyor.
M Sınıfı Aslında Neyin Adıdır?
M3, M4, M5 gibi kısaltmalar bir kalınlık listesi değil, bir kayıp sınıfı listesidir. Hepsi taneleri yönlendirilmiş silisli sacı (CRGO) tarif eder: yaklaşık %3 silisyum içeren, soğuk haddelenmiş ve tane yönü haddeleme doğrultusuna hizalanmış elektrik sacı. Yönlendirme sayesinde haddeleme yönünde permeabilite yüksek, özgül kayıp düşüktür; bu yüzden nüve laminasyonları daima bu yönde çalıştırılır. Yönden saptığınız anda avantaj kaybolur.
M numaralandırması Amerikan kökenli eski bir adlandırmadır ve pratikte kalınlıkla birlikte anılır: M3 için 0,23 mm, M4 için 0,27 mm, M5 için 0,30 mm, M6 için 0,35 mm. Sayı küçüldükçe hem sac inceler hem de garanti edilen özgül kayıp düşer. Ancak M numarası tek başına size bir watt değeri vermez, yalnızca bir aile adıdır.
Avrupa tarafında sipariş dili farklıdır. EN 10107, sacı doğrudan kayıp değeriyle adlandırır. Örneğin M111-30P gösteriminde 111 sayısı 1,7 T ve 50 Hz’de garanti edilen maksimum özgül kaybın yüz katıdır (1,11 W/kg), 30 sayısı nominal kalınlığın yüzde bir mm cinsinden değeridir (0,30 mm), sondaki harf ise sınıf ailesini verir: S geleneksel yönlendirilmiş sac, P ise yüksek permeabiliteli (HiB) sactır. EN gösterimi tek satırda hem kalınlığı hem kaybı söyler.
Pratik sonuç şudur: teklif isterken “M4 sac” demek yeterli değildir. Aynı nominal kalınlıkta geleneksel ve yüksek permeabiliteli ürünler arasında kayda değer kayıp farkı vardır ve fatura da buna göre değişir. Sipariş satırınız EN 10107 gösterimiyle yazılmalıdır.
M3, M4, M5, M6 Karşılaştırma Tablosu
Aşağıdaki tablo dört yaygın sınıfı yan yana koyuyor. Özgül kayıp sütunu tipik aralık olarak verilmiştir, kesin bir şartname değeri değildir: aynı nominal kalınlıkta üretici, alt sınıf ve domain refined (lazer çizgili) olup olmaması sonucu değiştirir. Garantili değeri her zaman sipariş edeceğiniz ürünün kataloğundan ve EN 10107 listesinden okuyun. EN gösterim sütunundaki örnekler de kalıbı açıklamak içindir.
| Eski (AISI) adı | Nominal kalınlık (mm) | EN 10107 gösterim örneği | Tipik özgül kayıp (W/kg, 1,7 T / 50 Hz) | Aynı tonajda göreli fiyat yönü |
|---|---|---|---|---|
| M3 | 0,23 | M120-23S / M103-23P | 1,00 – 1,20 mertebesi | en yüksek |
| M4 | 0,27 | M130-27S / M111-27P | 1,10 – 1,30 mertebesi | yüksek |
| M5 | 0,30 | M140-30S / M120-30P | 1,20 – 1,40 mertebesi | referans (1,00 kabul) |
| M6 | 0,35 | M150-35S / M130-35P | 1,35 – 1,55 mertebesi | en düşük |
Fiyat sütununu bilerek oransal sayıyla doldurmadık. CRGO primi lot bazında, döviz kuruyla ve teslim süresine göre teklif edilir; piyasa daraldığında ince sacın primi büyür, bollaştığında küçülür, hatta bazı dönemlerde sıra bozulur. Anlamlı olan tek şey, teklifinizde kg başına gerçek prim yüzdesidir. Bir sonraki bölümde bu yüzdenin hangi eşikte kararı çevirdiğini hesaplayacağız.
Tabloda ayrıca şuna dikkat edin: 0,23 mm ile 0,35 mm arasında kalınlık %52 artarken tipik kayıp yalnız %30 mertebesinde artıyor. Kayıp doğrudan kalınlığın fonksiyonu değildir; tane yapısı, kaplama ve varsa domain refinement işlemi en az kalınlık kadar belirleyicidir.
Şartname Limitini Tutturmanın İki Yolu
Asıl mühendislik sorusu şudur: P0 limitini sınıf yükselterek mi, yoksa nüveyi büyüterek mi tutturacaksınız? İkisi de çalışır ve ikisinin maliyeti farklıdır. Hesabı adım adım kuralım ki kendi rakamınızla tekrarlayabilesiniz.
- Boşta kayıp yaklaşık olarak P0 = p x m x kf’dir. Burada p sacın özgül kaybı (W/kg), m nüve kütlesi (kg), kf ise imalattan gelen yapı faktörüdür.
- Özgül kayıp indüksiyonla üstel artar: p, B üzeri n ile orantılıdır. Yönlendirilmiş sacta 1,5 – 1,7 T çalışma aralığında n mertebesi 1,8 – 2,0 alınır.
- Gerilim ve sarım sayısı sabitken B = U / (4,44 x f x N x A) bağıntısı gereği indüksiyon B, nüve kesiti A ile ters orantılıdır.
- Aynı pencere geometrisinde nüve kütlesi m, A ile doğru orantılıdır.
- Üçü birleşince P0, A üzeri (1 – n) ile orantılı olur. n = 1,9 alırsak P0, A üzeri -0,9 ile orantılıdır.
Sayıya dökelim. P0’ı %15 düşürmek istiyorsanız 0,85 = (A2 / A1) üzeri -0,9 olmalıdır. Buradan A2 / A1 = 0,85 üzeri (-1 / 0,9) = 1,20 çıkar. Yani sac sınıfını değiştirmeden aynı kazancı almak için nüve kesitini ve kütlesini yaklaşık %20 büyütmeniz gerekir. Aynı %15’i kütleye hiç dokunmadan, 1,30 W/kg’lık bir sınıftan 1,10 W/kg’lık bir sınıfa geçerek de alırsınız (1,10 / 1,30 = 0,846).
Karar kuralı buradan çıkar: iyi sınıfın kilogram primi %20’nin altındaysa yalnız malzeme maliyeti bakımından bile iyi sac kazanır. Üstelik büyüyen nüve ortalama sarım boyunu uzatır; bu da bakır ve alüminyum sargı maliyetini ve yük kaybını artırır. Prim eşiği pratikte %20’nin de altına iner.
Nüve Büyürse Kazan da Büyür
Nüve kesiti %20 büyüdüğünde doğrusal ölçüler karekök oranında büyür: 1,20’nin karekökü 1,095, yani bacak çapı yaklaşık %9,5 artar. 300 mm çapındaki bir bacak 329 mm’ye çıkar. Üç fazlı bir çekirdekte bu artış genişlik yönünde üç kez tekrarlanır ve doğrudan kazanın iç plan ölçüsüne yansır.
Örnek hesap: kazan ölçüsüne yansıma
Aşağıdaki tablo 1200 x 700 mm iç plan ölçüsüne ve 1000 mm dalga duvar yüksekliğine sahip örnek bir kazan içindir. Kesin şartname değeri değil, mertebe göstermek için yapılmış bir örnek hesaptır; gerçek tasarımda boyunduruk kesiti ve pencere yüksekliği de değişeceği için büyüme bundan fazla olur.
| Büyüklük | Başlangıç | Nüve kesiti %20 arttıktan sonra | Fark |
|---|---|---|---|
| Bacak çapı (mm) | 300 | 329 | +29 |
| Kazan iç plan ölçüsü (mm) | 1200 x 700 | 1287 x 729 | +87 / +29 |
| Dalga duvar yüzeyi (m2) | 3,80 | 4,03 | +0,23 |
| 1,5 mm dalga duvar sacı (kg) | 44,8 | 47,6 | +2,8 |
| Kazan iç hacmi (m3) | 0,840 | 0,938 | +0,098 |
Sac ağırlığı şöyle çıktı: 1 m2 = 100 dm2, 100 dm2 x 0,015 dm = 1,5 dm3, 1,5 dm3 x 7,85 kg/dm3 = 11,8 kg/m2. Aynı hesap 1,2 mm sac için 9,42 kg/m2 verir.
Tablo şöyle okunur: dalga duvar sacındaki 2,8 kg’lık artış önemsizdir. ISO 12944 C4/C5 sistemine göre 120 mikron toplam kuru film kalınlığıyla boyanacak ek yüzeyin boya sarfiyatı da ihmal edilebilir mertebededir. Asıl kalem yağdır: yaklaşık 98 litre ek yalıtım yağı, IEC 60296 kapsamında tedarik edilen ve fiyatı hafif olmayan bir malzemedir. Buna nüvedeki %20’lik CRGO artışı eklenir; pahalı olan odur. Tek olumlu yan etki, dalga duvar yüzeyinin de büyümesi ve IEC 60076-2 sıcaklık artış sınırlarına daha rahat yaklaşılmasıdır.
Kaplama ve İstifleme Faktörünün Gizli Bedeli
Elektrik sacının iki yüzü de inorganik esaslı yalıtım kaplamasıyla kaplıdır. Bu kaplama laminasyonlar arası girdap akımını keser; olmazsa nüve tek parça çelik gibi davranır ve kayıp fırlar. Ama kaplama manyetik değildir: paket yüksekliğinin bir kısmını işgal eder, manyetik kesite katkı vermez.
Etkiyi görmek için basit bir oran yeterlidir. İki yüzde toplam 2 mikron kaplama olduğunu varsayalım (gerçek değer üretici ve kaplama tipine göre değişir, katalogdan doğrulanmalıdır). 0,23 mm sacta bu kesitin 2 / 230 = %0,87‘sidir; 0,35 mm sacta 2 / 350 = %0,57‘sidir. Yani ince sac, aynı brüt hacimde daha az manyetik çelik verir.
Bu, istifleme faktörü (lamination factor) olarak ölçülür ve EN 10107 her nominal kalınlık için bir alt sınır tanımlar. Örnek üzerinden: 100 mm brüt paket yüksekliğinde istifleme faktörü 0,955 ise 95,5 mm, 0,970 ise 97,0 mm net çelik alırsınız. Aynı manyetik kesiti tutturmak için ince sacta yaklaşık %1,5 daha fazla brüt paket yüksekliği gerekir. İnce sacın W/kg avantajının küçük bir kısmı bu şekilde geri alınır.
İkinci risk daha sinsidir: kaplama zedelenirse yalıtım delinir. Kesim çapağı (burr) laminasyonu komşusuna temas ettirir, o noktada lokal girdap akımı halkası oluşur ve ölçülen boşta kayıp hesaplananın üzerine çıkar. Bu yüzden çapak yüksekliği sipariş şartnamesinde sınırlanmalı, kesim bıçağı boşluğu düzenli kontrol edilmeli ve gerekiyorsa laminasyonlar arası direnç ölçümü giriş kontrolüne eklenmelidir.
Kesim Yöntemi Manyetik Özelliği Bozar
CRGO, satın aldığınız anda garanti edilen kaybı verir; kesildikten sonra vermeyebilir. Kesim kenarında üç şey olur: plastik deformasyon ve artık gerilme, tane yapısının bozulması, kaplamanın zarar görmesi. Üçü de kenardan içeriye doğru bir bantta özgül kaybı yükseltir.
Etkinin büyüklüğü laminasyon genişliğine bağlıdır. Bozulmuş bandı örnek olarak kenardan 0,5 mm alalım. 100 mm genişliğinde bir laminasyonda iki kenar toplam 1,0 mm eder, yani kesitin %1,0‘i; 300 mm genişliğinde aynı bant %0,33‘e iner. Dar laminasyonda ve çok dilimli nüvede kesim kalitesi orantısız biçimde önem kazanır.
Lazer kesim burada özel bir sorundur. Isı tesiri altındaki bölgede kaplama yanar, kenar oksitlenir ve yalıtım işlevini yitirir; tane yönlenmesinin sağladığı avantaj o bantta ortadan kalkar. Mekanik kesimde artık gerilme, koruyucu atmosferde 800 °C mertebesindeki gerilim giderme tavıyla büyük ölçüde geri alınabilir. Ancak lazerle domain refined edilmiş (P sınıfı, lazer çizgili) saclarda bu yol kapalıdır: yaklaşık 500 °C üzerindeki tav, çizgilerin sağladığı kayıp düşüşünü siler. Yani en iyi sacı alıp yanlış işlemden geçirirseniz parasını ödediğiniz özelliği kendi elinizle yok edersiniz.
Pratikte nüve laminasyonu CNC lazerle değil, hidrolik makas ve V-notch üniteli bir nüve kesim hattı ile, bobin ise bir silisyum dilme hattı ile hazırlanır. Kazanda lazer kullanırız, nüvede kullanmayız. Laminasyon uçlarının nasıl bindirildiği, yani step-lap kesim düzeni ayrı bir konudur; burada malzeme sınıfı seçimini konuşuyoruz.
Hangi Kalite Ne Zaman Zorunlu Olur?
Sınıf seçimi bir tercih değil, çoğu zaman bir kısıt zinciridir. Sırayla bakılır.
Mevzuat sınırı. Avrupa’da dağıtım ve güç trafolarının boşta ve yük kaybı üst sınırları Komisyon Tüzüğü (AB) 548/2014 ve onu değiştiren (AB) 2019/1783 ile belirlenir; Tier 2 kayıp sınıfları 1 Temmuz 2021’den itibaren yürürlüktedir. İhracat yapıyorsanız bu limitler pazarlık konusu değildir. Yurt içinde TEDAŞ şartnameleri kendi kayıp sınıflarını verir; hangi sınıfa teklif verdiğinizi baştan netleştirin.
Kayıp kapitalizasyonu. Birçok ihalede P0 için TL/W cinsinden bir değerlendirme katsayısı verilir. Katsayı verilmişse hesap mekaniktir: bir sınıf yukarı çıkmanın kg başına ek malzeme maliyetini, kazanılan watt x katsayı ile karşılaştırırsınız. Katsayı yüksekse M4 veya M3 kendini birkaç yüz watt üzerinden öder.
Gabari ve ağırlık kısıtı. Kazan bir binaya, bir hücreye ya da belirli bir nakliye gabarisine sığacaksa “kütleyle telafi” yolu kapalıdır. Nüveyi %20 büyütemiyorsanız tek seçenek daha iyi sınıftır.
Gürültü şartı. Ses seviyesi şartnamede sınırlıysa yüksek permeabiliteli P sınıfları avantajlıdır; manyetostriksiyonu daha düşüktür ve daha düşük bir çalışma indüksiyonu seçmenize izin verir.
Kaba bir karar özeti: P0 limiti bol, gabari serbest, fiyat baskısı yüksekse M5 veya M6 ile kütle telafisi mantıklıdır. Limit dar ya da kapitalizasyon katsayısı varsa M4 tipik dengedir. Limit çok dar ve gabari kısıtlıysa M3 veya lazer çizgili P sınıfı zorunlu hale gelir.
Siparişte ve Giriş Kontrolünde Ne İstenmeli?
Doğru sınıfı seçmek işin yarısıdır; gelen malın seçtiğiniz sınıf olduğunu doğrulamak diğer yarısıdır. Sipariş satırında en az şunlar bulunmalıdır: EN 10107 gösterimiyle tam sınıf adı, nominal kalınlık ve toleransı, bobin genişliği ve kenar toleransı, kaplama tipi, düzlemsellik, çapak yüksekliği üst sınırı, minimum istifleme faktörü, 1,7 T ve 50 Hz’de garanti edilen özgül kayıp ve 800 A/m’de garanti edilen indüksiyon.
Belge tarafında EN 10204 3.1 muayene belgesi istenmelidir. 3.1 belgesi, üreticinin kendi bağımsız muayene biriminin fiilen o parti üzerinde yaptığı ölçümleri taşır; genel uygunluk beyanıyla karıştırılmamalıdır.
Giriş kontrolünde iki ölçüm işi bitirir: mikrometreyle kalınlık taraması ve Epstein çerçevesi ya da tek levha yöntemiyle özgül kayıp doğrulaması. Bunlar niçin bu kadar önemli? Çünkü IEC 60076-1 kayıp toleransını dar tutar: garanti edilen toplam kayıpta +%10, tek tek bileşen kayıplarının her birinde +%15 (toplam aşılmamak koşuluyla) izin verilir. Aynı sınır TS EN 60076-1’de de geçerlidir. Sacın W/kg değerindeki %5’lik sürpriz, bu payın üçte birini tek kalemde yer.
Son olarak sac partisini üretim planına bağlayın. Dilme genişliği, çapak durumu ve tav gereksinimi nüve ve bobin üretimi akışında farklı istasyonları ilgilendirir; sınıf değişikliği tek başına bir satın alma kararı değil, kesim hattı ayarını ve kazan iç ölçüsünü de etkileyen bir tasarım kararıdır.
Sıkça sorulan sorular
M3, M4 ve M5 arasındaki fark sadece sac kalınlığı mı?
Hayır. Kalınlık farkı sonuçtur, tanımın kendisi değildir. M sınıfları taneleri yönlendirilmiş silisli sacın kayıp sınıflarıdır; sayı küçüldükçe 1,7 T ve 50 Hz’de garanti edilen özgül kayıp (W/kg) düşer, kilogram fiyatı yükselir. Aynı nominal kalınlıkta bile geleneksel (S) ve yüksek permeabiliteli (P) aileler farklı kayıp verir. Bu yüzden sipariş EN 10107 gösterimiyle yapılmalı, yalnız M numarasıyla yetinilmemelidir.
Daha ucuz sac alıp nüveyi büyütmek gerçekten tasarruf sağlar mı?
Çoğu zaman hayır. Boşta kaybı %15 düşürmek için nüve kesitini ve kütlesini yaklaşık %20 büyütmeniz gerekir. Aynı kazancı bir üst sınıfa geçerek kütleye hiç dokunmadan alırsınız. Kaba kural: iyi sınıfın kilogram primi %20’nin altındaysa iyi sac kazanır. Üstelik büyüyen nüve sargı ortalama boyunu, kazan hacmini ve yağ miktarını da artırdığı için gerçek eşik daha da aşağıdadır.
Nüve sacı lazerle kesilebilir mi?
Teknik olarak kesilir ama seri nüve imalatında tercih edilmez. Lazer kenarında ısı tesiri altındaki bir bant oluşur; kaplama yanar, kenar oksitlenir ve tane yönlenmesinin sağladığı kayıp avantajı o bantta kaybolur. 100 mm genişliğindeki bir laminasyonda kenardan 0,5 mm bozulmuş bant, kesitin %1’ine denk gelir. Nüve laminasyonu hidrolik makas ve V-notch üniteli kesim hatlarıyla üretilir, lazer kazan imalatında kullanılır.
İstifleme faktörü nüve tasarımını nasıl etkiler?
İstifleme faktörü, brüt paket yüksekliğinin ne kadarının gerçekten manyetik çelik olduğunu söyler; geri kalanı yalıtım kaplaması ve boşluktur. 100 mm brüt pakette faktör 0,955 ise 95,5 mm, 0,970 ise 97,0 mm net çelik elde edersiniz. İnce sacta kaplama oranı yüksek olduğu için faktör düşer ve aynı manyetik kesit için yaklaşık %1,5 daha fazla paket yüksekliği gerekir. EN 10107 her kalınlık için alt sınır tanımlar.
Şartnamede sadece M4 yazması yeterli midir?
Yeterli değildir. M4 bir aile adıdır ve içinde farklı kayıp değerlerine sahip ürünler vardır. Şartnamede EN 10107 gösterimiyle tam sınıf adı, nominal kalınlık ve toleransı, bobin genişliği, kaplama tipi, çapak sınırı, minimum istifleme faktörü ve 1,7 T / 50 Hz’de garanti edilen özgül kayıp yazılmalıdır. Belge olarak EN 10204 3.1 muayene belgesi istenmeli, giriş kontrolünde kayıp değeri doğrulanmalıdır.
Nüve sacı kalitesi kazan ölçüsünü neden değiştirir?
Düşük sınıf sacla aynı boşta kayıp limitini tutturmak için nüve kesitini büyütmek gerekir. Kesit %20 büyürse doğrusal ölçüler karekök oranında, yaklaşık %9,5 artar; 300 mm bacak çapı 329 mm’ye çıkar. Üç fazlı çekirdekte bu artış genişlik yönünde üç kez tekrarlanır. Örnek bir kazanda iç hacim 0,840 m3’ten 0,938 m3’e çıkar, yani yaklaşık 98 litre ek yalıtım yağı gerekir.