
- Yazan
- Temmuz 1, 2026
- 0 Yorum
Trafo nüvesi nedir? CRGO ve step-lap kesim
Trafo nüvesi nedir sorusunun kısa cevabı şudur: nüve, sargıların ürettiği manyetik akıyı düşük relüktanslı kapalı bir yolda toplayan, tane yönlendirilmiş silisli sacların üst üste istiflenmesiyle oluşan pakettir. Bu tanım doğrudur ama sahada tek başına işe yaramaz, çünkü aynı gücü veren iki nüveden biri diğerinden belirgin şekilde fazla boşta kaybı üretebilir. Farkı yapan şey sacın kalite sınıfı, kalınlığı, kesim yöntemi ve köşe geometrisidir.
Trafo bir kez şebekeye bağlandığında boşta kaybı yükten bağımsız olarak yılın 8.760 saati boyunca çekilir. Yük kaybı gündüz artar gece düşer, boşta kaybı ise sabittir. Bu yüzden nüve kararı bir malzeme seçiminden çok bir işletme maliyeti kararıdır ve satın alma şartnamesinde çoğu zaman tek satırla geçiştirilir.
Aşağıda CRGO sacın M kaliteleri, 0,23-0,35 mm kalınlık aralığının ne anlattığı, 45 derece gönye kesim, step-lap istifleme, çapak toleransı ve amorf nüvenin sınırları ölçüyle anlatılıyor. Ayrıca teknik forumlarda sürekli sorulan ama net cevabı olmayan bir soru cevaplanıyor: silisli trafo sacı lazerle kesilebilir mi?
Trafo nüvesi nedir ve manyetik devrede ne iş görür?
Nüve, primer sargının ürettiği alternatif manyetik akıyı sekonder sargıya taşıyan manyetik devredir. Havaya göre binlerce kat daha geçirgen bir yol sunduğu için akı büyük ölçüde nüve kesiti içinde kalır, kaçak akı azalır ve dönüşüm oranı sarım sayılarıyla belirlenebilir hale gelir.
Bu iş bedelsiz değildir. Nüve içinde iki tür kayıp oluşur:
- Histerezis kaybı: manyetik domenlerin her yarım periyotta yön değiştirmesi sırasında harcanan enerji. Frekansla doğrusal, tepe akı yoğunluğuyla çok daha hızlı artar.
- Girdap akımı kaybı: değişen akının sac kesitinde indüklediği kapalı akım halkalarının ısıya dönüşmesi. Sac kalınlığının karesiyle artar; nüvenin tek parça çelik blok değil ince laminalardan istiflenmesinin tek nedeni budur.
Bu ikisinin toplamı boşta kaybıdır ve testte ayrı ölçülür. IEC 60076-1, toplam kayıplar için +%10, tek bir kayıp bileşeni için +%15 tolerans tanımlar; yani boşta kaybı beyan değerini %15’ten fazla aşan bir trafo teste takılır. Avrupa Birliği’nde 548/2014 sayılı Ekotasarım Yönetmeliği ve EN 50588-1, dağıtım trafolarının boşta kaybını güç sınıfına göre tavanlar. Sonuç olarak nüve, artık serbest bir mühendislik tercihi değil, yönetmelikle sınırlanmış bir kalemdir.
Yağlı tasarımlarda da kuru tip trafolar gibi hava soğutmalı tasarımlarda da bu mantık aynıdır; değişen yalnızca soğutma ve yalıtım sistemidir.
CRGO nedir? Tane yönlendirilmiş silisli sacın kalite sınıfları
CRGO, soğuk haddelenmiş tane yönlendirilmiş silisli çelik demektir. Yaklaşık %3 silisyum içeren çelik, haddeleme ve yüksek sıcaklık tavlamasıyla Goss dokusuna getirilir: kristal taneler (110)[001] yönünde hizalanır ve haddeleme yönünde mıknatıslanma kolaylaşır. Sonuç, haddeleme yönünde çok düşük kayıp, buna dik yönde ise belirgin şekilde yüksek kayıptır. Nüve tasarımının tamamı bu yön bağımlılığından doğar.
Silisyum katkısı iki iş yapar: elektriksel özdirenci yaklaşık dört kat artırarak girdap akımını bastırır, manyetostriksiyonu ve yaşlanmayı sınırlar. Bedeli, doyma polarizasyonunun saf demire göre düşmesi ve malzemenin gevrekleşmesidir. Tipik CRGO doyma değeri 2,03 T civarındadır; çalışma akı yoğunluğu ise 1,55-1,75 T aralığında seçilir.
Avrupa’da kalite sınıfları EN 10107 ile tanımlanır. Kod okuması basittir: M120-27S kodunda 120 sayısı, 1,7 T ve 50 Hz’de garanti edilen özgül kaybın 100 katıdır (1,20 W/kg), 27 sayısı sac kalınlığının yüz katıdır (0,27 mm), S harfi konvansiyonel tane yönlendirilmiş sacı, P harfi yüksek geçirgenlikli sacı gösterir. Japon üreticilerin M0H, M1H, M2H gibi kodları ve lazerle domen inceltilmiş ZDKH serisi aynı mantığın farklı adlandırmalarıdır.
| Sınıf (EN 10107) | Kalınlık (mm) | Boşta kaybı P1,7/50 (W/kg) | J800 min. (T) | İstif faktörü min. | Tipik kullanım |
|---|---|---|---|---|---|
| M150-35S | 0,35 | ≤ 1,50 | ≥ 1,78 | 0,965 | Küçük güçlü ekonomik seri |
| M140-30S | 0,30 | ≤ 1,40 | ≥ 1,78 | 0,960 | 50-630 kVA dağıtım |
| M120-27S | 0,27 | ≤ 1,20 | ≥ 1,78 | 0,955 | 250-2.500 kVA |
| M110-23P | 0,23 | ≤ 1,10 | ≥ 1,88 | 0,950 | Yüksek verim sınıfı dağıtım |
| M090-23P (domen inceltilmiş) | 0,23 | ≤ 0,90 | ≥ 1,88 | 0,950 | Güç trafoları, en düşük kayıp |
Tabloyu okurken iki sütuna dikkat edin. İstif faktörü sac inceldikçe düşer: 0,23 mm sacın kaplaması ve yüzey pürüzlülüğü, geometrik kesitin daha büyük bir oranını manyetik olmayan hacme çevirir. İkincisi, P sınıfı sacların J800 değeri daha yüksektir; aynı akı için daha az mıknatıslanma akımı çekerler.
0,23-0,35 mm kalınlık seçimi neye göre yapılır?
Girdap akımı kaybı sac kalınlığının karesiyle orantılıdır. 0,30 mm yerine 0,23 mm sac kullanmak, kaybın girdap bileşenini teorik olarak yaklaşık %40 düşürür. Ancak kalınlık seçimini tek başına bu denklem belirlemez.
- Aynı net kesiti elde etmek için 0,23 mm sacla 0,30 mm saca göre yaklaşık %30 daha fazla lamina kesmek gerekir. Bu, kesim hattında geçen süre, istifleme işçiliği ve hata olasılığı demektir.
- İstif faktörü düşer. EN 10107’ye göre 0,35 mm sacta asgari 0,965 olan değer, 0,23 mm sacta 0,950’ye iner. Yüzde 1,5’lik fark, aynı manyetik kesit için geometrik kesitin büyütülmesi anlamına gelir.
- İnce sac daha kolay deforme olur. Kesim hattındaki kılavuz ve makara ayarı sıkılaşır, çapak toleransı daralır.
- Birim kilogram fiyatı artar. 0,23 mm domen inceltilmiş sac, 0,30 mm konvansiyonel saca göre kayda değer bir fiyat farkı taşır.
Pratik yaklaşım şudur: boşta kaybı sözleşmede ceza ile bağlanmışsa veya trafo yıl boyunca düşük yükte çalışacaksa ince ve yüksek geçirgenlikli sac ekonomik olur. Yük faktörü yüksek, sürekli tam yüke yakın çalışan bir ünitede ise kazanç nüvede değil sargı kaybı tarafında aranmalıdır.
Silisli trafo sacı lazerle kesilebilir mi?
Kısa cevap: hayır. Lazer kesim, ST37 gövde sacı için doğru araçtır ama silisli trafo sacı için yanlış araçtır ve bunun nedeni kesim hızı değil, ısıdır.
Lazer kesimde kesim ağzı boyunca bir ısı etkilenmiş bölge oluşur. Bu bölgede üç şey aynı anda olur: yüzeydeki inorganik yalıtım kaplaması yanar, malzeme yeniden ısınıp soğurken kalıntı gerilme oluşur ve kenar bölgesinde tane yapısı bozulur. Manyetik özellik gerilmeye aşırı duyarlıdır; kalıntı gerilme domen duvarlarının hareketini zorlaştırır ve histerezis kaybı artar. Yayımlanan ölçümlerde kesim kenarından itibaren birkaç milimetrelik şeritte özgül kayıp belirgin şekilde artar; dar laminalarda toplam kayıp artışı çift haneli yüzdelere çıkabilir. Dar bir nüve laminasında kenar bölgesinin toplam alana oranı büyük olduğu için etki de büyür.
Buna ek olarak lazer kesim kenarında oksit ve cüruf kalır. Kaplaması yanmış, oksitli bir kenar laminalar arasında iletken köprü kurar ve tam olarak kaçınmaya çalıştığınız girdap akımı halkasını yaratır.
Doğru yöntem mekanik kesimdir: geniş bobin önce bir silisyum dilme hattında istenen şerit genişliğine dilinir, sonra hidrolik giyotin veya otomatik nüve kesim hattı laminaları 90 ve 45 derecede boya keser. Mekanik kesim de kenarda gerilme yaratır, ancak bu gerilme lazerin ısıl etkisine göre hem daha sığ hem de bıçak boşluğu ayarıyla kontrol edilebilir bir büyüklüktedir.
Bir not: sarımlı nüvelerde kesimden sonra yaklaşık 800 °C’de gerilme giderme tavlaması uygulanır ve kesim gerilmesinin bir kısmı geri alınır. İstiflemeli nüvelerde seri üretimde böyle bir tavlama yapılmaz; yani kesimde bıraktığınız hasar kalıcıdır. Gövde ve kazan tarafında ise fiber lazer kesim hattı hâlâ en doğru tercihtir. Malzeme farkı yöntem farkını zorunlu kılar.
45 derece gönye kesim ve step-lap istifleme
CRGO sacta akı haddeleme yönünde ilerlediğinde kayıp en düşüktür. Ancak üç fazlı bir nüvede akı, bacaktan boyunduruğa geçerken 90 derece dönmek zorundadır. Köşe düz kesilirse akı haddeleme yönüne dik bileşen kazanır ve o bölgede kayıp katlanır.
Çözüm 45 derece gönye kesimdir. Bacak ve boyunduruk uçları 45 derecede kesilirse köşede akının haddeleme yönüyle yaptığı açı hiçbir noktada 45 dereceyi aşmaz. Bu tek başına köşe kaybını belirgin şekilde düşürür.
Overlap ve step-lap arasındaki fark
- Overlap (tek kademeli bindirme): ardışık iki katman birbirine göre kaydırılır, hava aralığı iki katmanda bir tekrar eder. Basittir, kesim programı kısadır.
- Step-lap (çok kademeli bindirme): hava aralığı 4-7 katmana yayılacak şekilde her katman bir öncekine göre 3-7 mm kaydırılır. Aralık bölgesindeki akı komşu laminalara dallanarak geçer.
Step-lap’in üstünlüğü fizikseldir. Tek kademeli bindirmede akı, aralığın hemen yanındaki tek bir laminadan geçmek zorunda kalır; o bölgede yerel akı yoğunluğu doyma sınırına yaklaşır ve mıknatıslanma akımı fırlar. Step-lap’te akı birden fazla katmana dağıldığı için yerel doyma oluşmaz. Yayımlanan ölçümlerde step-lap istifleme, aynı sac ve aynı kesitte overlap’e göre boşta kaybını yaklaşık %8-12, boşta mıknatıslanma akımını %30-40 düşürür.
Üçüncü kazanım gürültüdür. Yerel doyma manyetostriksiyonu artırır, manyetostriksiyon da 100 Hz ve katlarında mekanik titreşim üretir. Step-lap geçişiyle dağıtım trafolarında tipik olarak 3-5 dB(A) mertebesinde ses basınç seviyesi düşüşü rapor edilir. Gürültü ölçümü IEC 60076-10’a göre yapılır ve yerleşim yeri yakınındaki trafolarda çoğu zaman şartnamenin belirleyici kalemidir.
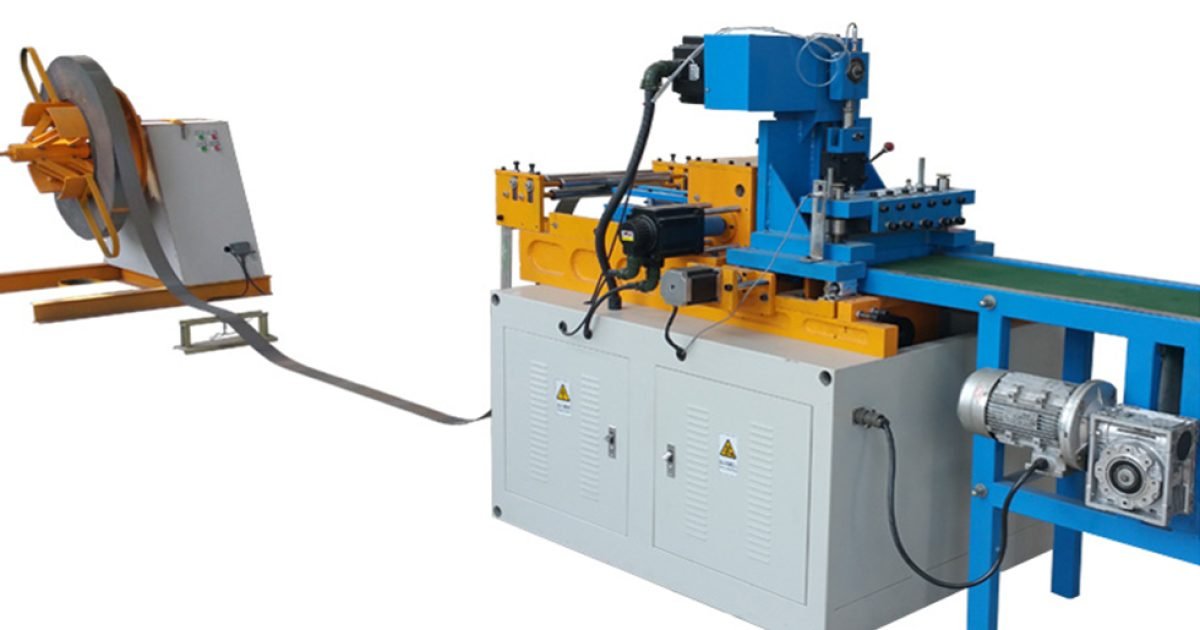
Bu geometriyi elle elde etmek mümkün değildir. Otomatik bir lamine nüve kesme hattı, V çentik, 45 derece kesim ve kademe adımını aynı programda üretir; kesim boyu toleransı tipik olarak ±0,1 mm mertebesinde tutulur.
Çapak, yalıtım kaplaması ve kesim kenarının kalitesi
Nüve kalitesinin en ucuz kaybedildiği yer bıçak ağzıdır. Kesim sırasında sac kenarında oluşan çapak, komşu laminanın yüzey kaplamasını delerse iki lamina elektriksel olarak birleşir. Birleşen her lamina çifti, kesiti iki katına çıkmış tek bir iletken gibi davranır ve girdap akımı kaybı o bölgede yaklaşık dört katına çıkar.
Bu yüzden nüve sacında çapak yüksekliği tipik olarak 0,02 mm (20 mikron) ile sınırlanır, sıkı şartnameler 0,01 mm ister. Çapağı sınırda tutmanın üç kuralı vardır:
- Bıçak boşluğu sac kalınlığının yaklaşık %3-5’i aralığında ayarlanır. Boşluk büyürse çapak büyür, küçülürse bıçak ömrü kısalır.
- Bıçak körelmesi takip edilir: kesilen tonaj sayılır ve çapak yüksekliği periyodik olarak ölçülür.
- Kesilmiş laminalar kenarından tutularak taşınmaz; kenar ezilmesi çapakla aynı sonucu verir.
Yüzey kaplaması ise laminaları birbirinden yalıtan, mikron mertebesinde inorganik bir katmandır (yaygın olarak fosfat esaslı C-5 tipi). Kalınlığı yüz başına birkaç mikrondur; daha kalın kaplama yalıtımı iyileştirir ama istif faktörünü düşürür. Kaplamanın yüzey yalıtım direnci ASTM A717 Franklin testiyle ölçülür, sacın manyetik özellikleri ise IEC 60404-2 Epstein çerçevesiyle 1,5 ve 1,7 T’de doğrulanır. Malzeme kabulünde EN 10204 3.1 sertifikası istenmesi, beyan edilen kayıp değerinin döküm bazında izlenebilir olmasını sağlar.
Amorf nüve CRGO'nun yerini ne zaman alır?
Amorf metal şerit, hızlı soğutma ile kristal yapı oluşmadan katılaştırılmış demir-bor-silisyum alaşımıdır. Tipik şerit kalınlığı 0,025 mm mertebesindedir, yani en ince CRGO sacın onda biri kadar. Girdap akımı kaybı kalınlığın karesiyle azaldığı için sonuç sert bir farktır: amorf nüvenin boşta kaybı, eşdeğer CRGO nüveye göre yaklaşık %60-70 daha düşüktür.
Bedeli üç kalemde ödenir:
- Doyma polarizasyonu 1,56 T mertebesindedir, CRGO’nun 2,03 T değerinin altında. Çalışma akı yoğunluğu 1,3-1,4 T’ye çekilir ve aynı güç için nüve kesiti büyür.
- İstif faktörü 0,84-0,86 aralığındadır. CRGO’da 0,950-0,965 olan bu değer, amorf nüvede geometrik hacmin daha büyük bir kısmının boşluk olduğu anlamına gelir. Nüve büyür, trafo kazanı büyür, yağ hacmi artar.
- Şerit gevrektir; kesilip istiflenmesi CRGO gibi yapılamaz, sarımlı nüve geometrisi ve özel üretim hattı gerekir. Ses seviyesi de tipik olarak CRGO’ya göre yüksektir.
Karar basit bir hesaba iner: boşta kaybının kapitalize edilmiş değeri, büyüyen nüve ve kazan maliyetinin üzerine çıkıyorsa amorf mantıklıdır. Sürekli enerjili ama düşük yük faktörüyle çalışan dağıtım trafolarında, EN 50588-1’in en düşük kayıp sınıflarının hedeflendiği projelerde bu eşik aşılır. Yük faktörü yüksek endüstriyel uygulamalarda ise CRGO ekonomik kalır.
Nüve kesim hattı, aktif kısım ve fabrika kurulumu
Buraya kadar anlatılanların hepsi tek bir noktada birleşir: nüve kalitesi bir malzeme kararı değil, bir üretim hattı kararıdır. Doğru sac sınıfını satın alıp yanlış hatta kesen bir üretici, ödediği kalite farkını çapakta ve köşe geometrisinde geri verir.
Tekno Trafo, Ankara’daki 2.450 m² tesisinde nüve, bobin ve aktif kısım imalatı yapar ve aynı işi kendi bünyesinde kurmak isteyen üreticilere makine tedarik eder. Bir hat seçilirken şartnamede aranması gereken başlıklar şunlardır:
- 0,18-0,35 mm kalınlık aralığında çalışabilme
- 45 derece gönye ve V çentik kabiliyeti
- Çok kademeli step-lap programı ve ayarlanabilir kademe adımı
- ±0,1 mm mertebesinde kesim boyu toleransı
- Ayarlanabilir bıçak boşluğu ve çapak ölçüm prosedürü
- Otomatik istifleme masası ve lamina sayım kontrolü
Şerit hazırlığı ayrı bir istasyondur; geniş bobinden nüve genişliğine geçiş dilme hattında yapılır ve dilme kalitesi, kesim hattına giren sacın çapak seviyesini baştan belirler. Sıfırdan tesis kuran yatırımcılar için bu iki hat, sargı ve kurutma istasyonlarıyla birlikte anahtar teslim trafo fabrikası kapsamında planlanır; hat kapasiteleri hedeflenen kVA aralığına ve yıllık adet hedefine göre boyutlandırılır.
Sıkça sorulan sorular
Trafo nüvesi hangi malzemeden yapılır?
Dağıtım ve güç trafolarında nüve, soğuk haddelenmiş tane yönlendirilmiş silisli çelikten (CRGO) yapılır. Yaklaşık %3 silisyum içerir, EN 10107’ye göre 0,23-0,35 mm kalınlıkta ve M120-27S, M110-23P gibi kalite sınıflarında tedarik edilir. Laminalar mikron mertebesinde inorganik bir kaplamayla birbirinden yalıtılır. Çok düşük kayıp hedeflenen özel uygulamalarda 0,025 mm kalınlığındaki amorf metal şerit kullanılır.
Silisli trafo sacı lazerle kesilebilir mi?
Hayır. Lazerin ısı etkilenmiş bölgesi kesim kenarında kalıntı gerilme yaratır, yüzey yalıtım kaplamasını yakar ve tane yapısını bozar. Sonuç, kenar bölgesinde histerezis kaybının artması ve laminalar arasında iletken köprü oluşmasıdır; dar laminalarda toplam boşta kaybı çift haneli yüzdelerde artabilir. Doğru yöntem dilme ve mekanik kesimdir: hidrolik giyotin veya otomatik kesim hattı. Lazer, gövde ve kazan sacı için uygundur.
Step-lap ile overlap arasındaki fark nedir?
Overlap’te hava aralığı iki katmanda bir tekrar eder ve akı, aralığın yanındaki tek laminadan geçmek zorunda kalır; o bölge yerel doymaya girer. Step-lap’te aralık 4-7 katmana yayılır, akı komşu laminalara dallanır. Ölçümlerde step-lap, aynı sacla boşta kaybını yaklaşık %8-12, mıknatıslanma akımını %30-40 düşürür ve ses basınç seviyesini 3-5 dB(A) azaltır.
İnce sac her zaman daha mı iyidir?
Hayır. Girdap kaybı kalınlığın karesiyle azalır, ama 0,23 mm sacın asgari istif faktörü EN 10107’ye göre 0,950 iken 0,35 mm sacta 0,965’tir; aynı manyetik kesit için geometrik kesit büyür. Ayrıca aynı kesit için yaklaşık %30 daha fazla lamina kesilir, işçilik ve malzeme fiyatı artar. Yük faktörü yüksek ünitelerde kalın ve konvansiyonel sac çoğu zaman daha ekonomiktir.
Nüve laminasında çapak sınırı kaç mikrondur?
Yaygın uygulama çapak yüksekliğini 0,02 mm (20 mikron) ile sınırlar, sıkı şartnameler 0,01 mm ister. Çapak komşu laminanın kaplamasını delerse laminalar elektriksel olarak birleşir ve o bölgede girdap akımı kaybı yaklaşık dört katına çıkar. Kontrol yöntemi, bıçak boşluğunu sac kalınlığının %3-5’i aralığında tutmak ve kesilen tonaja göre bıçağı bilemektir.
Boşta kaybı için hangi tolerans geçerlidir?
IEC 60076-1, toplam kayıplar için +%10, tek bir kayıp bileşeni için +%15 tolerans tanımlar. Yani boşta kaybı beyan edilen değeri %15’ten fazla aşarsa trafo testte reddedilir. Avrupa pazarında ayrıca 548/2014 sayılı Ekotasarım Yönetmeliği ve EN 50588-1, güç sınıfına göre boşta kaybı tavanı koyar; bu tavan bir tolerans değil, aşılamaz sınırdır.