
- Yazan
- Ekim 21, 2025
- 0 Yorum
Bakır mı Alüminyum Sargı? İmalatçı Gözünden Fark
Trafo sargısında bakır mı alüminyum sargı kullanılmalı sorusu, teklif aşamasındaki hemen her projede bir kez daha açılıyor. Soru meşru: iletken, aktif kısmın hem en pahalı hem de tasarımı en çok kilitleyen bileşeni. Ama verilen cevaplar neredeyse her seferinde aynı sınırda duruyor: iletkenlik, kayıp, verim, ısınma. Elektriksel taraf doğru anlatılıyor, sonra cümle bitiyor.
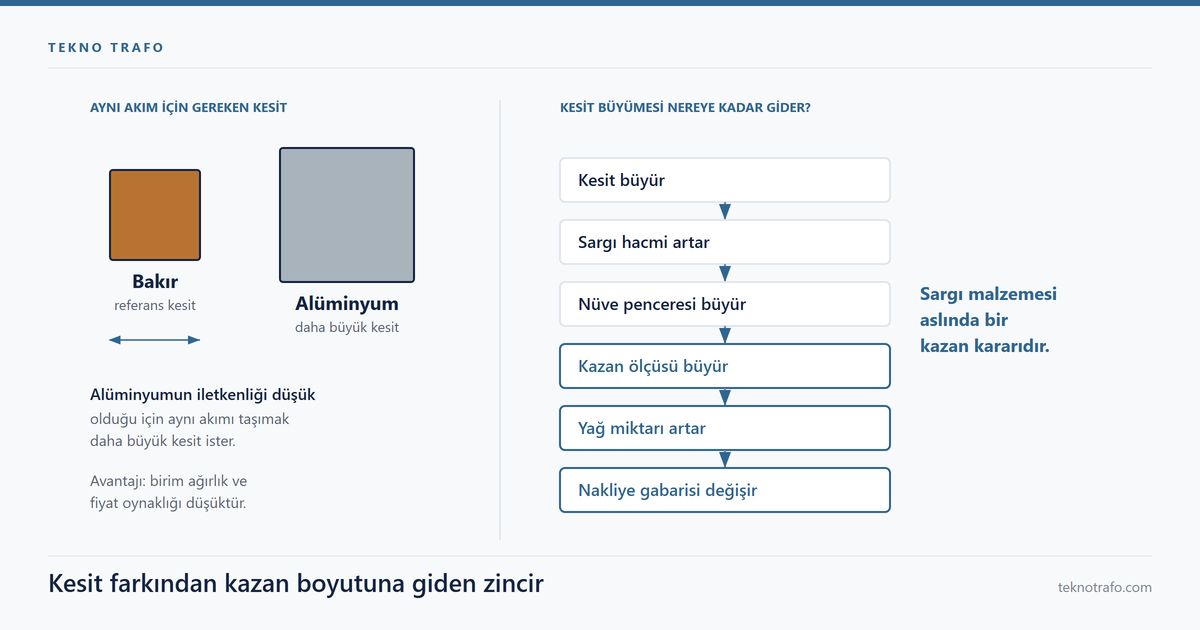
Bizim itirazımız burada. Sargı iletkeni seçildiği anda o seçimin faturası atölyede kesiliyor. Kesilen fatura kalem kalem şudur: sac, kaynak dikişi metrajı, yağ hacmi, boyanacak yüzey, vinç kapasitesi ve kamyona sığan gabari. Yani sargı malzemesi kâğıt üzerinde elektriksel bir tercih, sahada bir kazan kararıdır. Bu zinciri kimse baştan sona kurmuyor; biz bu yazıda kuruyoruz.
Aşağıda iki metalin ölçü birimli karşılaştırma tablosunu, aynı akım için gereken kesit oranının elle yapılabilir hesabını, kesit artışının kazan ölçülerine ve yağ hacmine yansımasını gösteren örnek bir hesap tablosunu, bağlantı noktalarındaki oksit ve galvanik risk konusunu ve alüminyumun dürüstçe avantajlı olduğu durumları bulacaksınız. Verdiğimiz her sayı ya bir malzeme sabiti, ya bir standart değeri, ya da adımları gösterilmiş bir hesaptır.
Sargı malzemesi neden bir kazan kararıdır
Kurulmayan zincir şu şekilde işliyor. Alüminyumun özdirenci bakırınkinden yüksektir; aynı akımı aynı iletken kaybıyla taşımak için daha büyük kesit gerekir. Kesit büyüyünce aynı sarım düzeninde sargının radyal yapısı kalınlaşır. Sargı kalınlaşınca nüve penceresi ve nüvenin ana ölçüleri büyür. Aktif kısım büyüyünce kazan büyür. Kazan büyüyünce içine giren yağ artar, boyanacak yüzey artar, kaynak dikişi metrajı artar, toplam ağırlık ve nakliye gabarisi değişir.
Bu zincirin her halkası ölçülebilir ve her halkanın bir sonrakine geçiş katsayısı vardır. Elektriksel tasarımcı zinciri ilk halkada bırakır, çünkü onun çıktısı kayıp ve sıcaklık artışıdır. İmalatçı ise zincirin son üç halkasıyla yaşar: hangi sacı keseceğini, kaç metre dikiş çekeceğini, kazanın hangi kamyona sığacağını bilmek zorundadır. Bu yüzden bakır mı alüminyum sargı sorusunun cevabı yalnız verim tablosundan çıkmaz.
Küçük bir pratik not: bu soruyu aratırken karşınıza çoğunlukla hurda metal ve enerji kablosu fiyat sayfaları çıkar, trafo tasarımıyla ilgisi olmayan bu sonuçları ayıklamak zaman kazandırır.
Kapsam sınırımız da baştan net olsun: nüve sacı kaliteleri bu yazının konusu değil. Burada nüve malzemesini değil, sargı iletkenini konuşuyoruz. M kalitesi, kayıp değeri ve nüve yapım tekniği ayrı bir yazının konusudur ve seçimi burada anlatılan zincirden bağımsız yürür.
Bakır ve alüminyumun fiziksel karnesi
Tartışmayı sağlıklı yürütmenin tek yolu, iki metalin sayısal karnesini yan yana koymak. Aşağıdaki değerler tavlanmış elektrolitik bakır ile EC kalite (yaklaşık yüzde 61 IACS) alüminyum içindir. Alaşım ve temper değiştikçe özellikle mekanik satırlar oynar; bu yüzden proje bazında değer, malzeme sertifikasından okunmalıdır.
| Büyüklük | Birim | Bakır | Alüminyum | İmalata etkisi |
|---|---|---|---|---|
| Özdirenç (20 derece) | ohm.mm2/m | 0,0172 | 0,0282 | Gereken kesiti belirler |
| Bağıl iletkenlik | % IACS | 100 | ~61 | Referans |
| Yoğunluk | kg/dm3 | 8,89 | 2,70 | Sargı ağırlığı |
| Aynı dirençte bağıl kesit | – | 1,00 | 1,64 | Sargı hacmi, pencere |
| Aynı dirençte bağıl iletken ağırlığı | – | 1,00 | ~0,50 | Kaldırma, vinç |
| Isıl genleşme katsayısı | 10 üzeri -6 /K | 16,5 | 23,1 | Cıvatalı bağlantı gevşemesi |
| Özgül ısı | J/(kg.K) | 385 | 900 | Referans |
| Hacimsel ısı kapasitesi | MJ/(m3.K) | ~3,42 | ~2,43 | Kısa devrede ısınma hızı |
| Ergime sıcaklığı | derece | 1.083 | 660 | Birleştirme yöntemi |
| Oksitin ergime sıcaklığı | derece | ~1.235 (Cu2O) | ~2.050 (Al2O3) | Bağlantı yüzeyi hazırlığı |
| Standart elektrot potansiyeli | V | +0,34 | -1,66 | Galvanik çift riski |
| Elastisite modülü | GPa | ~120 | ~70 | Kısa devre kuvvetine direnç |
Tablodaki on iki satırın yalnız ikisi zincirin tamamını sürüyor: özdirenç ve yoğunluk. Özdirenç kesiti, kesit hacmi, hacim de kazanı belirliyor. Yoğunluk ise kesit büyümesinin ağırlık tarafındaki geri ödemesini veriyor. Geri kalan satırlar karar anını değil, montaj ve dayanım davranışını açıklıyor; ısıl genleşme farkı bağlantı gevşemesini, oksit ergime sıcaklığı temas direncini, elastisite modülü kısa devre kuvvetleri altındaki deformasyon eğilimini anlatıyor.
Aynı akım için 1,64 kat kesit
Kesit oranı tahmin edilmez, hesaplanır. Hesap dört adımda elle yapılabilir ve kendi malzeme değerlerinizle tekrar edilebilir:
- Aynı akımı aynı iletken kaybıyla taşımak, direncin eşit olması demektir. Direnç bağıntısı: R = özdirenç x uzunluk / kesit.
- Sarım uzunluğu ilk yaklaşımda aynı kabul edilirse, kesit oranı doğrudan özdirenç oranına eşittir: 0,0282 / 0,0172 = 1,64.
- Kesit 1,64 kat olunca, aynı uzunlukta iletken hacmi de 1,64 kat olur.
- Ağırlık, hacim ile yoğunluğun çarpımıdır: 1,64 x (2,70 / 8,89) = 1,64 x 0,304 = 0,50.
Sonuç iki cümlede özetlenir. Alüminyum sargı, eşdeğer dirençli bakır sargıya göre yaklaşık 1,64 kat hacim kaplar ve yaklaşık yarısı kadar iletken ağırlığı taşır. Zincirin ilk halkası budur ve buradan sonrası tamamen geometridir.
İki dürüst uyarı. Birincisi, ikinci adımdaki sarım uzunluğu aynı kalmaz: sargı kalınlaştıkça ortalama sarım çevresi de uzar, dolayısıyla gerçek hacim çarpanı 1,64 değerinin biraz üzerine çıkar. Tasarımcı bu döngüyü birkaç iterasyonla kapatır. İkincisi, IEC 60076-1 yağ daldırmalı trafolarda yük kayıplarını 75 derece referans sıcaklığına düzeltir; iki metalin direnç sıcaklık katsayısı birbirine yakın olduğundan (bakır 0,00393, alüminyum 0,00403 1/K mertebesinde) oran 75 derecede de yaklaşık korunur.
Kesitten kazana uzanan zincir nasıl işler
Geometri kısmı tahmin işi değildir. Üç bacaklı çekirdek tipi bir nüvede üç sargı yan yana durur. Sargının dış yarıçapı delta r kadar büyürse, her sargı iki yandan büyüdüğü için kazanın iç uzunluğu 6 x delta r, iç genişliği ise 2 x delta r artar. Yükseklik, sargı boyu değişmediği sürece sabit kalır. Gerilim kademesi değişmediği için IEC 60076-3 kapsamındaki yalıtım seviyelerinden gelen açıklıklar aynı kalır; büyüme tamamen iletken kaynaklıdır.
Aşağıdaki tablo bir örnek hesaptır, kesin şartname değeri değildir. Delta r = 15 mm ve başlangıç kazan iç ölçüsü 1.200 x 700 x 1.200 mm varsayılmıştır.
| Büyüklük | Başlangıç (örnek) | Alüminyuma geçince | Fark |
|---|---|---|---|
| Kazan iç uzunluğu | 1.200 mm | 1.290 mm | +90 mm (6 x 15) |
| Kazan iç genişliği | 700 mm | 730 mm | +30 mm (2 x 15) |
| Kazan iç yüksekliği | 1.200 mm | 1.200 mm | Değişmez (varsayım) |
| İç hacim | 1,008 m3 | 1,130 m3 | +0,122 m3 (yaklaşık %12) |
| Dış yüzey alanı | 6,24 m2 | 6,73 m2 | +0,49 m2 (yaklaşık %8) |
| Gövde sacı ağırlığı (4 mm örnek) | – | – | +15 kg (0,49 x 0,004 x 7.850) |
| Boyanacak alan (120 mikron KFK) | 6,24 m2 | 6,73 m2 | +0,49 m2 |
Sac ağırlığı satırı çeliğin 7,85 kg/dm3 yoğunluğundan türetilmiştir; kendi sac kalınlığınızı yerine koyarak tekrar edebilirsiniz. Delta r değerini biz uydurmuyoruz, sargı tasarımından gelir; tablo yalnız zincirin nasıl çarptığını gösterir.
Kesiti büyütmezseniz kayıp nereye gider
Bazı projelerde kazan gabarisi sözleşmeyle kilitlidir ya da nüve penceresi genişletilemez. O zaman kesit büyütülmez, iletken malzemesi değişir ve fatura kayıp tarafına yazılır. Aynı kesitte alüminyuma geçerseniz sargı direnci yaklaşık 1,64 kat, dolayısıyla yük kayıpları da aynı akımda yaklaşık 1,64 kat artar.
Bunun toplam kayba yansıması karışım oranına bağlıdır. Örnek hesap: yük kaybı toplam kaybın yüzde 75’ini oluşturuyorsa, toplam kayıp çarpanı 0,75 x 1,64 + 0,25 = 1,48 olur, yani yaklaşık yüzde 48 artış. Aynı sıcaklık artışı sınırında kalmak için soğutma yüzeyinin kabaca bu mertebede büyümesi gerekir.
Sınırlar keyfi değildir. IEC 60076-2, yağ daldırmalı doğal soğutmalı trafolarda üst yağ sıcaklık artışını 60 K, ortalama sargı sıcaklık artışını 65 K ile sınırlar. Fazladan kaybı bu sınırların içinde dışarı atmak zorundasınız. Pratikte bu, dalga duvar yüksekliğinin, ondülasyon derinliğinin veya radyatör dilim sayısının artması demektir. Bizim dalga duvar hattımızda 1,2 ve 1,5 mm sac kullanılır ve yüzey, ondülasyon geometrisiyle ayarlanır; ama yüzey artışı da kazanı yeniden büyütür.
Bu nokta özellikle Tier 2 kayıp sınıfları zorunluluğu olan projelerde belirleyicidir: yük kaybı tavanı düştüğü için alüminyumla o tavanı tutmanın tek yolu kesiti büyütmek, yani kazanı büyütmektir.
Yağ hacmi, ağırlık ve nakliye gabarisi
Zincirin dördüncü halkası yağdır. Kazanın iç hacmi büyüdükçe içine giren yalıtım yağı artar. IEC 60296 kapsamındaki mineral yalıtım yağı için 20 derecede yoğunluk üst sınırı 0,895 g/cm3 olarak tanımlıdır; tipik değer olarak 0,87 kg/dm3 alırsak, önceki bölümdeki 0,122 m3 ek iç hacmin tamamı yağla dolsaydı yaklaşık 106 kg ek yağ eder. Gerçekte bu hacmin bir bölümünü iletkenin kendisi doldurur, dolayısıyla 106 kg bir üst sınırdır, sonuç değildir.
Şimdi terazinin iki kefesini kurabiliriz. Alüminyum tarafında iletken ağırlığı yaklaşık yarıya iner. Karşı kefede kazan sacı ağırlığı, yağ ağırlığı, kaynak dikişi metrajı ve boya sarfiyatı artar. Net sonucun hangi tarafa döneceği projeye göre değişir ve şu değişkenlere bağlıdır: anma gücü, gerilim kademesi ve buna bağlı yalıtım açıklıkları, hedeflenen kayıp sınıfı, sargı tipi (folyo ya da profil iletken), kazan tipi (dalga duvarlı ya da radyatörlü), aksesuar ve genleşme deposu düzeni.
Bu yüzden teklif aşamasında tek başına iletken ağırlığı değil, toplam kazan ağırlığı konuşulmalıdır. Vinç kapasitesi, saha temeli, kamyon dorse yüksekliği ve gabari izni bu rakama göre planlanır; imalat sonrasında çıkan sürpriz bir yüz kilo, taşıma planını değil çoğu zaman teslim tarihini bozar.
Bağlantı noktaları: oksit ve galvanik risk
İki metalin en sert ayrıştığı yer sargının kendisi değil, bağlantı noktalarıdır. Alüminyum, taze yüzeyde saniyeler içinde Al2O3 tabakası oluşturur. Bu oksit yaklaşık 2.050 derecede ergir, yani ana metalin 660 derecelik ergime sıcaklığının çok üzerindedir ve elektriksel olarak yalıtkandır. Sonuç, temizlenmemiş bir yüzeyde yüksek temas direnci ve yerel ısınmadır. Uygulama kuralı basittir: yüzey fırçalanır, aynı işlemde kontak macunu sürülür ve bağlantı beklemeden sıkılır.
İkinci sorun mekaniktir. Alüminyumun ısıl genleşme katsayısı 23,1 x 10 üzeri -6 /K, bakırınki 16,5, çeliğinki bunların arasındadır. Yük çevrimlerinde farklı genleşen malzemeler cıvatalı bağlantıda gevşemeye yol açar. Karşı önlem yaylı pul kullanımı, tork kontrollü sıkma ve ilk ısıl çevrimden sonra yeniden sıkmadır. Tork değeri cıvata sınıfına ve bağlantı geometrisine göre değişir, bağlantı elemanı üreticisinin tablosundan alınır; genel geçer bir sayı verilemez.
Üçüncüsü galvanik risktir. Standart elektrot potansiyelleri bakır için +0,34 V, alüminyum için -1,66 V; yaklaşık 2,0 V’luk bu fark nemli ortamda alüminyumu anot yapar ve çözündürür. Kazan içinde iletken, su içeriği kontrollü yalıtım yağının içindedir ve risk düşüktür; risk buşing çıkışında, kablo bağlantı kutusunda ve dış ortamda toplanır. Çözüm bimetal geçiş pabucu, kalaylı yüzey ve kaplamalı bağlantı elemanının ISO 9227 tuz püskürtme ile doğrulanmasıdır.
Kaynak tarafında ne değişir
Kazan çeliğinin kaynağı EN 1090 kapsamında, EN ISO 3834-2 kalite gerekleri ve EN ISO 5817 kusur sınıflarıyla yönetilir. Alüminyum ergitme kaynakları EN ISO 5817 kapsamında değildir; kusur sınıfları ayrı bir standartla (EN ISO 10042) tanımlanır. Alüminyum sargı uçları çoğunlukla alternatif akım TIG ya da soğuk basınç kaynağıyla birleştirilir.
Alüminyum ne zaman doğru tercihtir
Buraya kadarki her satır alüminyumun kazanı büyüttüğünü anlatıyor, ama karar tek boyutlu değil. Alüminyumun gerçekten doğru cevap olduğu durumlar var ve bunları saymamak dürüst olmaz.
- Ağırlık kritikse. Eşdeğer dirençte iletken ağırlığı yaklaşık 0,50 çarpanıyla düşer. Direk üstü montaj, kısıtlı vinç kapasitesi veya zor erişimli saha koşullarında bu kazanç, kazan tarafındaki artışı bastırabilir.
- Folyo sargı düzeninde. Alüminyum bant geniş enlerde ekonomik üretilir. Folyo sargıda amper-tur dağılımı sargı boyunca daha düzgündür, eksenel kısa devre kuvvetleri daha dengeli dağılır ve sarım otomasyonu basitleşir. Bu düzende bir bobin sarım makinesi ile tekrarlanabilirlik yüksektir.
- Fiyat oynaklığı yönetilecekse. Bakırın borsa fiyatı tarihsel olarak daha oynaktır. Uzun teslim süreli projelerde alüminyum, sözleşme fiyatını daha öngörülebilir kılabilir. Burada sayı vermiyoruz; teklif tarihindeki borsa verisiyle çalışılmalıdır.
- Tedarik süresi darsa. Kesit ve temper bazında stok bulunabilirliği projeyi hızlandırabilir.
Buna karşılık alüminyumdan uzak durulacak durumlar da nettir: kazan gabarisi sözleşmeyle kilitliyse, kayıp sınıfı tavanı sıkıysa, bağlantı sayısı fazla ve erişimi zorsa. Bizim nüve ve bobin üretimi tarafında gördüğümüz pratik ölçüt şudur: iletken kararı, kazan ana ölçüleri henüz dondurulmadan verilmelidir. Sonradan verilen karar, zincirin dört halkasını birden yeniden çizdirir.
Sipariş öncesi netleşmesi gereken maddeler
Teklif ve imalat arasındaki sürprizlerin çoğu, bu altı maddenin şartnamede yazılı olmamasından çıkıyor.
- İletken malzemesi ve temperi. Varsayım yapılmaz. TEDAŞ şartnamelerinde sargı iletkeni malzemesi ihale dokümanında belirtilir; belirtilmemişse yazılı olarak sorulur.
- Malzeme sertifikası. Hem sargı iletkeni hem kazan sacı için EN 10204 3.1 sertifikası talep edilir. Alüminyumun akma dayanımı temper ve alaşıma göre önemli ölçüde değiştiği için mekanik değer bu belgeden okunur.
- Anma değerleri ve yalıtım seviyesi. IEC 60076-1 kapsamındaki anma değerleri ve IEC 60076-3 kapsamındaki yalıtım seviyeleri, pencere açıklıklarını ve dolayısıyla nihai kazan ölçüleri hesabını doğrudan belirler.
- Isınma sınırları ve soğutma yüzeyi. IEC 60076-2 sınırlarının hangi ortam sıcaklığında sağlanacağı, dalga duvar yüzeyi ile radyatör dilim sayısının belirlenmesi için gereklidir.
- Yüzey ve boya sistemi. ISO 8501-1’e göre Sa 2 1/2 yüzey hazırlığı, ISO 12944 C4 veya C5 kategorisine göre sistem seçimi ve 120 mikron mertebesinde toplam kuru film kalınlığı yazılı olmalıdır.
- Bağlantı detayı. Bimetal geçiş kullanılıp kullanılmayacağı, tork değerleri ve ilk çevrim sonrası yeniden sıkma prosedürü.
Akyurt’taki 2.450 m2 kapalı üretim alanımızda 12 kaynak istasyonu ve aylık 120 ton çelik işleme kapasitesiyle çalışıyoruz; iletken kararı erken netleştiğinde bu kapasite plana göre akıyor, geç netleştiğinde ise kesim listesinden boya reçetesine kadar her şey yeniden kuruluyor.
Sıkça sorulan sorular
Alüminyum sargılı bir trafonun kazanı bakırlıya göre ne kadar büyür?
Tek bir yüzde vermek doğru olmaz, çünkü büyüme sargı tasarımından gelen radyal kalınlık artışına bağlıdır. Zincir şöyle işler: kesit yaklaşık 1,64 kat büyür, sargı kalınlaşır, kazanın iç uzunluğu radyal artışın altı katı, genişliği iki katı kadar artar. Örnek bir hesapta 15 mm radyal artış, iç hacimde yaklaşık yüzde 12, dış yüzey alanında yaklaşık yüzde 8 büyüme üretir.
Alüminyum sargı gerçekten daha hafif midir?
İletken bazında evet. Aynı direnç için kesit 1,64 kat büyür ama yoğunluk oranı 2,70 / 8,89 olduğundan iletken ağırlığı yaklaşık 0,50 çarpanına iner. Ancak toplam ağırlık bu değildir: büyüyen kazanın sacı, artan yağ hacmi ve genişleyen boya yüzeyi karşı kefeye yazılır. Net sonuç güce, gerilim kademesine, kayıp sınıfına ve kazan tipine göre değişir.
Bakır ile alüminyum bağlantısında hangi önlemler alınmalı?
Üç önlem birlikte alınır. Birincisi oksit kontrolü: alüminyum yüzey fırçalanır, aynı işlemde kontak macunu sürülür ve beklemeden sıkılır, çünkü Al2O3 yalıtkandır ve yaklaşık 2.050 derecede ergir. İkincisi mekanik: yaylı pul, tork kontrollü sıkma ve ilk ısıl çevrim sonrası yeniden sıkma. Üçüncüsü galvanik: bimetal geçiş pabucu veya kalaylı yüzey kullanılır, kaplama ISO 9227 ile doğrulanır.
Kazan ölçüsünü değiştirmeden alüminyuma geçilebilir mi?
Geçilebilir ama bedeli kayıp tarafına yazılır. Kesit sabit tutulup malzeme değişirse sargı direnci ve yük kayıpları aynı akımda yaklaşık 1,64 kat artar. Yük kaybı toplam kaybın yüzde 75’i ise toplam kayıp yaklaşık 1,48 kat olur. IEC 60076-2’nin 60 K üst yağ ve 65 K ortalama sargı sıcaklık artışı sınırlarında kalmak için soğutma yüzeyinin benzer oranda büyümesi gerekir.
Şartnamede sargı iletkeni belirtilmemişse ne yapmalı?
Varsayımla ilerlemeyin. İletken malzemesi kazan ana ölçülerini, yağ hacmini ve nakliye gabarisini değiştirdiği için teklif öncesinde yazılı olarak netleştirilmelidir. Talep edilecek belge EN 10204 3.1 malzeme sertifikasıdır; alüminyumda akma dayanımı temper ve alaşıma göre değiştiğinden mekanik değerler bu belgeden okunur. Kararın kazan ölçüleri dondurulmadan önce verilmesi, sonradan yapılacak yeniden tasarımı önler.
Folyo sargıda alüminyum neden sık tercih ediliyor?
Alüminyum bant geniş enlerde ekonomik biçimde üretilebildiği için folyo sargıya uygundur. Folyo düzeninde amper-tur dağılımı sargı boyunca daha düzgün olur, eksenel kısa devre kuvvetleri daha dengeli dağılır ve sarım otomasyonu basitleşir. Bu, tekrarlanabilirliği artıran pratik bir üstünlüktür. Buna karşılık kesit büyümesinden gelen hacim artışı ortadan kalkmaz; kazan tarafındaki sonuç yine hesaplanmalıdır.