
- Yazan
- Ocak 14, 2025
- 0 Yorum
Trafo Kazanı Ölçüleri Nasıl Belirlenir? kVA’dan Kazana
Satın alma dosyasında bir kVA değeri var; imalat masasında ise lazer tezgâhına gidecek bir sac açınımı olması gerekiyor. Bu ikisinin arasını kapatan tek bir katsayı yok. Kazanın ölçüsü, aktif kısmın gerçek gabarisi ile dielektrik hesabın dayattığı yağ mesafelerinin ve kaynaklı imalatın kendi payının toplamıdır. Üç katmandan biri eksik geldiğinde ortaya çıkan sayı teklif için yeterli, imalat için yetersiz olur.
Bu soruyu Türkçe arattığınızda karşınıza çoğunlukla treyler üstü mobil çözümleri ya da izolasyon trafosunun tanımını anlatan sayfalar çıkıyor; milimetre veren bir sayfa bulmak gerçekten zor.
Aşağıda önce kVA bazlı tipik ölçü aralıklarını bir tabloyla veriyoruz, sonra o aralığı tek bir sayıya indiren iç mesafeleri tek tek açıyoruz: sargı ile cidar arasındaki yağ aralığı, sargı üstü yağ payı, kapak altı genleşme boşluğu ve aktif kısım altındaki mesnet payı. Sonunda, bizden ölçü isteyen bir proje mühendisinin göndermesi gereken altı başlığı liste hâlinde bulacaksınız. Verdiğimiz her sayının arkasında ya bir standart numarası ya da adımları gösterilen bir hesap var; kendi rakamınızla tekrarlayabilirsiniz.
kVA Neyi Söyler, Neyi Söylemez
Bir talep dosyasının ilk satırı neredeyse her zaman aynıdır: 630 kVA, 34,5/0,4 kV, ONAN. Bu satır makinenin ne kadar yük taşıyacağını söyler; kazanın ne kadar yer kaplayacağını söylemez. Anma gücü IEC 60076-1’de elektriksel bir büyüklük olarak tanımlanır ve üç fazlı bir makinede S = kök3 x U x I bağıntısıyla ifade edilir. Bu bağıntının içinde tek bir milimetre yoktur.
Aynı 630 kVA, iki farklı tasarımcının elinden iki farklı gabari ile çıkar. Nüve kesiti ve akı yoğunluğu düşük seçilirse nüve pencere yüksekliği artar, kazan boylanır. Kayıp sınıfı sıkı bir şartnameye göre çalışılıyorsa iletken kesiti büyür, sargı dış çapı büyür, kazan enine açılır. Anma yalıtım seviyesi Um 24 kV yerine 36 kV ise yalıtım mesafeleri büyür ve kazan her üç eksende birden büyür. Elektriksel olarak aynı olan iki makine, imalat masasında aynı değildir.
Bu yüzden kVA bize yalnızca bir ön boyutlandırma aralığı verir. Teklif aşamasında bu aralık işe yarar: kaide ölçüsü, nakliye planı ve sac sarfiyatı için kaba bir çerçeve kurar. Sözleşme aşamasında ise aralık yetmez; kalıp, lazer kesim yerleşimi ve kaynak fikstürü tek bir sayı ister. Bu yazı iki katmanı ayrı ayrı veriyor: önce kVA bazlı tipik aralıklar, sonra o aralığı tek sayıya indiren iç mesafeler. Aradaki fark, bir projede 200 mm’yi rahatlıkla bulur.
Kazan Ölçüsü Üç Katmanın Toplamıdır
Kazan ölçüsü tek bir formülden çıkmaz ama tek bir mantıktan çıkar. Her eksende üç katman üst üste toplanır.
- Birinci katman, aktif kısım gabarisi. Nüve, sargılar, bağlama demirleri, kamalar ve kilitleme parçaları dahil, en dış noktadan alınan uzunluk x genişlik x yükseklik. Bu ölçü trafo tasarımcısından gelir; kazan imalatçısı üretmez, teyit eder.
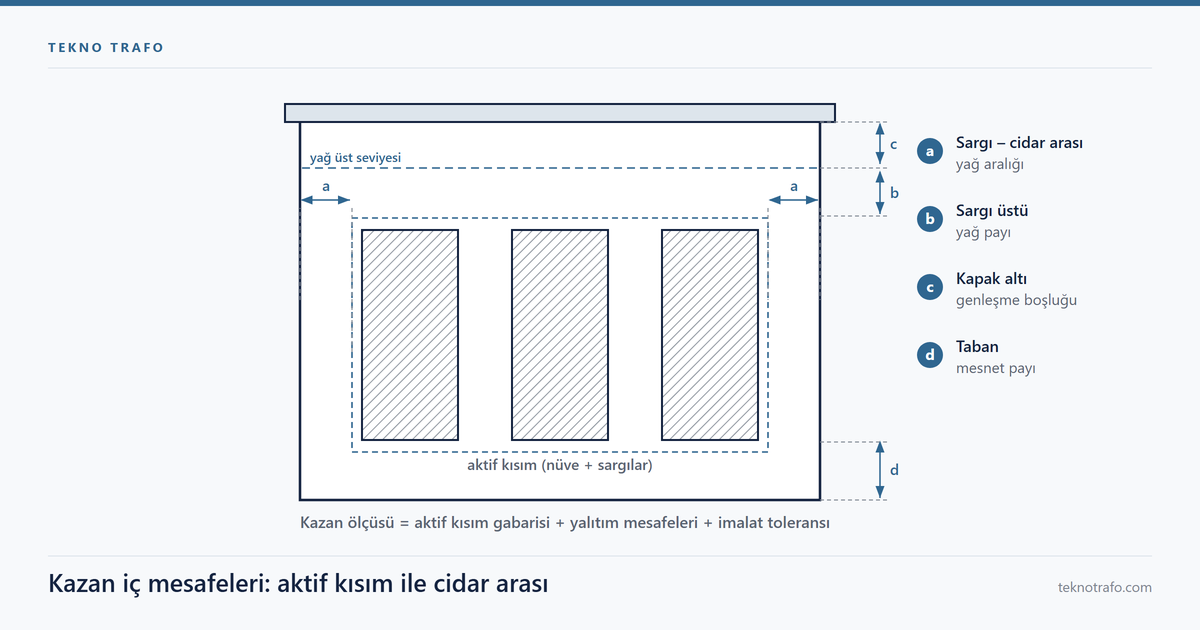
- İkinci katman, zorunlu yağ ve yalıtım mesafeleri. Sargı ile cidar arasındaki yağ aralığı, sargı üstü yağ payı, kapak altı genleşme boşluğu ve aktif kısım altındaki mesnet payı. Bunlar dielektrik ve termik hesabın çıktısıdır; hepsi asgari değerdir.
- Üçüncü katman, imalat payı. Cidar sacının kalınlığı, kaynak dikişi, iç köşe bükümü, montaj ve kaldırma toleransı.
Uzunluk ekseninde toplama şöyle yürür: iç ölçü = aktif kısım uzunluğu + 2 x yan yağ aralığı, ardından dış ölçü = iç ölçü + 2 x cidar sac kalınlığı + montaj toleransı. Yükseklik ekseninde zincir daha uzundur: taban sacı + mesnet payı + aktif kısım yüksekliği + sargı üstü yağ payı + genleşme boşluğu + kapak sacı.
Bu ayrımın pratik sonucu şudur: ikinci katman tek yönlü, üçüncü katman çift yönlüdür. Toleransı yalıtım mesafesinin aleyhine kullanamazsınız. 1,2 mm ve 1,5 mm cidar sacıyla çalışan bir kazanda yalnızca sac, bir eksende 2,4 mm ile 3,0 mm arasında yer tutar; kaynak dikişi ve büküm payı bunun üstüne biner.
kVA'ya Göre Tipik Ölçü Aralıkları
Aşağıdaki tablo tipik aralık verir; sözleşmeye esas şartname değeri değildir. Değerler kazan gövdesinin dış ölçüleridir; dalga duvar kanat derinliği, radyatör paketi, buşing yüksekliği ve teker takımı hariçtir. Aynı kVA satırında alt uç ile üst uç arasındaki fark, tamamen aktif kısmın gabarisinden ve yalıtım seviyesinden gelir.
| Anma gücü (kVA) | Gövde uzunluğu (mm) | Gövde genişliği (mm) | Gövde yüksekliği (mm) | Aralığı belirleyen ana değişken |
|---|---|---|---|---|
| 50 – 100 | 600 – 800 | 350 – 500 | 600 – 800 | Nüve pencere yüksekliği |
| 160 – 250 | 750 – 950 | 400 – 550 | 700 – 900 | Sargı dış çapı, Um seviyesi |
| 400 – 630 | 900 – 1.200 | 500 – 700 | 850 – 1.100 | Sargı dış çapı, faz arası mesafe |
| 800 – 1.000 | 1.100 – 1.400 | 600 – 800 | 1.000 – 1.300 | Soğutma yüzeyi ihtiyacı |
| 1.250 – 1.600 | 1.300 – 1.700 | 700 – 950 | 1.150 – 1.500 | Soğutma yüzeyi ve kayıp sınıfı |
| 2.000 – 2.500 | 1.500 – 2.000 | 800 – 1.100 | 1.300 – 1.700 | Aktif kısım ağırlığı ve taşıma |
Tabloyu şu şekilde kullanın: kaide ve hücre yerleşimini kontrol ederken üst uç değeri alın, sac sarfiyatı ve nakliye planı için orta değerle çalışın. Kalıp açtırmak, fikstür hazırlamak veya lazer yerleşimi yapmak için ise tablo yetmez. O aşamada tek sayı gerekir ve o sayı, izleyen bölümlerdeki iç mesafelerin toplanmasıyla bulunur. Aktif kısım gabarisi elinizde yoksa tablo bir tahmin, elinizdeyse tablo bir doğrulama aracıdır.
Sargı ile Cidar Arasındaki Yağ Aralığı
Kazanın enini ve boyunu belirleyen kritik değer budur. Sargının dış yüzeyi ile kazan iç cidarı arasında bırakılan yağ dolu boşluk hem elektriksel bir yalıtım mesafesi hem de bir soğutma kanalıdır. Bu mesafeyi kazan imalatçısı seçmez; trafo tasarımcısı dielektrik hesabıyla belirler ve imalatçıya milimetre cinsinden asgari değer olarak bildirir.
Hesabın girdisi, IEC 60076-3’te tanımlanan yalıtım seviyeleridir. Standart, Um değerine göre kısa süreli güç frekanslı dayanım (AC) ve yıldırım darbe dayanım (LI) seviyelerini eşleştirir; yaygın kullanılan çiftlerden ikisi Um 24 kV için 50 kV AC / 125 kV LI ve Um 36 kV için 70 kV AC / 170 kV LI seviyeleridir. Seviye yükseldikçe gerekli yağ aralığı büyür. Yağın kendi özellikleri de girer: IEC 60296, yalıtım yağı için özellik sınırlarını verir ve 20 derecede yoğunluğu azami 0,895 kg/dm3 ile sınırlar; delinme dayanımı ise sahada ölçülen ve dosyada bulunması gereken bir değerdir.
İmalat açısından en önemli nokta şu: bu mesafe asgari olduğu için toleransı tek yönlü planlanır. Kazanın iç ölçüsü eksiye sapamaz. Bir eksende ölçünün 3 mm eksik çıkması yalıtım riskidir; 3 mm fazla çıkması ise yalnızca birkaç litre fazla yağ ve bir miktar fazla sac demektir. Bu yüzden kaynak fikstürünü ve büküm sırasını, sapmayı artı yöne itecek şekilde kurarız.
Sargı Üstü Yağ Payı ve Genleşme Boşluğu
Kazanın yüksekliğini iki ayrı boşluk büyütür. Birincisi sargı üst yüzeyi ile yağ seviyesi arasındaki yağ payıdır; bağlantı barları, kademe değiştirici bağlantıları ve buşing alt uçları burada durur. İkincisi yağ seviyesi ile kapak altı arasındaki genleşme boşluğudur ve bu, tamamen hesapla bulunur.
Mineral yalıtım yağının hacimsel genleşme katsayısı tipik olarak 0,00070 – 0,00080 1/K aralığındadır. Aşağıdaki örnek hesap 0,00075 1/K ile yapılmıştır; formül basittir: hacim artışı = katsayı x hacim x sıcaklık farkı. Sıcaklık farkını dolum anındaki yağ sıcaklığı ile çalışma sırasındaki ortalama yağ sıcaklığı arasındaki fark olarak alın. Sınır değerler için IEC 60076-2, üst yağ ve ortalama sargı sıcaklık artışı için kabul edilebilir seviyeleri tanımlar; sözleşmede hangi soğutma tipinin ve hangi sınırın geçerli olduğu yazılmalıdır.
| Yağ sıcaklık farkı (K) | Hacim artışı (%) | 1.000 litre dolumda artış (litre) | Karşılanma yolu |
|---|---|---|---|
| 30 | 2,25 | 22,5 | Dalga duvarın esnemesi |
| 40 | 3,00 | 30,0 | Dalga duvarın esnemesi |
| 50 | 3,75 | 37,5 | Dalga duvar veya konservatör |
| 60 | 4,50 | 45,0 | Konservatör faydalı hacmi |
| 70 | 5,25 | 52,5 | Konservatör faydalı hacmi |
Hermetik bir kazanda bu hacim, dalga duvarın kanatlarının esnemesiyle karşılanır ve kapak altında ayrıca büyük bir boşluk bırakılmaz. Konservatörlü bir kazanda ise genleşen hacim konservatöre gider. Kendi dolum sıcaklığınız ve kendi sıcaklık artışınızla aynı üç satırlık hesabı tekrarlayın; sonuç litre cinsinden çıkar, kapak altı boşluğu da o litreye göre milimetreye çevrilir.
Aktif Kısım Altındaki Mesnet Payı
Aktif kısım kazanın tabanına doğrudan oturmaz. Altında iki işi birden gören bir boşluk bırakılır: yağın alttan yukarı doğru serbestçe dolaşabilmesi ve zamanla dibe çöken tortunun sargı alt ucuna değmeden birikebileceği bir hacmin oluşması. Bu boşluk kaynaklı mesnet takozları veya profil kızaklarla sağlanır; değeri yine tasarımcının bildirdiği asgari ölçüdür.
Mesnetlerin ölçüsü kadar konumu da ölçü dosyasının parçasıdır, çünkü aktif kısmın ağırlığı taban sacına noktasal olarak biner. Örnek hesap: 1.500 kg ağırlığındaki bir aktif kısım dört mesnet üzerine oturuyorsa mesnet başına 375 kg düşer. Bu yük taban sacının kalınlığını, takviye profilinin kesitini ve kaldırma sırasında kaynağın göreceği zorlanmayı belirler. Aynı aktif kısım iki uzun kızak üzerine oturtulursa yük çizgisel olarak dağılır ve taban tasarımı değişir. İkisinin arasındaki tercih, ölçü kadar taşıma senaryosuna da bağlıdır.
Tabanla ilgili ikinci karar malzemedir. Hangi kalınlığın hangi projede seçildiği başlı başına bir konu olduğu için burada tek cümleyle geçiyoruz: sac kalınlığı ve malzeme seçimi ayrı bir yazının başlığıdır ve mesnet yükleri, iç basınç ile taşıma zorlanmalarıyla birlikte orada ele alınmıştır. Ölçü hesabı açısından bilinmesi gereken tek şey, taban sacı kalınlığının yükseklik zincirine doğrudan eklendiğidir.
Müşteriden İstediğimiz Altı Ölçü
Bir kazana teklif verebilmemiz için kVA yetmez. Aşağıdaki altı başlık geldiğinde hem teklif hem imalat resmi kapanır; eksik gelirse teklif verilir ama ölçü sonradan değişir.
- Aktif kısmın dış gabarisi (mm). Uzunluk x genişlik x yükseklik, bağlama demirleri, kama ve kaldırma kulakları dahil en dış noktadan.
- Aktif kısmın ağırlığı (kg) ve mesnetlenme biçimi. Takoz mu kızak mı, kaç nokta, hangi eksende. Kaldırma noktalarının konumu da bu başlığa girer.
- Sargı ile cidar arasındaki asgari yağ aralığı (mm). Yan yüzler ve uç yüzler için ayrı ayrı; hangi Um ve hangi yalıtım seviyesine göre hesaplandığı belirtilerek.
- Sargı üstü yağ payı (mm) ve genleşme hacmi (litre). Genleşme hacmi verilemiyorsa dolum sıcaklığı ile hedef sıcaklık farkını yazın, hesabı biz yaparız.
- Buşing ve bağlantı düzeni. OG ve AG buşing tipi, delik çapları ve merkez mesafeleri, faz arası açıklıklar, buşinglerin kapakta mı yan duvarda mı olacağı.
- Montaj arayüzleri. Teker veya ray açıklığı, kaldırma kulakları, topraklama terminali, plaka yeri, dalga duvar ya da radyatör bağlantı yüzeyinin konumu ve varsa hücre veya kaide gabari sınırı.
Bu altı başlığa soğutma tipi ve geçerli şartname eklendiğinde ölçü dosyası kapanır. Deneyimimiz şu: ilk teklif turunda en sık eksik gelen kalem dördüncü madde, en pahalıya mal olan eksik ise beşinci maddedir. Buşing delik düzeni sonradan değişen bir kapak, kesim ve kaynak işinin tekrarı demektir.
İç Ölçüden Dış Ölçüye: Tolerans Katmanı
İç ölçü hesaplandıktan sonra kalan iş, imalatın kendi payını eklemektir. Bu pay üç kalemden oluşur: sac kalınlığı, kaynak dikişi ve genel imalat toleransı. Kaynaklı yapılarda doğrusal ölçülerin genel toleransları ISO 13920 kapsamında sınıflandırılır; standart, ölçü aralığına ve seçilen tolerans sınıfına göre izin verilen sapmayı verir. Sözleşmede sınıf yazılmadığında alıcı ile imalatçı farklı satır okur ve kabul aşamasında tartışma çıkar. Sınıfı baştan yazın.
Sac payının büyüklüğünü görmek için basit bir hesap yeterlidir. 1,5 mm sac için 1 metrekarelik yüzeyde hacim 1 m2 x 0,0015 m = 1,5 dm3 eder; çeliğin yoğunluğu 7,85 kg/dm3 olduğuna göre kütle 1,5 x 7,85 = 11,8 kg/m2 çıkar. Aynı hesap 1,2 mm için 1,2 x 7,85 = 9,4 kg/m2 verir. 2,0 x 1,0 x 1,3 m gövdeli bir kazanın dış yüzeyi 2x(2×1) + 2x(2×1,3) + 2x(1×1,3) = 11,8 m2 olduğuna göre yalnız gövde sacı 1,5 mm ile yaklaşık 139 kg gelir; kapak, taban, takviye ve soğutma yüzeyi bunun dışındadır.
Kaynak tarafında dayanak noktalarımız EN 1090 kapsamındaki çelik imalat kuralları, EN ISO 3834-2 kaynak kalite gerekleri ve kusur kabul sınırları için EN ISO 5817’dir. Malzeme izlenebilirliği için EN 10204 3.1 sertifikası isteriz; ölçü tartışmasının yarısı aslında malzeme tartışmasıdır.
Soğutma Yüzeyi Kazan Ölçüsünü Geri Besler
Buraya kadarki zincir tek yönlü görünüyor: aktif kısım ölçüyü belirliyor, kazan ona uyuyor. Gerçekte bir geri besleme halkası var. Trafonun ürettiği kayıp ısının atılabilmesi için belirli bir soğutma yüzeyi gerekir; o yüzey kazanın kendi cidarından çıkmıyorsa dalga duvar kanat derinliği artırılır ya da radyatör eklenir. Her iki çözüm de kazanın dış ölçüsünü büyütür.
Dalga duvarda kanat yüksekliği ve kanat adımı, hem soğutma yüzeyini hem de kazanın plan ölçüsünü belirler. Kanat derinliğini artırmak yüzeyi büyütür ama aynı anda kazanın alacağı yağ miktarı da artar; yağ hem maliyet hem ağırlık hem de nakliye kalemidir. 1,2 mm ve 1,5 mm sacla üretilen dalga duvarda kanat geometrisi ayrıca esneme kabiliyetini belirler, yani bir önceki bölümdeki genleşme hacmini kimin karşılayacağı sorusuna da buradan cevap verilir.
Radyatörlü çözümde ise kazan gövdesi görece küçük kalır, buna karşılık radyatör paketinin plan alanı ve merkez mesafeleri devreye girer; hücre ölçüsü kontrolünü gövde üzerinden değil, radyatör dış hattı üzerinden yapmak gerekir. Hermetik mi konservatörlü mü, dalga duvar mı radyatör mü sorusu ölçüyü doğrudan değiştirdiği için kazan tipleri arasındaki farkı ayrı bir yazıda karşılaştırmalı olarak ele aldık. Ölçü dosyasında soğutma tipinin yazılı olmaması, üç eksende birden belirsizlik demektir.
Boya Sistemi Ölçüyü Değiştirir mi?
Gövde ölçüsünde pratikte değiştirmez, arayüzlerde kesinlikle değiştirir. Uyguladığımız sistemde toplam kuru film kalınlığı 120 mikron mertebesindedir; bu 0,12 mm eder ve karşılıklı iki yüzeyde bir eksene 0,24 mm ekler. Bu değer, kaynaklı yapı için tanımlanan genel tolerans bandının içinde kalır ve gövde ölçüsünü zorlamaz.
Ancak conta yüzeyi, kapak flanşı, cıvata delikleri ve makineli yüzeyler için 0,24 mm ihmal edilecek bir değer değildir. Kapak contası ile flanş arasındaki sıkma payı milimetrenin onda biriyle çalışır. Bu yüzden bu bölgeler ya boyadan maskelenir ya da nominal ölçü boya sonrası tutulacak şekilde işlenir. Delik çaplarında da aynı mantık geçerlidir; boya sonrası delik daralır.
Film kalınlığının kendisi de sabit değildir. Sistem ISO 12944’e göre seçilir ve korozyon kategorisi C4’ten C5’e çıktığında istenen kuru film kalınlığı artar, dolayısıyla arayüz payı da artar. Kategoriyi şartnamede görmek isteriz. Kaplamanın tutunması ise yüzey hazırlığına bağlıdır: ISO 8501-1’e göre Sa 2 1/2 temizlik derecesi hedeflenir. Sistemin dayanımı gerektiğinde ISO 9227 tuz püskürtme deneyiyle doğrulanır. Ölçü tartışmasında boyanın payı küçüktür ama kabulde tartışma çıkaran nokta hep aynıdır: kalınlık nerede ölçüldü, hangi yüzey maskelendi.
Sık Yapılan Altı Ölçü Hatası
Aşağıdaki altı hata, gelen ölçü dosyalarında en çok karşılaştıklarımız. Hepsi imalat başlamadan önce yakalanabilir; sonra yakalandığında maliyeti kalıp ve kesim tekrarıdır.
- İç ölçü ile dış ölçünün karışması. Aktif kısım yerleşimi iç ölçüyle, hücre ve kaide kontrolü dış ölçüyle yapılır. 1,5 mm cidarda ikisi arasında bir eksende en az 3 mm fark vardır.
- Yağ aralığının nominal sanılması. Bu değer asgaridir. Nominal kabul edilip iki yönlü tolerans verilirse yalıtım mesafesi eksiye sapabilir.
- Gabariye ek parçaların dahil edilmemesi. Bağlama demirleri, kaldırma kulakları, kademe değiştirici mili ve bağlantı barları çoğu zaman aktif kısım ölçüsünün dışında bırakılır ve kazan dar gelir.
- Genleşme hacminin atlanması. Sıcaklık farkı yazılmadığında kapak altı boşluğu tahminle bırakılır. 1.000 litre yağda 50 K fark 37,5 litrelik bir hacim demektir.
- Buşing düzeninin ölçülendirilmemesi. Delik merkez mesafeleri, faz arası açıklık ve buşingin kapakta mı yan duvarda mı olduğu yazılmazsa kapak yeniden üretilir.
- Nakliye ve kaide gabarisinin en sona bırakılması. Kazan ölçüsü teyit edilmeden önce taşıma ve yerleşim sınırı proje bazında kontrol edilmelidir.
Bu altı maddeyi bir kontrol listesi olarak kullanmak, ortalama bir projede en az bir revizyon turunu ortadan kaldırır.
Nakliye ve Saha Gabarisi Ölçüyü Kilitler
Ölçü dosyası iç mesafeler ve tolerans katmanıyla kapanmış görünebilir; trafo kazanı yine de sahaya giremeyebilir. Ölçüyü kilitleyen ikinci sınır aktif kısımdan değil, kazanın geçeceği yoldan ve duracağı yerden gelir. Bu sınır kalıp açıldıktan sonra öğrenilirse çözümü ölçü revizyonu olur; revizyon da kesim ve kaynak işinin tekrarı demektir.
İlk ayrım şudur: taşıma ölçüsü gövde ölçüsü değildir. Örnek: gövde plan ölçüsü 1.700 x 1.100 mm olan bir kazanın iki uzun kenarında 200 mm kanat derinliğinde dalga duvar varsa taşıma plan ölçüsü 1.700 x (1.100 + 2 x 200) = 1.700 x 1.500 mm olur. Radyatörlü çözümde ölçü gövdeden değil, radyatör dış hattından alınır. Yüksekliğe kapak üstü ekipman, buşing boyu, varsa konservatör ve taşıma aracının platform yüksekliği eklenir. Kaldırma kulakları, teker takımı ve topraklama terminali de dış hattın parçasıdır.
Ağırlık tarafı aynı mantıkla toplanır. Örnek hesap: 1.500 kg aktif kısım ve 1.000 litre yağ taşıyan bir kazanda yağın payı, IEC 60296’nın 20 derecede azami 0,895 kg/dm3 olarak sınırladığı yoğunluk üzerinden 1.000 x 0,895 = 895 kg eder. Gövde, kapak ve taban sacı bunun üstüne biner; kaldırma kulaklarına ve vince binen yük iki tonu rahatlıkla aşar. Vinç seçiminde kapasite kadar kanca yüksekliği ve erişim yarıçapı da bu toplama göre kontrol edilir, çünkü aynı vinç açılan bomda daha az yük kaldırır.
Ölçü dosyası kapanmadan önce şu beş başlığı proje bazında sorarız:
- Araç gabarisi ve güzergâh. İzin verilen taşıma genişliği ve yüksekliği araç tipine ve yürürlükteki mevzuata göre değişir; sayıyı nakliyeciden yazılı almak tahmin yürütmekten güvenlidir. Güzergâhtaki köprü, üst geçit ve dönüş yarıçapı kısıtları ayrıca sorulur.
- Vinç erişimi. İndirme noktasına vinç girebiliyor mu, kanca yüksekliği kazan yüksekliği artı sapan boyunu karşılıyor mu, gerekli erişim yarıçapında yük hâlâ kapasite içinde mi.
- Kapı ve hücre açıklığı. Köşk veya hücre kapısının net açıklığı, kasa ve eşik payı, kapı önündeki manevra alanı. Net açıklık her zaman kaba yapı açıklığından küçüktür ve ölçü bu ikisinden hangisine göre verildiği yazılmalıdır.
- Kaide ölçüsü ve arayüzler. Kaide üst kotu, ankraj delik merkezleri, teker veya ray açıklığı, kablo giriş yönü.
- Yerinde bakım payı. Kazan yerine oturduğunda çevresinde kapak açma, radyatör sökme ve boya bakımı için kalan boşluk.
Bu beş başlık netleşmeden verilen ölçü imalat için değil, yalnızca teklif için geçerlidir. Ankara Akyurt’tan çıkan sevkiyatlarda taşıma ölçüsünü ve toplam kaldırma ağırlığını ölçü dosyasının içine yazarız; nakliye planı imalat başlamadan kurulur, sevkiyat gününde değil.
Prototipte Ölçülen Değer Seriye Geri İşlenir
Hesaplanan ölçü ile tezgâhtan çıkan ölçü aynı değildir. Aradaki farkı iki fiziksel olay üretir: büküm sonrası geri yaylanma ve kaynak dikişinin soğurken çekmesi. İkisinin de büyüklüğü sac kalınlığına, büküm yarıçapına, dikiş tipine ve ısı girdisine bağlıdır. Bu yüzden sapma tahmin edilmez, ilk numunede ölçülür; prototip aşamasının tek amacı bu ölçümü almaktır.
İlk numunede ölçtüğümüz kalemler sabittir:
- İç ölçü, üç seviyede. Taban yakınında, orta yükseklikte ve kapak altında ayrı ayrı alınır. Cidar ortadan içeri veya dışarı göbek yapmışsa tek seviyeden ölçmek bunu gizler.
- Köşegen farkı. Örnek hesap: plan ölçüsü 1.700 x 1.100 mm olan bir gövdenin köşegeni, kare kök (1.700² + 1.100²) = kare kök 4.100.000 = 2.025 mm çıkar. İki köşegenin ölçülen değeri arasındaki fark, çerçevenin dikdörtgenlikten sapmasını doğrudan verir; aktif kısmın oturması ve kapak contasının düzgün sıkması bu farka bağlıdır.
- Kapak flanşının düzlemselliği. Kaynak çekmesi kendini en çok burada gösterir ve conta sıkma payını yer.
- Buşing delik merkez mesafeleri. Kapak deforme olduğunda delikler nominal konumdan kayar.
- Mesnet ve ankraj delik konumları. Kaide, teker takımı ve saha arayüzleriyle eşleşmesi gereken tek ölçü grubudur.
Ölçülen sapma raporlanıp bırakılmaz, üretim girdisine geri işlenir. Geri yaylanma açınıma telafi payı olarak eklenir; kaynak çekmesi ise ya açınıma ya da fikstürün dayama noktalarına yansıtılır. Puntalama düzeni ve kaynak sırası da bu turun çıktısıdır, çünkü dikişleri simetrik ve karşılıklı ilerletmek çekmeyi büyük ölçüde dengeler. Düzeltmeler yapıldıktan sonra ikinci numune yeniden ölçülür; ölçü sözleşmedeki tolerans sınıfının içine oturduğunda kalıp ve fikstür dondurulur.
Seri imalatta yapılan iş, aynı ölçüyü tekrarlamaktır. Her partide ilk parça onaylanır, ardından belirli aralıklarla yukarıdaki beş kalem yeniden ölçülür ve kayda geçer. Bu ölçüm kaydı ile kaynak muayene kaydı aynı parti numarası altında tutulur; kusur kabul seviyesi EN ISO 5817’ye göre sözleşmede yazıldığı için iki kaydın eşleşmesi kabul aşamasında tartışmayı bitirir. Malzeme tarafında EN 10204 3.1 sertifikası da aynı dosyaya bağlanır. Prototipte bir kez ölçüp seri üretimde ölçmemek, sapmanın kalıp aşınmasıyla birlikte sessizce büyümesine izin vermek demektir; hata genellikle ilk parçada değil, kırkıncı parçada görünür.
Ölçü Dosyası Kapanmadan Teklif Kapanmaz
Bizim için trafo kazanı imalatı, bir sac işi olmadan önce bir ölçü işidir. Aktif kısım gabarisi, asgari yağ mesafeleri ve tolerans sınıfı netleşmeden açılan hiçbir kalıp geri alınamaz. Bu yüzden teklif aşamasında yukarıdaki altı ölçüyü isteriz; gelmediğinde tipik aralık üzerinden fiyat veririz ama dosyaya bunun bir ön boyutlandırma olduğunu yazarız.
Ölçü netleştikten sonra iş sırası şu şekilde ilerler: açınım çıkarılır, CNC lazer kesimde parçalar kesilir, silindir bükümde ve büküm preslerinde form verilir, kaynak istasyonlarında ve robot kaynakta birleştirilir, dalga duvar hattı veya radyatör hattı devreye girer, ardından yüzey hazırlığı ve boya gelir. Üretim tesisimiz 2.450 m2 kapalı alanda kurulu; içinde 12 kaynak istasyonu var ve aylık çelik işleme kapasitemiz 120 ton. Bu kapasite, ölçü dosyası kapalı gelen işlerde planlanabilir; sonradan değişen ölçü, kapasiteyi kesim aşamasında kilitler.
Son bir not: işin TEDAŞ şartnamesi kapsamında olup olmadığı ölçü kararlarını da etkiler, çünkü şartname bazı arayüzleri ve kabul kriterlerini doğrudan tarif eder. Şartname numarasını ve revizyonunu talep yazısına eklemek, sonradan yapılacak ölçü revizyonlarının çoğunu baştan önler. Ölçü dosyanızı gönderin, hesabı birlikte kontrol edelim.
Sıkça sorulan sorular
Trafo kazanı ölçüsü yalnızca kVA değerinden hesaplanabilir mi?
Hayır. kVA, IEC 60076-1’de tanımlanan elektriksel bir anma değeridir ve içinde geometrik bilgi taşımaz. Aynı 630 kVA için iki farklı tasarımcı farklı nüve kesiti, farklı sargı dış çapı ve farklı yalıtım mesafesi seçebilir; kazan ölçüsü de buna göre değişir. kVA yalnızca teklif aşaması için bir ön boyutlandırma aralığı verir. Kesin ölçü, aktif kısmın gerçek gabarisi ve tasarımcının bildirdiği asgari yağ aralıkları elde olduğunda çıkar.
Kazanın iç ölçüsü ile dış ölçüsü arasındaki fark nedir?
İç ölçü, aktif kısmın içine oturduğu boşluğun net ölçüsüdür ve asgari değerdir; eksiye sapamaz. Dış ölçü ise iç ölçüye iki cidarın sac kalınlığı, kaynak dikişi ve montaj toleransı eklenerek bulunur. 1,5 mm cidarlı bir kazanda yalnız sac, bir eksende 3 mm ekler. Hücre veya kaide yerleşimi kontrol edilirken dış ölçü, aktif kısım yerleşimi kontrol edilirken iç ölçü esas alınır.
Sargı ile kazan cidarı arasındaki yağ aralığını kim belirler?
Bu mesafeyi trafo tasarımcısı belirler, kazan imalatçısı değil. Değer, IEC 60076-3’te tanımlı kısa süreli güç frekanslı dayanım ve yıldırım darbe dayanım seviyelerine göre yapılan dielektrik hesaptan çıkar ve imalatçıya milimetre cinsinden asgari değer olarak bildirilmelidir. Asgari olduğu için imalat toleransı artı yöne planlanır; mesafenin eksiye sapması yalıtım riskidir, artıya sapması yalnızca birkaç litre fazla yağ demektir.
Kapak altında ne kadar genleşme boşluğu bırakılır?
Boşluk sabit bir sayı değil, bir hesaptır. Mineral yalıtım yağının hacimsel genleşme katsayısı tipik olarak 0,00075 1/K mertebesindedir. Dolum sıcaklığına göre yağ ortalama 50 K ısınıyorsa hacim artışı yaklaşık yüzde 3,75 olur; 1.000 litrelik bir dolumda bu 37,5 litre eder. Hermetik kazanda bu hacim dalga duvarın esnemesiyle, konservatörlü kazanda konservatörün faydalı hacmiyle karşılanır. Kendi sıcaklık farkınızla aynı hesabı tekrarlayın.
Teklif almak için hangi ölçüleri göndermem gerekiyor?
Altı başlık yeterlidir: aktif kısmın dış gabarisi, aktif kısmın ağırlığı ve mesnetlenme biçimi, sargı ile cidar arasındaki asgari yağ aralığı, sargı üstü yağ payı ile genleşme hacmi, buşing delik düzeni ve faz arası açıklıklar, montaj arayüzleri. Bunlara soğutma tipi ve geçerli şartname eklendiğinde ölçü dosyası kapanır. Eksik dosyada teklif verilir ama ölçü sonradan değişir ve kalıp yeniden açılır.
Boya kalınlığı kazan ölçüsünü etkiler mi?
Gövde ölçüsünde pratikte etkilemez, arayüzlerde etkiler. Toplam kuru film kalınlığı 120 mikron mertebesindeyse bu 0,12 mm eder; karşılıklı iki yüzeyde 0,24 mm. Bu değer kaynaklı yapının genel tolerans bandı içinde kalır. Ancak conta yüzeyi, kapak flanşı, cıvata delikleri ve makineli yüzeyler için ihmal edilmez; bu bölgeler maskelenir veya nominal ölçü boya sonrası tutulacak şekilde işlenir. ISO 12944 kategorisi arttıkça film kalınlığı da artar.