
- Yazan
- Aralık 16, 2025
- 0 Yorum
Tier 2 Kayıp Sınıfları Trafo Kazanını Nasıl Büyüttü?
Bir mevzuat maddesi kâğıt üzerinde tek satırdır: boşta kayıp en fazla şu kadar watt, yük kaybı en fazla bu kadar watt. Ama o satır, imalat hattına indiğinde rulo genişliği, fikstür ölçüsü, kaynak dikiş metresi ve stok sac kalınlığı olarak karşılığını bulur. 1 Temmuz 2021’de yürürlüğe giren Tier 2 kayıp sınıfı, tam olarak bunu yaptı.
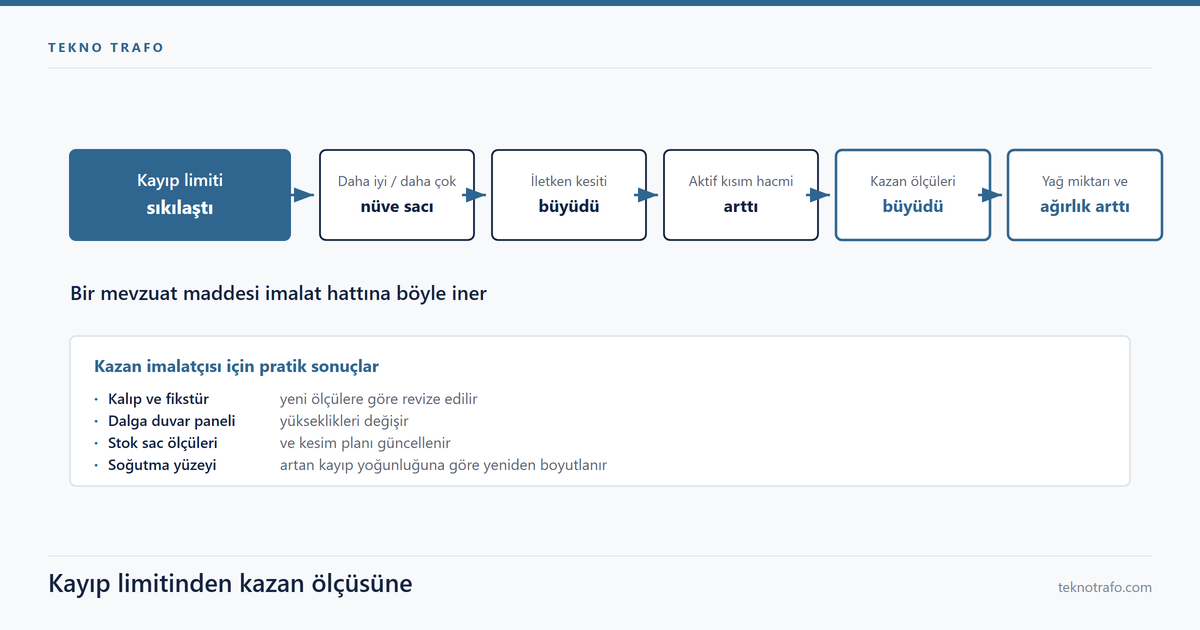
Konu genellikle verimlilik başlığı altında tartışılıyor: kaç kWh tasarruf, kaç yılda amortisman. Kazan imalatçısının masasında ise aynı konu bambaşka görünür. Limiti tutturmak için büyüyen nüve ve sargı sonunda kazanı büyütür; kazan büyüyünce yağ miktarı, toplam ağırlık, nakliye gabarisi ve soğutma yüzeyi peş peşe değişir. Zincirin hangi halkasında ne kadarlık bir değişim olduğu ise çoğu kaynakta ölçüsüz sıfatlarla geçiştiriliyor.
Bu yazı zinciri baştan sona, her adımda bir mertebe vererek kuruyor: düzenlemenin gerçek limit tablosundan başlayıp nüve kesitine, iletken kesitine, kazan yüzeyine, yağ hacmine, dalga duvar panel yüksekliğine ve nihayet stok listesine kadar. Hesapların adımları açık bırakıldı; kendi projenizin rakamıyla tekrarlayabilirsiniz.
Tier 1 ve Tier 2 limitleri yan yana
Avrupa Birliği’nin (EU) No 548/2014 sayılı çevreye duyarlı tasarım düzenlemesi, güç transformatörleri için iki kademeli bir kayıp tavanı kurdu: Tier 1 sınırları 1 Temmuz 2015’te, Tier 2 sınırları 1 Temmuz 2021’de yürürlüğe girdi. Düzenleme 2019/1783 ile revize edildi. 3.150 kVA’ya kadar sıvı yalıtımlı orta güç trafolarında limit doğrudan watt cinsinden verilir; bu gücün üstünde tek tek kayıp değeri yerine Tepe Verimlilik İndeksi (PEI) tanımlanır.
Aşağıdaki tablo, düzenlemenin ekindeki üç fazlı sıvı yalıtımlı orta güç trafo satırlarından beşini karşılaştırıyor. Po boşta kaybı, Pk yük kaybını gösteriyor.
| Anma gücü (kVA) | Tier 1 Po (W) | Tier 2 Po (W) | Tier 1 Pk (W) | Tier 2 Pk (W) | Pk değişimi (%) |
|---|---|---|---|---|---|
| 250 | 300 | 270 | 3.250 | 2.350 | -27,7 |
| 400 | 430 | 387 | 4.600 | 3.250 | -29,3 |
| 630 | 600 | 540 | 6.500 | 4.600 | -29,2 |
| 1.000 | 770 | 693 | 10.500 | 7.600 | -27,6 |
| 1.600 | 1.200 | 1.080 | 14.000 | 12.000 | -14,3 |
Tablodan iki gözlem çıkıyor ve yazının geri kalanını bu iki gözlem belirliyor. Birincisi: boşta kayıp limiti bütün güç kademelerinde %10 düşürülmüş, yani Tier 2 değeri Tier 1 değerinin 0,90 katı. İkincisi: yük kaybındaki düşüş hem daha derin hem de düzensiz. 250-630 kVA bandında %28-29 mertebesindeyken 1.600 kVA’da %14,3’te kalıyor. Ayrıca 160 ile 630 kVA arasında Tier 2 yük kaybı limiti, Tier 1’in tam olarak bir alt güç kademesindeki limitine oturuyor: 400 kVA için Tier 2 limiti 3.250 W, yani Tier 1’in 250 kVA satırı.
Buradan çıkan pratik sonuç şu: Tier 2’yi zorlayan asıl kalem boşta kayıp değil, yük kaybı. Bir de limitin bir tavan olduğunu unutmamak gerekiyor. IEC 60076-1’in kayıp toleransları (toplam kayıpta +%10, bileşen kayıplarında +%15) beyan edilen değere göre tanımlıdır; düzenlemenin tavanı ise aşılamaz. Bu yüzden tasarım limitin tam üstüne değil, belirli bir payla altına kurulur ve o pay da geometriye eklenir.
Nüve kesiti neden yüzde 12 büyüdü?
Boşta kaybı %10 düşürmenin iki yolu vardır: daha az kayıplı sac kullanmak ya da daha çok sac kullanmak. İkisi de kazan ölçüsüne farklı biçimde dokunur.
Birinci yol malzeme tarafıdır. Yönlendirilmiş taneli sacın 1,7 T ve 50 Hz’deki özgül kaybı, katalog kalite kademeleri arasında yaklaşık %8-12 değişir. Tek bir kademe yukarı çıkmak, boşta kayıptaki %10’luk düşüşü nüve geometrisine hiç dokunmadan karşılayabilir. Bu noktada nüve sacı kaliteleri arasındaki fark doğrudan kazan ölçüsüne yansır: sacı yükseltmezseniz geometriyi büyütmek zorunda kalırsınız.
İkinci yol hesabı görünür kılıyor. Yönlendirilmiş taneli sacta özgül kayıp, 1,5-1,7 T bandında yaklaşık B üzeri 1,9 ile artar. Sarım sayısı ve gerilim sabitken akı, yani B çarpı nüve kesiti A sabittir; indüksiyonu düşürmek için kesiti büyütmek gerekir, çünkü A = akı bölü B. Nüve kütlesi kesitle orantılı olduğuna göre toplam boşta kayıp, B üzeri 1,9 çarpı A ile, yani sadeleşince B üzeri 0,9 ile gider.
Sayıyı koyalım. Kaybı 0,90 katına indirmek için B oranı 0,90 üzeri (1 bölü 0,9) = 0,889 olmalıdır. Yani indüksiyon %11 düşer, nüve kesiti 1 bölü 0,889 = 1,124 kat, yani %12,4 büyür. Kesit çapın karesiyle gittiği için bacak çapı yalnızca %6 artar, ama nüve kütlesi kesitle birlikte %12,4 artar; 100 kg’lık bir nüve 112 kg olur. Pratikte tasarımcı iki yolu karıştırır: bir miktar daha iyi sac, bir miktar daha büyük kesit. Hangi karışım seçilirse seçilsin, kazanın içine giren hacim büyür.
İletken kesiti 1,38 kat büyümek zorunda
Asıl zorlayan kalem yük kaybıdır. 1.000 kVA’da Tier 1 limiti 10.500 W, Tier 2 limiti 7.600 W; oran 0,724. Yani yük kaybı yaklaşık %28 aşağı inecek.
Yük kaybının fiziği tek satırdır: kayıp, özdirenç çarpı iletken boyu çarpı akımın karesi bölü iletken kesiti. Anma akımı sabittir, çünkü güç ve gerilim değişmiyor. Ortalama sarım boyunu önce sabit kabul edersek, kaybı 0,724 katına indirmek için iletken kesitinin 1 bölü 0,724 = 1,38 kat büyümesi gerekir. Aynı iletken boyunda bu, doğrudan %38 daha fazla iletken kütlesi demektir.
Ama ortalama sarım boyu sabit kalmaz. Nüve kesiti %12,4 büyüyüp bacak çapı %6 arttığı ve sargı da kalınlaştığı için sarım boyu uzar. Ortalama sarım boyundaki %6’lık bir artış, gereken kesiti 1,38 çarpı 1,06 = 1,46 kata, yani %46 mertebesine çıkarır. İletken kesitindeki bu artış pencereyi büyütür, pencere nüveyi büyütür, nüve kazanı büyütür. Zincirin hem en pahalı hem de kazan ölçüsüne en çok dokunan halkası burasıdır.
Aynı hesap bakır ve alüminyum sargı arasındaki seçimi de sertleştirir. 20 °C’de bakırın özdirenci yaklaşık 0,0172, alüminyumunki 0,0282 ohm milimetrekare bölü metredir; oran 1,64. Aynı yük kaybını tutturmak için alüminyum iletkenin kesiti bakırınkinin 1,64 katı olmak zorundadır. Tier 2 kesiti zaten %38-46 büyütmüşken bu çarpan, pencere yüksekliğini ve genişliğini birlikte zorlar.
Aktif kısım büyüyünce kazan nereden büyür?
Nüve kesiti %12, iletken kesiti %38-46 büyüdüğünde aktif kısım her yönde büyür, ama üç yönde eşit büyümez. Pencere yüksekliği sargı boyuyla, faz aralığı bacak çapı ve sargı kalınlığıyla, derinlik ise nüve paket kalınlığıyla belirlenir. Kazan bu üç ölçünün etrafına yalıtım mesafeleri ve montaj payları eklenerek kurulur. Bu yüzden “kazan %12 büyüdü” gibi tek bir sayı yanıltıcıdır; büyüme yön yön farklıdır.
İmalat için asıl önemli olan, doğrusal büyümenin yüzeye ve hacme nasıl yansıdığıdır. Aktif kısmın doğrusal ölçüleri k katına çıkarsa kazanın sac yüzeyi k’nin karesi, iç hacmi ve dolayısıyla yağ miktarı k’nin küpü kadar büyür. Aşağıdaki tablo örnek k değerleri için bu çarpanları veriyor; başlangıç yüzeyi olarak örnek amaçlı 6 m² alınmıştır.
| Doğrusal büyüme k | Sac yüzeyi artışı (%) | İç hacim artışı (%) | 6 m²’nin karşılığı (m²) |
|---|---|---|---|
| 1,04 | 8,2 | 12,5 | 6,49 |
| 1,06 | 12,4 | 19,1 | 6,74 |
| 1,08 | 16,6 | 26,0 | 7,00 |
Yüzeyi sac ağırlığına çevirmek için tek çarpan yeter: çeliğin yoğunluğu 7,85 kg/dm³ olduğuna göre 1 m² alanda 1 mm kalınlıktaki sac 7,85 kg gelir. 5 mm gövde sacıyla 6 m²’lik bir kazanın kabuğu 6 çarpı 5 çarpı 7,85 = 235,5 kg eder. Yüzey %12,4 artıp 6,74 m²’ye çıktığında aynı hesap 264,5 kg verir; fark tek kazanda 29 kg. Ayda 100 kazanlık örnek bir seri için bu, 2,9 ton ek sac demektir.
Bu yüzden kazan ölçülerinin belirlenmesi artık aktif kısım çizimi bittikten sonra gelen bir adım değil, onunla birlikte yürüyen bir adımdır.
Yağ miktarı, ağırlık ve nakliye gabarisi
İç hacim k’nin küpüyle büyüyünce yağ miktarı da onunla büyür. Doğrusal %6’lık bir büyüme, iç hacimde %19,1 artış demektir. 800 litrelik bir kazan örneğinde bu 153 litre ek yağ eder. IEC 60296, mineral yalıtım yağı için 20 °C’de azami 0,895 kg/dm³ yoğunluk sınırı koyar; piyasadaki tipik yağlar 0,86-0,88 kg/dm³ bandındadır. 0,88 ile çarpıldığında 153 litre yaklaşık 135 kg ek ağırlığa karşılık gelir.
Toplam ağırlık dört kalemden birden artar: nüve, iletken, yağ ve kazan sacı. Kalemlerin artış oranları farklı olduğu için toplam ağırlıktaki artış projeye göre değişir, ama zincirin hiçbir halkası aşağı yönlü değildir. Kaldırma kulakları ve dip takviye sacı bu yüzden yeniden hesaplanır; aynı emniyet katsayısını yeni ağırlıkta ancak yeni kesit tutar.
Nakliye tarafında sınırı mevzuat çizer. Karayolları Trafik Yönetmeliği, özel izin gerektirmeyen taşımalarda azami araç genişliğini 2,55 m, azami yüksekliği 4,00 m olarak verir. Dalga duvar kanat derinliği kazanın iki yanına da eklendiği için genişlik, büyüyen kazanlarda ilk sıkışan ölçüdür. Üçüncü ve en sık gözden kaçan sonuç ise sahada çıkar: aynı güçteki trafo, mevcut beton köşkün ya da hücrenin iç ölçüsüne artık sığmayabilir. Yenileme projelerinde Tier 2 geçişine gelen itirazların önemli bir kısmı bu başlıktan doğar. Gabari kontrolü bu nedenle teklif aşamasına çekilmelidir; kazan imal edildikten sonra yapılabilecek bir şey kalmaz.
Kayıp düştü, soğutma yine yeniden boyutlandı
Sezgiye aykırı olan nokta burada. Tier 2 kazanı büyüttü, ama atılacak ısıyı büyütmedi; küçülttü. 1.000 kVA’da Tier 1 sınırında toplam kayıp 770 + 10.500 = 11.270 W’tır; Tier 2 sınırında 693 + 7.600 = 8.293 W. Düşüş %26,4.
Aynı anda kazan yüzeyi yaklaşık %12,4 büyüdüğü için birim yüzeye düşen ısı akısı 0,736 bölü 1,124 = 0,655 katına iner, yani yaklaşık üçte bir azalır. IEC 60076-2’nin sınırları ise değişmedi: sıvı yalıtımlı, doğal yağ dolaşımlı trafoda üst yağ sıcaklık artışı 60 K, ortalama sargı sıcaklık artışı 65 K, sıcak nokta artışı 78 K. Termal açıdan Tier 2 tasarımı rahatlar.
Rahatlayan tasarım hattı rahatlatmaz. Panel yüksekliği kazan yüksekliğine bağlı olduğu için panel boyu uzar; buna karşılık gereken toplam geliştirilmiş yüzey azalır. Sonuç, daha yüksek ama daha az sayıda ya da daha sığ kanatlı paneldir. Panel adedinin değişmesi kaynak dikiş sayısını da değiştirir; kazan başına düşen panel-gövde kaynak metresi bu yüzden yeniden çıkarılmalıdır. Kayıp dengesi de değişti: boşta kayıp bölü yük kaybı oranı 770/10.500 = 0,073’ten 693/7.600 = 0,091’e çıktı. Azami verimin görüldüğü yük katsayısı bu oranın kareköküdür ve %27’den %30’a kayar. Dolayısıyla soğutma yüzeyi hesabı Tier 2 ile baştan yapılır, eski panel tablosundan seçilerek yapılmaz.
Dalga duvar panelinde yükseklik ve kalınlık
Dalga duvar hattında panel yüksekliği serbest bir tasarım değişkeni değildir; besleme rulosunun genişliğine eşittir. Kazan yüksekliği %12 arttığında 1.000 mm’lik panel 1.120 mm’ye çıkar. Stokta 1.120 mm rulo yoksa 1.250 mm rulo dilinir ve (1.250 – 1.120) bölü 1.250 = %10,4 hurda çıkar. Tier 2 geçişi bu yüzden çoğu imalatçıda önce satın alma masasında, bir rulo genişliği listesi revizyonu olarak göründü.
İkinci değişken sac kalınlığıdır. Dalga duvar panelleri 1,2 ve 1,5 mm sacdan üretilir. Panel yükseldikçe iki şey birden olur: aynı test basıncında panele gelen toplam kuvvet yüzeyle orantılı artar ve panelin eğilme sehimi çok daha hızlı büyür. Kuvvet tarafı basittir: 0,5 bar 50.000 N/m² demektir, yani 1 m² panel yüzeyine yaklaşık 5,1 tonluk bir kuvvet biner.
Sehim tarafı daha serttir. Düzgün yayılı basınç altında birim genişlikteki bir şeridin sehimi, yükseklik H’nin dördüncü kuvvetiyle artar ve kalınlık t’nin küpüyle azalır. Yükseklik %12 artarsa 1,12 üzeri 4 = 1,57 olur, yani sehim %57 büyür. Aynı sehimi tutabilmek için kalınlığın 1,57’nin küp kökü kadar, yani %16 artması gerekir: 1,2 çarpı 1,16 = 1,40 mm. Stokta 1,40 mm yoktur, bir üst kademe 1,5 mm’dir. Panel yüksekliğindeki mütevazı bir artışın sac kalınlığını bir kademe yukarı itmesinin sebebi budur.
Bu düz levha yaklaşımı gerçek panelin tamamını anlatmaz; rijitliğin bir kısmını kanat derinliği ve dalga adımı taşır, panel içindeki yağ da yükü paylaşır. Ama mertebe doğru yönü gösterir ve hangi projede kalınlık kademesinin değişeceğini teklif aşamasında görmeye yeter.
Kalıp, fikstür ve stok kalemleri
Bir kazan ölçüsü değiştiğinde değişen tek şey çizim değildir. Tekno Trafo’nun 2.450 m² kapalı üretim alanı içinde bu değişiklik sırayla belirli istasyonlara iner ve her birinde somut bir iş açar.
| Değişen ölçü | Birim | Etkilenen istasyon | Yapılması gereken |
|---|---|---|---|
| Panel yüksekliği | mm | Dalga duvar hattı | Rulo genişliği stok kalemi, kesme programı |
| Kazan yüksekliği ve genişliği | mm | CNC lazer, silindir büküm | Nesting ve büküm programı revizyonu |
| Kazan ağırlığı | kg | Kaynak pozisyoneri | Kapasite kontrolü, bağlama fikstürü |
| Kaynak dikiş boyu | m | Robot kaynak | Torç yolu, tel ve gaz sarfiyatı |
| Boyalı yüzey | m² | Boya kabini | Sarfiyat, askı gabarisi, kuruma süresi |
Kaynak tarafında dikkat edilecek nokta, dikiş boyunun kazanla birlikte yaklaşık doğrusal büyüme oranında artmasıdır. Kaynak metali hacmi dikiş boyuyla doğrudan orantılı olduğundan tel ve gaz sarfiyatı da aynı oranda artar; 12 kaynak istasyonunun çevrim süresi buna göre yeniden dengelenir. Kaynak kalite güvencesi EN ISO 3834-2, kusur kabul sınıfı EN ISO 5817 ve çelik yapı imalatı EN 1090 çerçevesinde yürütülüyorsa yeni geometri için mevcut kaynak prosedürlerinin geçerlilik aralığı da kontrol edilmelidir; 1,2 mm’den 1,5 mm’ye geçen bir panel bu kontrolü tetikler.
Fikstür tarafında en sinsi kalem robot kaynak programlarıdır. Kazan yüksekliği değiştiğinde torç yolu, yaklaşma açıları ve pozisyoner dengesi yeniden ayarlanır; bu iş çizimden değil, hat üzerinde deneme parçasıyla çıkar. Bu yüzden geçiş yapan hatlarda ilk seride ıskarta oranı geçici olarak yükselir.
Malzeme tarafında sac kalınlıkları serbest değildir; TEDAŞ şartnamesi asgari değerleri bağlar ve gelen her partinin EN 10204 3.1 sertifikasıyla izlenebilir olması beklenir. Stok listesine yeni bir kalınlık ya da yeni bir rulo genişliği eklemek tek seferlik bir satın alma kararı değildir: parti takibi, sertifika arşivi, kesme artığı yönetimi ve raf alanı aynı anda değişir.
Boyalı yüzey de aynı oranda büyüdü
Kazan yüzeyi büyüdüğünde boya sarfiyatı da aynı çarpanla büyür. Tekno Trafo’da yüzey hazırlığı Sa 2 1/2 (ISO 8501-1) seviyesinde yapılır ve boya sistemi ISO 12944’ün C4/C5 korozyon kategorilerine göre, 120 mikron mertebesinde toplam kuru film kalınlığı verecek biçimde kurulur. Bu iki değer sabit kaldığı sürece, artan tek şey metrekaredir.
Teorik sarfiyat tek formülle çıkar: yayılma (m²/L) = 10 çarpı hacimce katı oranı (%) bölü kuru film kalınlığı (mikron). Hacimce %60 katı içeren örnek bir sistemde 120 mikron için 10 çarpı 60 bölü 120 = 5 m²/L, yani 0,2 L/m². Kazan yüzeyi 6 m²’den 6,74 m²’ye çıktığında teorik sarfiyat 1,20 L’den 1,35 L’ye gider. Gerçek sarfiyat, püskürtme kayıp faktörü ve geometri karmaşıklığı nedeniyle bunun üzerine çıkar; oran uygulama yöntemine ve panel geometrisine göre değişir.
İkinci etki kabin gabarisi ve askı kapasitesidir. Yükselen kazan, kumlama ve boya kabininde askı yüksekliğini, konveyör altı boşluğunu ve kuruma süresini birlikte zorlar; dar bir kabinde bu, kazan başına çevrim süresini uzatır. Üçüncüsü doğrulama tarafıdır: korozyon kategorisi C5’e çıkan projelerde ISO 9227 tuz püskürtme testi istenir ve kaplama kalınlığı ölçüm noktalarının sayısı yüzeyle birlikte artar. Yüzey %12,4 büyüdüyse aynı ölçüm yoğunluğunu korumak için ölçüm nokta sayısını da aynı oranda artırmak gerekir.
Amorf nüve bu zincire nasıl giriyor?
Boşta kaybı düşürmenin üçüncü yolu, malzemeyi tamamen değiştirmektir. Amorf şerit, yönlendirilmiş taneli saca göre belirgin biçimde daha düşük özgül kayıp verir. Ama bedeli geometridedir ve bu bedel doğrudan kazana yansır.
İki çarpan var. Birincisi doyma indüksiyonu: amorf alaşımın doyma değeri 1,5-1,6 T mertebesindedir, bu yüzden çalışma indüksiyonu tipik olarak 1,3-1,4 T seçilir; yönlendirilmiş taneli sacta ise 1,6-1,7 T kullanılabilir. Aynı akıyı taşımak için net kesit 1,7 bölü 1,35 = 1,26 kat büyür. İkincisi dolgu faktörü: 0,025 mm mertebesindeki şeritten oluşan paketin dolgu faktörü 0,86 civarındayken, 0,27-0,30 mm sacda 0,96 mertebesindedir; oran 1,12. İkisi çarpılınca brüt nüve kesiti 1,26 çarpı 1,12 = 1,41 kat, yani %41 mertebesinde büyür.
Kazan tarafındaki sonuç açıktır: nüve penceresi ve paket derinliği büyür, dikdörtgen sarılmış nüve formu kazanın taban ölçüsünü değiştirir, gürültü seviyesi ve montaj hassasiyeti farklı yönetilir. Amorf, Tier 2 için bir zorunluluk değil bir seçenektir; seçildiğinde kazan imalatçısına gelen iş bu yazıdaki zincirin aynısıdır, sadece çarpanlar daha büyüktür. Konu kendi başına ayrı bir yazıyı hak ediyor; burada zincirdeki yerini işaretlemekle yetiniyoruz.
Sıkça sorulan sorular
Tier 2 kayıp sınıfı ne zaman yürürlüğe girdi?
Avrupa Birliği’nin (EU) No 548/2014 sayılı çevreye duyarlı tasarım düzenlemesi iki kademe tanımladı. Tier 1 sınırları 1 Temmuz 2015’te, Tier 2 sınırları 1 Temmuz 2021’de yürürlüğe girdi; düzenleme 2019/1783 ile revize edildi. 3.150 kVA’ya kadar sıvı yalıtımlı orta güç trafolarında limit watt cinsinden verilir. Bu gücün üstünde ise tek tek kayıp değerleri yerine Tepe Verimlilik İndeksi (PEI) üzerinden bir alt sınır tanımlanır.
Tier 2 boşta kayıp limiti Tier 1'e göre ne kadar düşük?
Sıvı yalıtımlı orta güç trafo tablosunda boşta kayıp limiti her güç kademesinde %10 düşürüldü; Tier 2 değeri Tier 1 değerinin 0,90 katıdır. Örneğin 630 kVA’da 600 W’tan 540 W’a, 1.000 kVA’da 770 W’tan 693 W’a iner. Yük kaybındaki düşüş ise hem daha derin hem de düzensizdir: 250-630 kVA bandında %28-29 mertebesindeyken 1.600 kVA’da %14,3’te kalır.
Tier 2 trafo kazanını gerçekten büyütüyor mu?
Evet. Limiti tutturmak için nüve kesiti ve iletken kesiti büyür, aktif kısım büyüyünce kazan da büyür. Aktif kısmın doğrusal ölçüleri k katına çıkarsa kazan sac yüzeyi k’nin karesi, iç hacmi k’nin küpü kadar büyür. Doğrusal %6’lık bir büyüme yüzeyde %12,4, hacimde %19,1 artış demektir. Kesin oran tasarım tercihine, seçilen nüve sacı kalitesine ve iletken malzemesine göre değişir.
Tier 2 ile soğutma yüzeyi büyümek zorunda mı?
Hayır, atılacak toplam ısı aslında azalır. 1.000 kVA’da Tier 1 sınırında toplam kayıp 11.270 W iken Tier 2 sınırında 8.293 W’tır; düşüş %26,4. Kazan yüzeyi büyürken kayıp düştüğü için birim yüzeye düşen ısı akısı da azalır. Değişen şey panel geometrisidir: kazan yükseldiği için panel boyu uzar, gereken toplam geliştirilmiş yüzey ise azalır. IEC 60076-2’nin 60 K üst yağ ve 65 K ortalama sargı sınırları aynı kalır.
Dalga duvar sac kalınlığı neden 1,2 mm'den 1,5 mm'ye çıkıyor?
Panel yükseldikçe aynı test basıncında panele gelen kuvvet ve panelin eğilme sehimi birlikte artar. Düzgün yayılı basınç altında sehim, yükseklik H’nin dördüncü kuvvetiyle artar ve kalınlık t’nin küpüyle azalır. Yükseklik %12 arttığında sehim yaklaşık %57 büyür; aynı sehimi tutmak için kalınlığın %16 artması, yani 1,2 mm’nin 1,40 mm’ye çıkması gerekir. Stokta bir üst kademe 1,5 mm olduğu için seçim oraya kayar.
Amorf nüve Tier 2 için zorunlu mu?
Hayır. Tier 2 boşta kayıp limiti Tier 1’e göre yalnızca %10 daha düşüktür ve bu fark çoğu projede bir kademe daha iyi yönlendirilmiş taneli sacla ya da bir miktar daha büyük nüve kesitiyle karşılanabilir. Amorf şerit daha düşük özgül kayıp verir, ancak doyma indüksiyonu düşük ve dolgu faktörü zayıf olduğundan brüt nüve kesiti %40 mertebesinde büyür. Bu da kazan ölçüsünü ve gürültü tasarımını doğrudan etkiler.