
- Yazan
- Temmuz 22, 2025
- 0 Yorum
Trafo Kazanı Kapak Cıvatası Kaç Nm’ye Sıkılır?
Bu soru sahada günde onlarca kez soruluyor ve neredeyse her seferinde yanlış yerden cevaplanıyor. Montaj sorumlusu cıvatanın kafasındaki 8.8 damgasını okuyor, bir tork tablosuna bakıyor, M16 için 210 Nm görüyor ve kapağı o değere sıkıyor. Contanın kanaldan dışarı aktığını, kapağın metal-metale oturduğunu ve ilk ısınma çevriminden sonra flanş hattında yağ tıslamaya başladığını ise haftalar sonra fark ediyor.
Sorun şu: mukavemet sınıfı tabloları cıvatanın kendini koparmadan ne kadar kuvvet taşıyabileceğini anlatır. Contanın ne kadar kuvvete ihtiyaç duyduğunu anlatmaz. Bu iki sayı bir trafo kazanı kapağında birbirinden yaklaşık beş kat farklı çıkabiliyor. Doğru yön, cıvatadan contaya değil, contadan cıvataya doğrudur: conta malzemesi ve kalınlığı hedef ezilme yüzdesini verir, flanş kanalı derinliği sıkma mesafesini belirler, gereken toplam kuvvet cıvata sayısına bölünür ve ancak en sonda torka geçilir.
Aşağıda bu zinciri adım adım, birimleriyle ve tekrar edilebilir bir örnek hesapla kuruyoruz. Çapraz sıkma sırasını numaralandırıyor, kaç kademede sıkıldığını yazıyor, sıcak çevrimden sonra neden re-torque gerektiğini açıklıyoruz. Sonda da imalatçı gözüyle asıl gerçeği koyuyoruz: kapak hattından sızan yağın önemli bir kısmının suçlusu conta değil, flanşın düzlemselliğidir.
Tork Cıvatadan Değil Contadan Okunur
Montaj ekibinden gelen soru hep aynı biçimde geliyor: “M16 kapak cıvatasını kaç Nm’ye sıkalım?” Beklenen cevap bir tablo satırı. Oysa o tablolar cıvatanın taşıma kapasitesini anlatır, contanın ne kadar ezilmesi gerektiğini değil.
Farkı sayıyla gösterelim. M16, mukavemet sınıfı 8.8 bir cıvatanın gerilme kesiti ISO 898-1’e göre 157 mm², akma dayanımı 640 N/mm²’dir. Akma kuvveti 157 × 640 = 100.480 N, yani yaklaşık 100 kN. Cıvata bağlantılarında ön yük genellikle akmanın %65’i alınır: 0,65 × 100.480 = 65.312 N. Bunu torka çevirdiğimizde (formülü aşağıda kuruyoruz) 0,20 × 16 mm × 65.312 N / 1.000 = 209 Nm çıkar. Kataloglarda M16 8.8 için gördüğünüz “210 Nm” tam olarak budur ve tamamen doğrudur — ama başka bir sorunun cevabıdır.
Aynı kapağı conta tarafından hesapladığımızda, bu yazıdaki örnekte cıvata başına 43 Nm çıkıyor. Arada 4,9 katlık bir fark var. 209 Nm ile sıkılan mantar-nitril conta hedeflenen oranda ezilmez; kanalın dışına doğru akar, kalıcı deformasyona uğrar ve kapak fiilen metal-metale oturur. Sızdırmazlık o anda değil, ilk ısınma çevriminden sonra bozulur.
Bir not: bu soruyu aratınca ilk sonuçlarda içten yanmalı motor silindir kapağı tork tablolarının çıkması normal, ama o değerler metal contalı ve tamamen farklı bir bağlantı problemine aittir.
Conta Ezilme Oranı Zincirin Başlangıcıdır
Hesabın ilk halkası conta. Trafo kazanı kapaklarında en yaygın malzeme mantar-nitril (kork-NBR) levha contadır. Yalıtım yağıyla sürekli temas ettiği için nitril bağlayıcının IEC 60296 kapsamındaki mineral yağa uyumlu olması, şişme ve sertlik değişimi değerlerinin veri sayfasında bulunması gerekir. Conta üreticisinden isteyeceğiniz iki veri var: ASTM F36’ya göre sıkışabilirlik ve geri kazanım yüzdeleri, bir de basınç-ezilme eğrisi. Tork hesabı bu ikisiyle başlar, cıvata kataloğuyla değil.
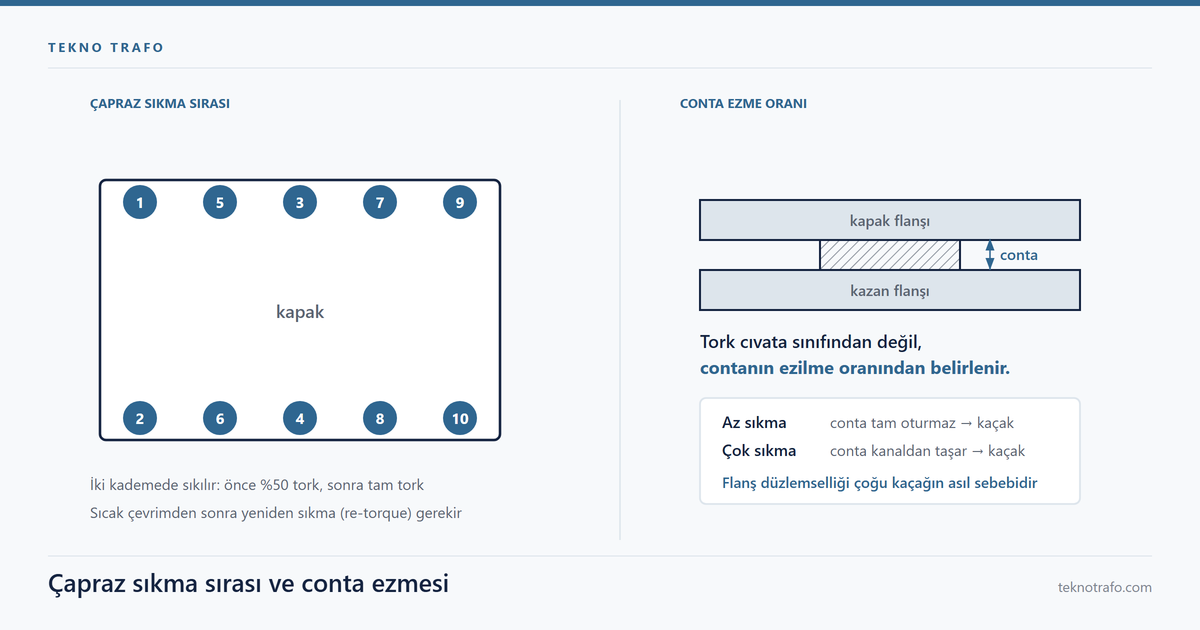
Hedef ezilme oranı. Mantar-nitril levha contalarda üretici veri sayfalarında tipik olarak verilen çalışma aralığı %25-40 ezilmedir. Alt sınırın altında kalırsanız conta yüzey pürüzlerini dolduracak kadar akmaz; flanş taşlama izleri boyunca kılcal yol açık kalır. Üst sınırı aşarsanız conta hacimsel olarak sıkışamaz hale gelir, yanal akar ve kalıcı ezilme (compression set) alır. İki durumda da sonuç aynı: kaçak.
Hedef değeri aralığın ortasında, %30 civarında seçmek pratikte en güvenli tercihtir; çünkü imalat toleransları hem yukarı hem aşağı sapma yaratır ve ortada durursanız her iki yönde payınız kalır.
O-ring kullanıyorsanız sayılar değişir. NBR O-ring ile yapılan statik yüzey sızdırmazlığında tipik ezme (squeeze) aralığı %15-30’dur ve kanal hacminin O-ring hacminden büyük olması şarttır. Mantık aynıdır, rakamlar farklıdır — levha conta için verilen yüzdeleri O-ring’e taşımayın.
Kanal Derinliği Sıkma Mesafesini Belirler
İkinci halka geometridir ve tamamen aritmetiktir. Conta kalınlığı t, hedef ezilme oranı e ise, sıkışmış conta kalınlığı ve dolayısıyla flanş kanalı derinliği şudur:
- Kanal derinliği h = t × (1 − e)
- Sıkma mesafesi s = t − h = t × e
6,0 mm kalınlığında bir mantar-nitril conta ve %30 hedef ezilme için: h = 6,0 × 0,70 = 4,2 mm, s = 6,0 − 4,2 = 1,8 mm. Yani kapak, contayı 1,8 mm ezip kanal omzuna oturana kadar iner. Bu 1,8 mm, yazının geri kalanındaki her hata payının içinden çıkacağı bütçedir.
Kanallı ve düz flanş farkı. Kanallı (durdurmalı) tasarımda ezilme oranını geometri sabitler; cıvatanın işi kapağı omuza indirip orada tutmaktır ve aşırı sıkma riski görece düşüktür. Düz flanşta ise ezilme tamamen cıvata kuvvetine bağlıdır — aynı contayla aynı torku uygulasanız bile sonuç flanş rijitliğine göre değişir. Kapak tasarımında kanallı çözümü tercih etmemizin sebebi budur.
Kanal genişliği de contadan biraz büyük olmalıdır, çünkü ezilen conta hacmini bir yere koymak zorundadır. Kanal kesiti contanın sıkışmış hacmini alamıyorsa conta hidrostatik olarak kilitlenir ve uyguladığınız tork ezilmeye değil kanalı zorlamaya gider. Aynı kural kapak dışındaki kazan bağlantı noktaları için de aynen geçerlidir.
Sıkma Kuvvetinden Torka Nasıl Geçilir?
Kuvveti bulduktan sonra torka geçiş tek bir bağıntıyla yapılır:
T = K × d × F
- T: sıkma torku (Nm)
- K: sürtünme katsayısı (boyutsuz)
- d: cıvata anma çapı (m; mm kullanırsanız sonucu 1.000’e bölün)
- F: cıvatada hedeflenen ön yük (N)
K’yı hafife almayın. Literatürde yağsız, işlenmiş çelik cıvata-somun için yaygın kullanılan değer K = 0,20’dir; diş ve kafa altı yağlanmış bağlantıda 0,15 mertebesine iner. Fark şudur: 43 Nm torku K = 0,20 varsayarak uygularsınız ama cıvata montaj yağıyla ıslanmışsa gerçek kuvvet F = 43.000 / (0,15 × 16) = 17.917 N olur; hedeflediğiniz 13.440 N’un %33 üzerinde. Aynı torkla contayı %33 fazla ezmiş olursunuz. Bu yüzden montaj talimatında yalnızca Nm değil, cıvatanın kuru mu yağlı mı sıkılacağı da yazmak zorundadır. Ayrıntılı sürtünme tabanlı hesap için VDI 2230 iyi bir başvuru kaynağıdır.
Bir gerçeği de bilmekte fayda var: uyguladığınız torkun kabaca yarısı kafa altı sürtünmesinde, %40 kadarı diş sürtünmesinde harcanır; cıvatayı gerçekten geren pay %10-15 mertebesindedir. Tork kontrolünün ön yük saçılımı da bu nedenle literatürde ±%20-30 olarak verilir. Kalibreli tork anahtarı kullanmak bu saçılımı yok etmez, sadece kontrol altında tutar.
Örnek Hesap: 43 Nm Nereden Çıkıyor?
Aşağıdaki tablo örnek bir hesaptır, kesin şartname değeri değildir. Kendi kapağınızın ölçüleriyle ve kendi conta üreticinizin eğrisiyle aynı satırları tekrar edin. Varsayım olarak işaretlenen iki satırı (conta oturma gerilmesi ve test basıncı) mutlaka kendi verinizle değiştirin.
| Adım | Büyüklük | Örnek değer | Birim | Nereden gelir |
|---|---|---|---|---|
| 1 | Conta kalınlığı | 6,0 | mm | Conta seçimi |
| 2 | Hedef ezilme oranı | 30 | % | Üretici veri sayfası |
| 3 | Kanal derinliği | 4,2 | mm | 6,0 × (1 − 0,30) |
| 4 | Sıkma mesafesi | 1,8 | mm | 6,0 − 4,2 |
| 5 | Kapak ölçüsü | 1.200 × 800 | mm | Tasarım |
| 6 | Conta orta hat çevresi | 4.000 | mm | 2 × (1.200 + 800) |
| 7 | Conta genişliği | 20 | mm | Tasarım |
| 8 | Conta temas alanı | 80.000 | mm² | 4.000 × 20 |
| 9 | Oturma gerilmesi (VARSAYIM) | 3,0 | N/mm² | Basınç-ezilme eğrisi |
| 10 | Conta oturma kuvveti | 240.000 | N | 3,0 × 80.000 |
| 11 | Test basıncı (VARSAYIM) | 0,3 | bar | Proje şartnamesi |
| 12 | İç basınç kuvveti | 28.800 | N | 0,03 N/mm² × 960.000 mm² |
| 13 | Toplam gereken kuvvet | 268.800 | N | 240.000 + 28.800 |
| 14 | Cıvata sayısı (200 mm bölüntü) | 20 | adet | 4.000 / 200 |
| 15 | Cıvata başına kuvvet | 13.440 | N | 268.800 / 20 |
| 16 | Sürtünme katsayısı K (kuru) | 0,20 | – | Montaj koşulu |
| 17 | Sıkma torku | 43,0 | Nm | 0,20 × 16 × 13.440 / 1.000 |
Cıvata sayısını yarıya indirseydiniz kuvvet 26.880 N’a, tork 86 Nm’ye çıkardı — ama bölüntü 400 mm olacağı için flanş iki cıvata arasında kalkar ve conta o bölgelerde hedef oranda ezilmezdi. Tork yükseltmek cıvata sayısı azaltmanın telafisi değildir.
Çapraz Sıkma Sırası ve Kademeler
Doğru torku bulmak işin yarısı; onu doğru sırayla uygulamak diğer yarısı. Tek turda ve saat yönünde sıkılan bir kapakta conta bir uçtan diğerine doğru sürüklenir, kapak eğrilir ve son cıvataya geldiğinizde ilk cıvatanın torku çoktan düşmüştür.
Sıra. Cıvataları saat yönünde 1’den 20’ye numaralandırın. Her adımda karşı cıvataya (n + 10) geçin, sonra çeyrek noktalara yayılın. 20 cıvatalı bir kapak için uygulanabilir bir sıra: 1 – 11 – 6 – 16 – 3 – 13 – 8 – 18 – 5 – 15 – 10 – 20 – 2 – 12 – 7 – 17 – 4 – 14 – 9 – 19. Genel kural sabittir: sıradaki cıvata daima bir öncekinin çapraz karşısı olsun. Bu yaklaşımın standartlaşmış hali ASME PCC-1’de “legacy cross pattern” olarak tarif edilir.
Kademeler. Hedef torka tek seferde çıkılmaz. 43,0 Nm hedefi için:
| Kademe | Hedefin yüzdesi | Uygulanacak tork (Nm) | İzlenecek yol |
|---|---|---|---|
| 1 | %30 | 13 | Çapraz sıra, 20 cıvatanın tamamı |
| 2 | %60 | 26 | Çapraz sıra, 20 cıvatanın tamamı |
| 3 | %100 | 43 | Çapraz sıra, 20 cıvatanın tamamı |
| 4 | %100 kontrol | 43 | Saat yönünde tam tur, anahtar dönmeyene kadar |
Dördüncü tur çoğu zaman atlanır ama en çok iş gören turdur: ilk üç kademede sıkılan cıvatalar komşularının etkisiyle gevşer ve o gevşemeyi ancak tam tur kontrolü yakalar. Anahtar hiçbir cıvatada dönmeyene kadar turu tekrarlayın.
Aşırı Sıkmak Neden Kaçak Yapar?
“Biraz daha sıkalım, garanti olsun” cümlesi kapak contalarında en pahalı cümledir. Az sıkmak kadar çok sıkmak da kaçak yapar ve ikincisini teşhis etmek çok daha zordur.
Örnek kapağımızda ne olduğuna bakalım. Katalogdan okunan 209 Nm uygulanırsa cıvata başına kuvvet F = 209.000 / (0,20 × 16) = 65.312 N olur. Yirmi cıvatada toplam 1.306.250 N eder ve bu kuvvet 80.000 mm² conta alanına yayıldığında yüzey gerilmesi 1.306.250 / 80.000 = 16,3 N/mm² çıkar. İhtiyacımız olan 3,0 N/mm² idi; yani contayı gerekenin 5,4 katı basınçla eziyoruz.
Mantar-nitril bu gerilmede elastik davranmaz. Sıralı olarak şunlar olur: conta kanal ağzından dışarı akar (ekstrüzyon), kesit alanı azalır, kalan malzeme kalıcı ezilme alır ve elastik geri kazanım kabiliyetini kaybeder. Kapak omuza indikten sonra fazla kuvvet artık contaya değil flanşa gider; cıvata deliklerinin çevresinde flanş yerel olarak çukurlaşır, iki cıvata arasında ise dalgalanır. Bu dalgalanma bir sonraki bölümdeki 0,30 mm’lik bütçeyi tek başına tüketebilir.
Sonuç montaj günü görünmez. Trafo yüklenir, yağ ısınır, conta yumuşar, geri kazanım kabiliyeti olmadığı için ezilen bölge açılan boşluğu dolduramaz ve flanş hattı tıslamaya başlar. Bu yüzden montaj talimatında üst tork sınırı da yazılı olmalıdır.
Isınma Sonrası Re-torque Neden Zorunlu?
Elastomer esaslı contaların hepsi sıcaklık altında gerilme gevşemesi (stress relaxation) ve kalıcı ezilme gösterir. Trafo bunu bol bol yaşatır: IEC 60076-2, yağa daldırılmış transformatörler için üst yağ sıcaklık artışını 60 K ile sınırlar. 20 °C ortamda çalışan bir birimde kapak flanşı 80 °C mertebesine kadar çıkar, gece yükü düşünce geri iner. Her çevrimde conta biraz daha kalıcı ezilme alır.
Burada sık yapılan bir yanlış yorum var: “cıvata ısınıp uzuyor, o yüzden gevşiyor.” Kapakta cıvata da flanş da çeliktir; genleşme katsayıları aynı mertebede olduğu için diferansiyel uzama küçüktür. Ön yükü asıl yiyen, contanın kendi gevşemesidir.
Pratik kural şudur:
- İlk yağ doldurma ve ilk tam ısınma çevriminden sonra re-torque yapın.
- Kapağı soğuduktan sonra sıkın; sıcak contanın yumuşamış hali okumayı yanıltır.
- Aynı çapraz sırayı ve aynı hedef değeri (örneğimizde 43 Nm) uygulayın. Re-torque’ta torku yükseltmek yaygın ama yanlış bir alışkanlıktır; hedef ilk günkü ön yükü geri kazanmaktır, üzerine çıkmak değil.
- Ardından kaçak testi tekrarlanır ve flanş hattı gözle taranır.
Periyodik kontrollerde de aynı mantık işler; kazan bakımında conta kontrolü yapan ekiplerin elinde kapağın orijinal tork değeri ve sıkma sırası yazılı olarak bulunmalıdır. Bu bilgi olmadan yapılan her müdahale kumar olur.
Sızdıran Çoğu Zaman Flanş Düzlemselliğidir
Şimdi imalatçı olarak en çok gördüğümüz gerçeğe gelelim: kapak hattından sızan yağın büyük kısmında conta suçsuzdur, suçlu flanşın düzlemselliğidir.
Bütçeyi hesaplayalım. Örneğimizde sıkma mesafesi 1,8 mm (%30 ezilme). Kabul edilebilir alt sınır %25, yani 1,5 mm. Aradaki fark 0,30 mm; flanş düzlemsellik sapması, boya kalınlığı farkı, kapak burkulması ve kanal derinliği toleransının toplamı bu 0,30 mm’yi aşamaz. Aştığı noktada ezilme %25’in altına düşer ve o bölge sızdırır.
| Bütçe kalemi | Örnek pay | Birim | Kontrol yöntemi |
|---|---|---|---|
| Toplam sıkma mesafesi | 1,80 | mm | Tasarım |
| Kabul edilebilir sapma bütçesi | 0,30 | mm | %30 − %25 fark |
| Boya kuru film kalınlığı (tek yüzey) | 0,12 | mm | Kuru film ölçer |
| İki yüzeyde boya payı | 0,24 | mm | Bütçenin %80’i |
| Kaynak çekmesi + işleme payı | kalan 0,06 | mm | Çelik cetvel + sentil |
Tablodaki en çarpıcı satır boyadır. ISO 12944 C4/C5 kategorisine göre uyguladığımız 120 mikron mertebesindeki toplam kuru film, iki yüzeyde 0,24 mm eder ve 0,30 mm’lik bütçenin neredeyse tamamını yer. Bu yüzden conta oturma kanalı boya sistemine girmeden maskelenir; ISO 8501-1’e göre Sa 2 1/2 yüzey hazırlığı yapılır ama film kalınlığı kanalda ayrıca kontrol edilir.
Kaynak çekmesi ikinci büyük kalemdir. Kapak flanşının kazana kaynağında sıralama ve ısı girdisi kontrol edilmezse flanş dalgalanır. Ankara’daki trafo kazanı imalatı hattımızda kaynak kalite gereklerini EN ISO 3834-2, kusur sınıflandırmasını EN ISO 5817, imalat çerçevesini EN 1090 üzerinden yürütmemizin ve flanş sacını EN 10204 3.1 sertifikalı almamızın sebebi bu bütçedir. Kapak dışındaki dikiş, geçiş elemanı ve malzeme kaynaklı kaçakları ise yağ sızıntısının imalat nedenleri başlığı altında ayrıca ele aldık.
Sıkça sorulan sorular
Trafo kazanı kapak cıvatası kaç Nm'ye sıkılır?
Tek bir doğru sayı yoktur; tork kapağa özgü hesaplanır. Zincir şudur: conta kalınlığı ve hedef ezilme oranı, conta temas alanı, gereken oturma gerilmesi, iç basınç kuvveti, cıvata sayısı ve sürtünme katsayısı. Yazıdaki örnek hesapta 6 mm mantar-nitril conta ve 20 adet M16 cıvatalı bir kapak için 43 Nm çıkmıştır. Kendi kapağınız için aynı adımları kendi verinizle tekrarlayın.
Cıvatanın mukavemet sınıfı torku belirlemez mi?
Belirlemez, yalnızca üst sınırı verir. Mukavemet sınıfı tabloları cıvatanın akmadan taşıyabileceği ön yükü gösterir. M16 sınıf 8.8 için bu, ISO 898-1’deki 157 mm² gerilme kesiti ve 640 N/mm² akma değerinden yaklaşık 209 Nm’ye karşılık gelir. Conta ise bunun beşte biri kadar kuvvetle çalışır. Sınıf tablosundan okunan değer contayı kanaldan dışarı akıtır.
Mantar-nitril conta ne kadar ezilmelidir?
Üretici veri sayfalarında tipik olarak verilen çalışma aralığı %25-40 ezilmedir ve hedefi ortada, %30 civarında tutmak en güvenli tercihtir. Bu oran flanş kanalı derinliğiyle sabitlenir: 6 mm conta ve %30 hedef için kanal derinliği 4,2 mm, sıkma mesafesi 1,8 mm olur. Kesin değeri contanızın basınç-ezilme eğrisinden alın, genel yüzdeye güvenmeyin.
Kapak cıvataları hangi sırayla ve kaç kademede sıkılır?
Daima çapraz sırayla ve en az üç kademede. Cıvataları saat yönünde numaralandırın, her adımda karşı cıvataya geçin. Kademeler hedef torkun %30’u, %60’ı ve %100’ü olarak uygulanır. Dördüncü olarak saat yönünde tam tur kontrol turu atılır ve anahtar hiçbir cıvatada dönmeyene kadar tekrarlanır. Tek turda saat yönünde sıkmak contayı sürükler ve kapağı eğrir.
Re-torque ne zaman ve hangi değere yapılır?
İlk yağ doldurma ve ilk tam ısınma çevriminden sonra, kapak ortam sıcaklığına döndüğünde yapılır. IEC 60076-2 üst yağ sıcaklık artışını 60 K ile sınırlar; conta bu çevrimde gerilme gevşemesi ve kalıcı ezilme alır. Re-torque’ta orijinal hedef değere dönülür, üzerine çıkılmaz. Aynı çapraz sıra kullanılır ve işlem sonrası sızdırmazlık kontrolü tekrarlanır.
Doğru torkla sıktığım halde kaçak varsa sebebi ne olabilir?
En sık sebep flanş düzlemselliğidir. Hedef ezilme %30, alt sınır %25 ise 6 mm contada toplam sapma bütçeniz yalnızca 0,30 mm’dir. Kaynak çekmesi, kapak burkulması ve conta kanalındaki boya kalınlığı bu bütçeyi paylaşır. ISO 12944 kapsamında uygulanan 120 mikron kuru film iki yüzeyde 0,24 mm eder. Flanşı çelik cetvel ve sentil ile ölçün.