
- Yazan
- Ocak 30, 2025
- 0 Yorum
Trafo Kazanı Üzerindeki 9 Bağlantı Noktası ve Görevleri
Satın alma şartnamesinde kazan çoğu zaman tek satırdır: sac kalınlığı, dış ölçüler, boya sistemi. Oysa bir kazanın hem imalat maliyetini hem de sahadaki arıza geçmişini belirleyen şey düz sac yüzeyler değil, o yüzeylerin kesildiği yerlerdir. Delik açılan, flanş kaynatılan, bos oturtulan her nokta ayrı bir operasyon planı ve ayrı bir kaçak adayıdır.
Bu yazıda kazanın üstünde ve yanında bulunan dokuz hazırlık noktasını tek tek ele alıyoruz: her biri ne işe yarar, kazanda nasıl hazırlanır, hangi ölçü mertebesinde olur ve kaçak riski tam olarak nerede başlar. Basınç tahliye valfinin kaç bara ayarlandığı gibi, arama sonuçlarında sürekli yanlış mertebeyle karşılaşılan bir soruyu da hesabıyla birlikte cevaplıyoruz.
Sayılar konusunda kural şu: firmanın doğrulanmış üretim verileri, standartların kendi verdiği değerler ve geometriden türetilen hesaplar yazılır. Geri kalan her yerde tipik aralık denir ve o değerin neye bağlı olduğu açıkça sayılır. Böylece okuyucu kendi projesinin rakamıyla aynı hesabı tekrar edebilir.
Neden Dokuz Ayrı Hazırlık Noktası?
Kazanın düz yüzeyleri imalatın kolay kısmıdır. CNC lazer keser, silindir büker, robot kaynak birleştirir; 2.450 m2 kapalı üretim alanında ve 12 kaynak istasyonunda aylık 120 ton çelik bu şekilde işlenir. Zorluk, o düz yüzeylerin kesildiği yerlerde başlar: her delik bir gerilme yığılması, her kaynaklı bos yerel bir ısı girdisi, her flanş bir conta yüzeyi demektir.
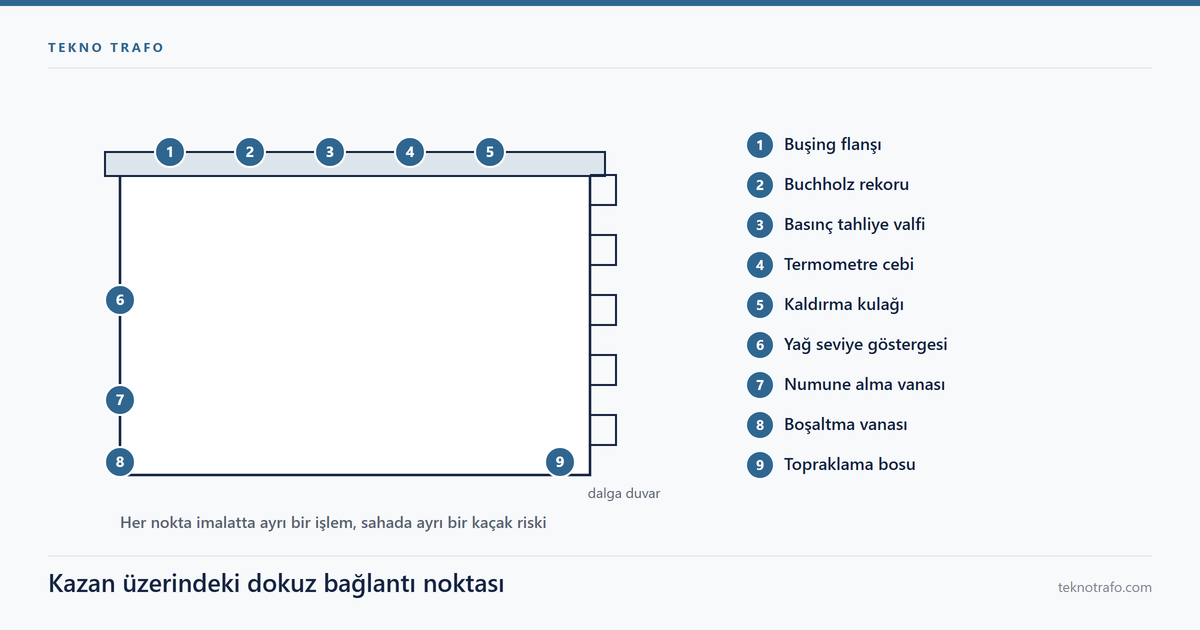
Bir dağıtım ya da güç trafosunun kazanında bu tür dokuz hazırlık noktası bulunur: buşing flanşı, Buchholz rekoru, basınç tahliye valfi yuvası, termometre cebi, yağ seviye göstergesi bağlantısı, doldurma ve boşaltma vanası, yağ numune alma vanası, topraklama bosu ve kaldırma kulağı. Dokuzu da montajdan önce kazan üzerinde hazır olmak zorundadır; yağ dolduktan sonra bunlardan birine dokunmak, trafoyu boşaltmak anlamına gelir.
Bizim tarafımızda, yani trafo kazanı imalatı tarafında, bu dokuz nokta dokuz ayrı operasyon planına karşılık gelir: delik ölçüsü ve konum toleransı, flanş ya da bos kaynağı, gerekiyorsa takviye sacı, kaynak sonrası çarpılma düzeltmesi, körleme aparatı, kaçak testi ve boyada maskeleme. Yüzey hazırlığı Sa 2 1/2 ve toplam 120 mikron mertebesindeki kuru film kalınlığı bu noktalarda ayrıca planlanır, çünkü conta ve topraklama yüzeylerine boya istemeyiz.
Aşağıdaki bölümlerde her noktayı aynı şablonla açıyoruz: görevi, kazandaki hazırlığı, ölçü mertebesi ve kaçak riskinin nerede başladığı. Şablonun aynı olması, teklif karşılaştırırken de işinizi kolaylaştırır.
Buşing Flanşı: Kapaktaki En Kritik Delik
Buşing flanşı, sargı uçlarının yağ dolu hacimden dışarı çıktığı yerdir. Kazandaki en kritik delik budur, çünkü aynı anda hem elektriksel yalıtım hem de sızdırmazlık sınırıdır; ikisinden biri bozulduğunda diğeri de kısa sürede bozulur.
Kazanda nasıl hazırlanır: Kapak sacına CNC lazer ile delik açılır, çevresine buşing tipine uygun flanş bileziği ya da kaynaklı boyun oturtulur. Kapak sacı ince kalıyorsa deliğin çevresine takviye sacı konur; aksi halde buşing somunu sıkıldığında kapak yerel olarak çukurlaşır ve conta baskısı çevre boyunca eşit dağılmaz.
Ölçü: Delik dairesi, cıvata sayısı ve conta yuvası imalatçının serbest seçimi değildir; seçilen buşingin standardından ve kataloğundan gelir. Sıvı dolu trafolarda yaygın olarak EN 50180 ve EN 50386 serisi buşingler kullanılır. Buşingler arasındaki merkez mesafesi ise IEC 60076-3 ile tanımlanan yalıtım seviyesine bağlıdır; kapak deliklerinin yeri bu nedenle kaydırılabilir bir ölçü değildir.
Kaçak riski nerede: Üç yerde toplanır. Birincisi conta yüzeyinin düzlemselliğidir; elastomer contalar tipik olarak yüzde 15-30 sıkışma ile çalışır, yüzeydeki dalgalanma bu payı yerel olarak yerse orası sızar. İkincisi kaynak çarpılmasıdır: flanş tek taraflı ve kesintisiz kaynatılırsa kapak eğrilir, düzeltme maliyeti kaynak maliyetini geçer. Üçüncüsü boyadır. 120 mikronluk film conta yüzeyinde kalırsa zamanla sürünür, cıvata ön yükü düşer ve sorun altı ay sonra sahada nemli bir iz olarak geri gelir. Bu yüzden conta yüzeyleri boyadan önce maskelenir.
Buchholz Rekoru ve Boru Eğimi
Buchholz rölesinin çalışma prensibi ayrı bir yazının konusudur; burada yalnızca kazan tarafındaki hazırlık ele alınıyor: rekor, bağlantı borusu ve eğim.
Görevi: Kazan içinde oluşan gaz, kapağın en yüksek noktasından konservatöre giden boru üzerindeki röleye ulaşmak zorundadır. Bu yolculuğun ilk yarısını kazan geometrisi sağlar; röle yalnızca kendisine ulaşan gazı değerlendirebilir.
Kazanda nasıl hazırlanır: Kapağın en yüksek noktasına flanşlı ya da dişli rekor kaynaklanır. Kapak düz değil, rekora doğru hafif eğimli imal edilir; tipik uygulama yüzde 1-2 eğimdir. Bağlantı borusu da röleye doğru sürekli yükselerek gider, burada yaygın uygulama yüzde 2-4 eğimdir. Sayıya çevirelim: 1.200 mm uzunluğunda bir boruda yüzde 3 eğim, 1.200 x 0,03 = 36 mm kot farkı demektir. Bu 36 mm gözle kontrol edilemez, imalatta ölçülür ve kayıt altına alınır.
Ölçü: Boru anma çapı röle üreticisinin kataloğundan gelir; dağıtım sınıfında DN 25 ile DN 50, daha büyük güçlerde DN 80 mertebesi görülür. Röle üreticileri ayrıca giriş ve çıkışta belirli uzunlukta düz boru ister; kaç boru çapı kadar olacağı yine katalogla belirlenir.
Risk nerede: Ters eğim veya boruda sarkma, gazın rölede değil boruda birikmesine yol açar ve alarm gecikir. İkinci risk kaynak curufudur: rekor içine düşen curuf, montajdan aylar sonra şamandırayı kilitleyebilir. Bu yüzden kaynak sonrası iç yüzey temizlenir ve rekor körlenerek sevk edilir. Üçüncüsü dişli bağlantının sızdırmazlığıdır; dişli rekor, kaynaklı flanşa göre istatistiksel olarak daha çok kaçak üretir.
Basınç Tahliye Valfi Kaç Bara Ayarlanır?
Görevi: Kazan içinde ani gaz oluşumu olduğunda basıncı, kazan yırtılmadan ve kapak contası fırlamadan tahliye etmek. Valf belirli bir basınçta açar, boşaltır ve kendi kendine kapanır.
Kazanda nasıl hazırlanır: Kapak üzerine, valfin kataloğundaki delik ve cıvata dairesine göre flanş kaynaklanır, flanş çevresi takviye edilir; valf gövdesi kapağa konsol yük uygular. Tahliye ağzının yönü de imalat sırasında belirlenir: püskürme yönü bakım personelinin duracağı tarafa bakmamalıdır.
Kaç bar: Bu soruyu arama motoruna sorduğunuzda genellikle 50-240 bar aralığında hidrolik emniyet valfleri karşınıza çıkar; trafodaki mertebe bunlardan iki basamak daha küçüktür. Neden düşük olduğunu hesapla görelim. IEC 60296, yalıtım yağının 20 °C yoğunluğuna 0,895 kg/dm3 üst sınırını koyar. 2 m yüksekliğindeki bir yağ sütununun tabandaki statik basıncı 895 x 9,81 x 2 = 17.560 Pa, yani yaklaşık 176 mbar eder. Valf, bu statik basıncın ve normal işletmedeki ısıl genleşme basıncının üzerinde, kazanın kalıcı deformasyon sınırının ise altında bir değere ayarlanır.
| Basınç kaynağı | Mertebe | Nereden geliyor |
|---|---|---|
| 2 m yağ sütununun statik basıncı | yaklaşık 176 mbar (0,18 bar) | Hesap: 895 kg/m3 x 9,81 m/s2 x 2 m |
| Trafo basınç tahliye valfi ayarı | tipik 0,35-0,70 bar (350-700 mbar) | Valf kataloğu, tipik aralık |
| Hidrolik sistem emniyet valfi | 50-240 bar | Farklı uygulama alanı, karşılaştırma için |
Ayar basıncı seçilirken kazan tipleri de belirleyicidir: hermetik bir kazanda dalga duvar zaten esneyerek hacim değişimini karşılar, valf yalnızca bu esneme aralığı yetmediğinde devreye girer. İmalat notu: kaçak testinde valf sökülür ve yeri körlenir, aksi halde test basıncı valfi açar ve test sonuçsuz kalır.
Termometre Cebi Nereye Kaynaklanır?
Görevi: Üst yağ sıcaklığını ölçmek. Termometre yağa doğrudan daldırılmaz; kapalı uçlu bir cebin içine oturur. Böylece termometre arızalandığında yağ boşaltılmadan sökülüp değiştirilebilir.
Kazanda nasıl hazırlanır: Kapalı uçlu boru, yani cep, kapağa ya da üst yan duvara kaynaklanır. İki nokta kritiktir. Birincisi konum: cep üst yağ tabakasının içinde kalmalı, gaz boşluğuna girmemelidir; yarım daldırılmış bir cep gerçekte var olmayan düşük bir sıcaklık gösterir. İkincisi cep dibinin kaynağıdır; bu dikişin öteki tarafı doğrudan yağdır, tam nüfuziyet şarttır.
Ölçü: Cep çapı, daldırma derinliği ve diş ölçüsü termometre kataloğundan alınır. Cebin içi montajda yağ ile doldurulur; kuru cep, sensör ile cep duvarı arasında hava katmanı bırakır, ısı iletimi düşer ve ölçüm gerçek değeri gecikmeli izler.
Ölçülen değerin karşılaştırılacağı sınırlar IEC 60076-2 ile tanımlıdır. Standart, ortam koşullarını maksimum 40 °C, aylık ortalama 30 °C, yıllık ortalama 20 °C olarak alır.
| Büyüklük (ON tipi soğutma) | IEC 60076-2 sınırı | 40 °C ortamda karşılığı |
|---|---|---|
| Üst yağ sıcaklık artışı | 60 K | 100 °C |
| Ortalama sargı sıcaklık artışı | 65 K | 105 °C |
| Sargı sıcak nokta artışı | 78 K | 118 °C |
Risk nerede: Cep dibindeki kılcal çatlak kazandaki en sinsi kaçaktır; damla yavaş olduğu için ilk aylarda fark edilmez, boya altında ilerler. İkinci risk dış taraftadır: cep ağzı kapaksız bırakılırsa içine yağmur suyu dolar, kışın donar ve hem termometreyi hem cebi bozar. Cep ağzına kapak ve conta, imalat kapsamındadır.
Yağ Seviye Göstergesi Bağlantısı
Görevi: Yağ hacminin sıcaklıkla değişmesi nedeniyle seviyenin izlenmesi. Yağ ısındıkça genleşir, soğudukça çeker; gösterge bu salınımın kabul aralığında kalıp kalmadığını söyler ve kaçak sonucu düşen seviyeyi erken haber verir.
Ne kadar bir salınımdan söz ediyoruz? Mineral yalıtım yağının hacimsel genleşme katsayısı yaklaşık 7,5 x 10⁻⁴ 1/K mertebesindedir. 1.000 litre yağ 60 K ısındığında hacim artışı 1.000 x 0,00075 x 60 = 45 litre, yani toplam hacmin yaklaşık yüzde 4,5 kadarı olur. Konservatör hacmi ve gösterge aralığı bu değerin üzerinde boyutlanır; kesin hacim yağ miktarına, işletme sıcaklık aralığına ve soğutma tipine bağlıdır.
Kazanda nasıl hazırlanır: Bağlantının yeri doğrudan hermetik ve konservatörlü kazan farkı ile belirlenir. Konservatörlü çözümde gösterge konservatörün alın kapağına oturur; kazan tarafında yalnızca konservatör ayakları ve boru bağlantısı hazırlanır. Hermetik çözümde gösterge kazanın kendi üst bölgesine bağlanır, dolayısıyla kazan duvarına flanş ya da dişli bos kaynatmak gerekir ve bu bos doğrudan yağ hacmine açılır.
Ölçü ve risk: Mıknatıslı seviye göstergelerinde şamandıra kolunun süpürdüğü hacim boş kalmalıdır; imalat öncesi aktif kısım ile çarpışma kontrolü yapılmazsa kol takılır ve gösterge sabit değer gösterir. Bu, kaçaktan daha tehlikelidir, çünkü arıza gösterge üzerinden görünmez. Kaçak riski cam contasında, gövde contasında ve dişli bos bağlantısındadır. Göstergenin alt ve üst çizgileri montajda referans sıcaklığa göre işaretlenir; 20 °C ve 60 °C için farklı seviye okunması normaldir, arıza değildir.
Doldurma ve Boşaltma Vanası Yerleşimi
Görevi: Yağın kazana alınması ve gerektiğinde boşaltılması. Bunlar iki ayrı nokta olmak zorundadır: doldurma üstte, boşaltma en altta.
Kazanda nasıl hazırlanır: Boşaltma vanası kazanın en alçak noktasına, taban ile duvarın birleştiği bölgeye yerleştirilir. Taban hafif eğimli imal edilirse tortu bu noktaya yönelir ve kazan gerçekten boşalır; düz tabanlı bir kazanda dip her zaman ıslak kalır. Vana ya kaynaklı bos ya da flanş üzerine bağlanır. Kaynaklı bos tercih edildiğinde kök nüfuziyeti kritiktir, çünkü bos ile duvar arasındaki dikiş doğrudan yağ hacmini sınırlar.
Ölçü: Anma çapı boşaltma süresine ve yağ hacmine göre seçilir; dağıtım sınıfında DN 25 – DN 50 aralığı tipiktir. Doldurma tarafında vakumlu dolum yapılacaksa üst bağlantı vakuma dayanıklı olmalı ve vakum hattı için ayrı bir rekor bulunmalıdır. Bu, kazan gövdesini de ilgilendirir: vakum altında ince sacla imal edilmiş bir kazan içeri doğru çöker, dolayısıyla vakum isteniyorsa takviye kaburgaları buna göre planlanır.
Risk nerede: Vana dişindeki sızdırmazlık malzemesi, nakliyede vana koluna gelen darbe ve boya sırasında vana gövdesine bulaşan boya. Kural olarak her vananın çıkışına kör tapa takılır; tek bariyerle bırakılan bir vana, nakliye sırasında birkaç derece açıldığında sahaya yağ izi ile varır. Test ve sevkiyatta bütün vanalar kapalı ve tapalı gider, tapa da bir aksesuar değil imalat kalemidir.
Yağ Numune Alma Vanası Neden Ayrıdır?
Görevi: İşletmede yağdan periyodik numune almak. Çözünmüş gaz analizi, nem ve delinme dayanımı ölçümleri bu numuneden yapılır ve trafonun iç durumu hakkında en erken bilgiyi verir. Numune alma yöntemi ve kabı IEC 60567 ile tanımlıdır; yağın kendi özellikleri ise IEC 60296 kapsamındadır.
Neden boşaltma vanasından alınmaz: Kazanın en dip noktasında zamanla tortu ve serbest su birikir. Buradan alınan numune yağın genelini değil, dip birikintisini temsil eder ve laboratuvar sonucu gereksiz alarm üretir. Bu yüzden numune vanası boşaltma vanasının biraz üzerine, dip bölgesinin dışına konur.
Ölçü: Küçük çaplı bir vana yeterlidir; belirleyici olan, numune hortumunun sızdırmadan takılabilmesidir, çünkü havayla temas eden numunede gaz analizi anlamını yitirir. Ölü hacmi hesaplayalım: 15 mm iç çaplı ve 300 mm uzunluğundaki bir bağlantı borusunun hacmi pi/4 x 1,5 x 1,5 x 30 = 53 cm3 eder. Numune almadan önce bu hacmin en az iki-üç katı, yani 150 ml mertebesinde yağ akıtılıp atılmalıdır ki numune, boruda beklemiş yağ olmasın.
Risk nerede: Bu, kazanın en küçük ve en çok unutulan bağlantısıdır. Küçük çaplı vana nakliyede ve sahada kolayca darbe alır; imalatta önüne koruma sacı kaynatmak, kırılan bir vananın yol açacağı boşalmanın yanında ihmal edilebilir bir maliyettir. İkinci nokta konumdur: vana, forklift çatalının ve kaide profillerinin geçtiği hatta denk gelmemelidir.
Topraklama Bosu ve Boya Sınırı
Görevi: Kazan gövdesinin topraklama sistemine bağlanması. Gövde, hata durumunda gerilim altında kalmamalıdır; bu nokta bir aksesuar bağlantısı değil, doğrudan bir güvenlik elemanıdır.
Kazanda nasıl hazırlanır: Genellikle iki adet topraklama noktası hazırlanır ve bunlar kazanın alt bölgesinde, birbirine göre çapraz köşelere konur; böylece saha montajında iletkenin geliş yönü serbest kalır. İki yaygın çözüm vardır: gövdeye kaynatılmış kapalı, yani kör dişli bos ya da delikli pabuç sacı. Kör bos şart koşulur, çünkü iç tarafa açılan bir diş yağ hacmine doğrudan sızıntı yolu üretir. Pabuç sacı çözümünde ise kaynak kesintisiz olmalıdır; aralıklı kaynağın boşluğundan giren nem, iç yüzeyde boya altı korozyonu başlatır.
Ölçü: Cıvata M12 mertebesinde yaygındır, ancak asıl belirleyici topraklama iletkeninin kesitidir. Kesit; kısa devre akımına, kesme süresine ve iletken malzemesine göre projede hesaplanır, kazan imalatçısı bu değeri şartnameden alır ve pabuç deliğini ona göre açar.
Boya sınırı: Toplam 120 mikron mertebesindeki bir kuru film, temas yüzeyinde yalıtkan gibi davranır ve geçiş direncini yükseltir. Bu yüzden topraklama yüzeyleri Sa 2 1/2 yüzey hazırlığından (ISO 8501-1) sonra maskelenir, boyanmaz ve nakliye için geçici koruma ile kapatılır. ISO 12944 C4/C5 kategorisine göre boyanan bir kazanda çevredeki film kalınlığı korunur, yalnızca temas alanı açık bırakılır. ISO 9227 tuz püskürtme sonuçları, açık bırakılan bu küçük alanın nasıl korunacağının uzun vadede ne kadar belirleyici olduğunu gösterir.
Kaldırma Kulağı Hangi Yüke Göre Hesaplanır?
Görevi: Komple trafonun kaldırılması. Kazanın boş kaldırılması ile yağ ve aktif kısım dolu kaldırılması iki farklı yüktür; kulaklar her zaman ikincisine göre hesaplanır.
Kazanda nasıl hazırlanır: Kulak kalın lamadan kesilir ve gövdeye kaynatılır. Kritik nokta, yükün nereye aktarıldığıdır: ince kazan duvarına doğrudan kaynatılan bir kulak, duvarı yerel olarak yırtar. Kulak, iç takviye kaburgası ya da köşe profili hizasına getirilir ve kaynak tam nüfuziyetli yapılır. Kaynağın diğer yüzü yağ hacmine bakıyorsa aynı dikiş hem taşıyıcı hem sızdırmazlık dikişidir; EN ISO 3834-2 kaynak kalite düzeni ve EN ISO 5817 kusur sınıfları bu dikişlerde en sıkı seviyede takip edilir, çelik imalat tarafında ise EN 1090 çerçevesi geçerlidir.
Yük nasıl bulunur: Toplam ağırlık üç kalemden gelir: çelik, yağ ve aktif kısım. Çelik tarafını doğrudan hesaplayabilirsiniz, çeliğin yoğunluğu 7,85 kg/dm3.
| Kalem | Birim ağırlık | Hesap |
|---|---|---|
| 1,2 mm dalga duvar sacı | 9,42 kg/m2 | 1,2 dm3/m2 x 7,85 kg/dm3 |
| 1,5 mm dalga duvar sacı | 11,78 kg/m2 | 1,5 dm3/m2 x 7,85 kg/dm3 |
| Yalıtım yağı | en fazla 895 kg/m3 | IEC 60296 yoğunluk üst sınırı 0,895 kg/dm3 (20 °C) |
Örnek hesap: toplam kaldırma ağırlığı 4.000 kg ve dört kulak olsun. Sapanlar yükü hiçbir zaman eşit paylaşmaz; yaygın kabul, yükün üç kulağa bindiğidir, yani kulak başına 4.000 / 3 = 1.333 kg. Sapan düşeyden 45 derece açı yapıyorsa kulaktaki kuvvet 1.333 / cos45 = 1.333 x 1,41 = 1.880 kg olur; açı 60 dereceye çıkarsa çarpan 2 olur. Bu nedenle kulak üzerinde izin verilen sapan açısı belirtilir. Kulak deliği, kullanılacak kilidin pim çapına birkaç mm boşlukla açılır; aşırı büyük delik yükü deliğin kenarına yığar.
Dokuz Nokta Tek Tabloda
Dokuz noktanın tamamını tek bakışta karşılaştırmak, hem şartname yazarken hem de gelen teklifi kontrol ederken işe yarar. Aşağıdaki tablodaki değerler tipik mertebelerdir, sözleşme değeri değildir: kesin ölçüler trafo aksesuarları kataloglarından ve müşteri şartnamesinden gelir.
| Bağlantı noktası | Kazandaki hazırlık | Tipik ölçü mertebesi | Başlıca risk |
|---|---|---|---|
| Buşing flanşı | Kapakta lazer delik, flanş bileziği, takviye sacı | Buşing standardı ve kataloğu (EN 50180 / EN 50386) | Conta yüzeyi düzlemselliği, contaya bulaşan boya |
| Buchholz rekoru | Kapağın en yüksek noktasına rekor, eğimli kapak | Kapak yüzde 1-2, boru yüzde 2-4; DN 25 – DN 80 | Ters eğim, boruda gaz cebi, kaynak curufu |
| Basınç tahliye valfi yuvası | Kapakta flanş ve çevre takviyesi | Ayar tipik 0,35-0,70 bar | Flanş düzlemi, tahliye yönü, testte körlenmemesi |
| Termometre cebi | Kapalı uçlu boru, tam nüfuziyetli dip kaynağı | Üst yağ tabakası içinde; sınır IEC 60076-2 ile 60 K | Cep dibinde kılcal çatlak, ağzın açık kalması |
| Yağ seviye göstergesi | Konservatör alnında ya da kazan üst bölgesinde bos | Salınım toplam yağın yüzde 4-5 mertebesi | Cam contası, şamandıra kolunun takılması |
| Doldurma ve boşaltma vanası | Alt köşede bos veya flanş, üstte dolum-vakum rekoru | DN 25 – DN 50 | Diş sızdırmazlığı, kör tapanın unutulması |
| Yağ numune alma vanası | Dip bölgesinin biraz üstünde küçük vana | Ölü hacmin 2-3 katı atılır (örnek: 150 ml) | Nakliyede darbe, numunenin havayla teması |
| Topraklama bosu | İki adet kör dişli bos ya da pabuç sacı | M12 mertebesi cıvata, kesit projeden | Temas yüzeyinde kalan boya, bosun içeri delmesi |
| Kaldırma kulağı | Kalın lama, kaburga hizası, tam nüfuziyetli kaynak | 45 derece sapan için 1,41 kuvvet çarpanı | Duvarda yırtılma, izinsiz sapan açısı |
Tabloyu okurken iki noktaya dikkat edin. Birincisi, ölçü sütunundaki değerlerin çoğunu kazan imalatçısı değil, üzerine takılacak eleman belirler; imalatçının işi bu ölçüleri konum toleransı içinde ve doğru takviyeyle uygulamaktır. İkincisi, risk sütunundaki maddelerin neredeyse tamamı kaynak, düzlemsellik ve boya maskesi başlıkları altında toplanır. Yani ortada dokuz farklı arıza türü değil, üç imalat disiplininin dokuz ayrı yerde sınanması vardır. TEDAŞ şartnamelerine göre imal edilen kazanlarda bu noktaların konum ve ölçü toleransları ayrıca tanımlanır; ilgili madde sipariş aşamasında netleştirilir.
Kaçak Testi ve Kabul Kriterleri
Dokuz noktanın tamamı hazırlandığında kazan henüz bitmiş sayılmaz; asıl sınav kaçak testidir. Sahadan dönen şikayetlere bakıldığında yağ sızıntısının imalat kaynaklı nedenleri neredeyse hiçbir zaman düz dikişte değil, bu dokuz noktadan birinde başlar.
İmalat sırası
- Delik ve kesim (CNC lazer), konum toleransı kontrolü
- Flanş, bos ve rekor kaynakları, iç takviye sacları
- Kaynak sonrası çarpılma ölçümü ve düzeltme
- Tüm açıklıkların körlenmesi ve basınçlı kaçak testi
- Yüzey hazırlığı Sa 2 1/2 (ISO 8501-1)
- ISO 12944 C4/C5 sistemine göre boya, toplam 120 mikron kuru film
- Conta ve topraklama yüzeylerinin maskelenmesi, nakliye körlemeleri
Test: Basınç değeri ve süresi müşteri şartnamesinden gelir. Belirleyiciler şunlardır: kazan tipi (hermetik ya da konservatörlü), sac kalınlığı, dalga duvar yüksekliği ve basınç tahliye valfinin ayar basıncı. Test basıncı hiçbir zaman valfin ayar basıncını aşacak biçimde seçilmez; valf zaten sökülüp yeri körlendiği için testin üst sınırını kazanın kalıcı deformasyon sınırı belirler. Kaçak arama sabunlu su, kaçak spreyi ya da basınç düşümünün süre boyunca izlenmesi ile yapılır. Boyadan sonra bulunan bir kaçak, boyanın sökülmesi anlamına geldiği için test her zaman boyadan önce yapılır.
Belgeleme: Sac ve profil için EN 10204 3.1 malzeme sertifikası, kaynak için EN ISO 3834-2 kapsamındaki prosedür ve personel kayıtları, dikiş kabulü için EN ISO 5817 kusur sınıfı, boya için kuru film kalınlığı ölçüm raporu. Trafonun genel gereklilikleri IEC 60076-1 ve TS EN 60076-1 ile tanımlıdır; kazan bu gerekliliklerin mekanik ayağını taşır. Bu kayıtlar olmadan yapılan bir kaçak testi yalnızca o günü kurtarır, sahadaki on yılı değil.
Sıkça sorulan sorular
Trafo kazanındaki basınç tahliye valfi kaç bara ayarlanır?
Trafoda mertebe bar değil, bar altındadır. Tipik ayar aralığı 0,35-0,70 bar civarındadır ve kesin değer valf kataloğundan alınır. Karşılaştırma için hesap: 2 metrelik bir yağ sütununun statik basıncı 895 x 9,81 x 2 = 17.560 Pa, yani yaklaşık 176 mbar eder. Arama sonuçlarında sık görülen 50-240 bar aralığı hidrolik sistem emniyet valflerine aittir; trafo uygulamasıyla ilgisi yoktur.
Buchholz bağlantı borusunun eğimi ne kadar olmalı?
Gazın rölede toplanabilmesi için kapak rekora doğru, boru da röleye doğru sürekli yükselmelidir. Tipik uygulama kapakta yüzde 1-2, bağlantı borusunda yüzde 2-4 eğimdir. Sayısal karşılığı şudur: 1.200 mm uzunluğundaki bir boruda yüzde 3 eğim, iki uç arasında 36 mm kot farkı demektir. Ters eğim veya sarkma, gazın boruda birikmesine ve alarmın gecikmesine yol açar.
Termometre cebi neden içine yağ konarak monte edilir?
Cep kapalı uçlu bir borudur ve termometre yağa değil bu cebe girer. Cep kuru bırakılırsa sensör ile cep duvarı arasında hava katmanı kalır, ısı iletimi düşer ve ölçüm gerçek sıcaklığı gecikmeli izler. Bu yüzden cebin içi montajda yağ ile doldurulur. Okunan değer IEC 60076-2 sınırlarıyla karşılaştırılır: ON tipi soğutmada üst yağ sıcaklık artışı sınırı 60 K olarak verilir.
Topraklama bosu neden boyanmadan bırakılır?
Kazan, ISO 12944 C4/C5 kategorisine göre toplam 120 mikron mertebesinde kuru film ile boyanır. Bu film temas yüzeyinde yalıtkan gibi davranır ve topraklama bağlantısının geçiş direncini yükseltir. Bu nedenle topraklama yüzeyleri Sa 2 1/2 yüzey hazırlığından sonra maskelenir, boyanmaz ve nakliye için geçici koruma ile kapatılır. Ayrıca bos kapalı uçlu olmalıdır; iç tarafa açılan diş yağ kaçağı yolu üretir.
Yağ numunesi boşaltma vanasından alınabilir mi?
Alınmamalıdır. Kazanın en dip noktasında zamanla tortu ve serbest su birikir; buradan alınan numune yağın genelini değil dip birikintisini temsil eder ve yanıltıcı laboratuvar sonucu üretir. Numune vanası bu yüzden ayrı ve biraz daha yukarıda hazırlanır. Numune öncesinde bağlantı borusunun ölü hacminin iki-üç katı yağ akıtılıp atılır; 15 mm iç çaplı 300 mm boruda bu yaklaşık 150 ml eder. Yöntem IEC 60567 ile tanımlıdır.
Kaldırma kulağı kaç kilograma göre hesaplanır?
Boş kazana göre değil, yağ ve aktif kısım dolu toplam ağırlığa göre. Sapanlar yükü eşit paylaşmadığı için dört kulaklı düzende yükün üç kulağa bindiği kabul edilir. Sapan açısı da çarpan ekler: düşeyden 45 derecede kulaktaki kuvvet 1,41 kat, 60 derecede 2 kat artar. Örnek hesapla 4.000 kg toplam ağırlıkta ve 45 derece sapanla kulak başına yaklaşık 1.880 kg çıkar.