
- Yazan
- Temmuz 1, 2025
- 0 Yorum
Trafo Dalga Duvar Delindi: Tamir mi, Panel Değişimi mi?
Dalga duvarda yağ sızdıran bir nokta bulunduğunda ilk refleks hep aynı oluyor: “bir punto atıp kapatsak olmaz mı?” Soru makul görünür, çünkü kaynak makinesi elinizin altındadır ve delik gözle bakınca küçüktür. Ama o panelin cidarı 1,2 veya 1,5 mm; yani tek bir kaynak dikişinin ergitme derinliğiyle aynı mertebede. Karar bu yüzden bir işçilik sorusu değil, malzeme ve ısı sorusudur.
Bu yazıyı bir bakım hizmeti önerisi olarak okumayın; trafo bakımı bizim iş kolumuz değil ve burada anlatılan her şey yalnızca dalga duvar panelinin kendisiyle sınırlı. Biz o paneli üreten tarafız: hangi bölgesinin kaç milimetre olduğunu, hangi dikişin hangi yükü taşıdığını üretim tarafından biliyoruz. Aşağıdaki ölçütler, sahadaki ekibin ya da trafo üreticisinin imalat sorumlusunun karar verirken bakması gereken fiziksel büyüklükler: deliğin yeri, boyutu, çevresinde kalan et kalınlığı ve panelin korozyon geçmişi.
Arama tarafından küçük bir not da düşelim: “dalga duvar tamiri” yazdığınızda karşınıza dekoratif duvar panelleri çıkabiliyor, terim trafo dışında da kullanılıyor.
Önce teşhis: korozyon mu, darbe mi?
Kaynak makinesini çalıştırmadan önce deliğin nasıl oluştuğunu bilmek gerekir, çünkü aynı görünen iki delik iki ayrı karara götürür.
Dıştan korozyon. Panel ISO 12944’e göre C4 veya C5 kategorisindeki bir ortamda duruyorsa, boya sistemi görevini tamamlamadan delinme beklenmez. Atölye çıkışı sistemimiz Sa 2 1/2 yüzey hazırlığı (ISO 8501-1) üzerine toplam 120 mikron mertebesinde kuru film kalınlığıdır. Film bu değerin belirgin altına indiğinde çukurcuk korozyonu başlar ve tek noktada kalmaz; kanat dibinde biriken su ve toz nedeniyle kümelenir.
Mekanik hasar ve yorulma. Nakliye darbesi, forklift teması ya da kanat kökünde çevrimsel esnemeden doğan çatlak. İkisini ayırmak zor değil: korozyon deliğinin kenarı düzensizdir ve kabarmış pas ürünüyle çevrilidir, mekanik yırtığın kenarı keskin ve parlaktır. Çatlak ise çoğu zaman deliğin iki ucundan devam eder; penetrant sıvı ile birkaç dakikada görünür hale gelir.
Teşhis aracı gözle bakmak değil, ölçmektir. Boya lokal olarak sıyrıldıktan sonra ultrasonik et kalınlığı ölçümü kalan cidarı nominal 1,2 veya 1,5 mm ile karşılaştırır. Tek bir delik bulduysanız çevresinde en az dört noktada daha ölçün; değerlerin dağılımı tek panelin mi yoksa tüm yüzeyin mi konuşulduğunu söyler. Sızıntının imalattan mı işletme koşullarından mı geldiğini ayırmak ise ayrı bir konu: yağ sızıntısı nedenleri bu yazının kapsamı dışında kalan bir başlıktır.
İnce sacta kaynak neden yeni delik açar?
Kaynağın panele verdiği ısıyı ölçmenin yolu ısı girdisidir:
Q (kJ/mm) = (U x I x 60) / (v x 1000) — U ark gerilimi (V), I akım (A), v ilerleme hızı (mm/dk).
Örnek hesap: 20 V, 100 A ve 250 mm/dk için Q = (20 x 100 x 60) / (250 x 1000) = 0,48 kJ/mm. Kendi kaynak prosedürünüzdeki değerleri yerine koyup hesabı tekrarlayın; amaç kesin bir rakam değil, mertebeyi görmek.
Bu enerji kalın bir gövde sacında yayılacak kütle bulur, 1,2 mm cidarda bulamaz. Isınan bölgenin sıcaklık artışı ΔT = Q / (m x c) bağıntısıyla ısınan kütleyle ters orantılıdır; kalınlık yarıya inince aynı ısı girdisi altındaki sıcaklık artışı iki katına çıkar. Çelik 1.500 °C mertebesinde ergidiğine göre ince cidarda ergiyik havuz ilk saniyelerde deliğin kenarını yiyip çapı büyütür. Kaynakçının refleksi teli daha çok beslemek olur, bu da ısıyı bir kat daha artırır. Sonuç, kapatılmak istenenden geniş bir açıklıktır.
İkinci sorun kalıcıdır: ısı tesiri altındaki bölge. Dikişin çevresinde birkaç milimetrelik şeritte tane yapısı irileşir, sertlik ve gevreklik artar, kalıntı gerilme kalır. Panel yeniden çalışmaya başladığında esneme yorulması tam bu şeritten yürür; ilk delik kapanır, ikincisi bir süre sonra onun birkaç santim yanında açılır. EN ISO 5817 kaynak kusur sınıflarını 0,5 mm ve üzeri kalınlıklar için tanımlar; 1,2 mm sac bu kapsamın alt ucundadır, dolayısıyla kabul edilebilir kusur payı da dardır. Prosedürlü çalışmanın neden pazarlık konusu olmadığını kaynak kalitesi başlığında ayrıca ele aldık.
Deliğin yeri kararın yarısıdır
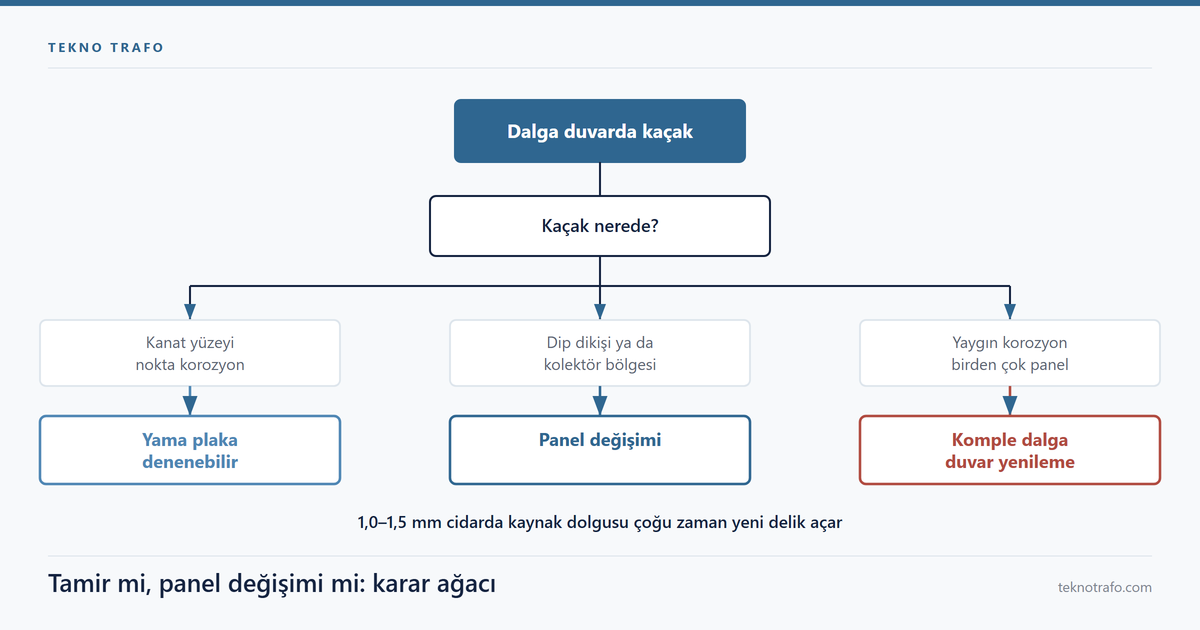
Dalga duvar tek parça bir sac değil; üç ayrı bölgesi ve üç ayrı davranışı var. Deliğin hangisinde olduğu, kararın yarısını tek başına verir.
Kanat gövdesi (kanat ortası)
Panelin en ince, en çok hareket eden yeri. Yağ ısındıkça kanat açılır, soğudukça kapanır; bu bölge tasarım gereği esnek olmak zorundadır. Buraya atılan dolgu dikişi sert ve gevrek bir ada bırakır, esneme o adanın kenarına yığılır. Kanat ortasındaki delik, yerinde onarılabilirliği en düşük konumdur.
Kanat kökü ve dip dikişi
Kanadın kolektöre veya taban profiline bağlandığı boyuna dikiş. Hem sızdırmazlık hem taşıma görevi var, üstelik erişim dardır: torç açısı çoğu zaman yeterli olmaz, kaynakçı göremediği yeri doldurmaya çalışır. Yerinde onarımın tekrar sızdırma olasılığı en yüksek olan tipi budur.
Kolektör ve panel-kazan birleşimi
Kesitin kalınlaştığı, ısıyı yayacak kütlenin bulunduğu bölge. Yerinde onarımın gerçekten anlamlı olduğu tek yer burasıdır; dikiş taşlanır, kök açılır, prosedüre uygun biçimde yeniden çekilir.
Bu üç bölgenin geometrisi kanat yüksekliği, kanat derinliği ve adım değerleriyle tanımlanır; bir panelin neyi ne kadar esneyebildiği doğrudan bu ölçülerden çıkar. 1,2 mm cidarlı ve derin kanatlı bir panelle, 1,5 mm cidarlı ve sığ kanatlı bir panel aynı deliğe aynı tepkiyi vermez. Kendi kazanınızdaki değerleri dalga duvar ölçüleri tanımlarıyla karşılaştırarak yerine oturtabilirsiniz.
Yağ dolu kazanda kaynak yapılmaz
Bu maddeyi ayrı yazmamızın nedeni, sahada en sık önerilen kestirmenin bu olması: yağ boşaltmadan, “sadece dışarıdan” bir punto.
IEC 60296, mineral esaslı yalıtım yağı için parlama noktasını en az 135 °C olarak sınırlar. Kaynak ise çeliği 1.500 °C mertebesinde ergitmek demektir ve 1,2 mm cidarın arka yüzü, ön yüzüyle neredeyse aynı sıcaklığa çıkar; bu kalınlıkta iki yüz arasında ciddi bir sıcaklık farkı oluşacak zaman yoktur. Yani ark tarafındaki ısı, cidarın diğer tarafındaki yağın parlama noktasının on katı mertebesinde bir kaynağa temas eder. Sonuç yalnızca yangın riski de değildir:
- Yağ termal olarak bozunur; gaz oluşur ve çözünmüş gaz analizinde yıllarca tartışılacak bir asetilen izi kalır.
- Buharlaşan yağ ve nem dikişte gözeneklilik yapar; gözenekli dikiş zaten sızdırmak için açılmış bir yoldur.
- Kapalı hacimde oluşan basınç, ergimiş havuzu dışarı üfleyerek deliği büyütür.
- Kalan yağ filmi, temizlenmiş görünen bir yüzeyde bile kaynak metalinde kalıntıya dönüşür.
Doğru sıra bellidir: yağ boşaltılır, iç yüzey yıkanır, kurutulur, kaynak ancak ondan sonra konuşulur. Bu işlemleri kimin yaptığından bağımsız olarak bizim tarafımızda yapılan iş imalattır; IEC 60076-1 kapsamındaki trafonun yeniden yağlanması, testleri ve devreye alınması ayrı bir sorumluluk alanıdır ve bu yazının konusu değildir.
Karar tablosu: hangi hasara hangi yol
Aşağıdaki eşikler kesin şartname değeri değil, atölye pratiğimizden çıkan örnek ölçütlerdir; proje şartnameniz farklı sınırlar tanımlıyorsa şartname bağlayıcıdır. Tabloyu kullanmadan önce iki veriyi elinizde bulundurun: deliğin bulunduğu bölge ve delik çevresinde ölçülen kalan et kalınlığı.
| Hasarın yeri ve tipi | Örnek atölye ölçütü | Önerilen yol | Gerekçe |
|---|---|---|---|
| Kanat gövdesinde tek iğne deliği, çevre et kalınlığı nominale yakın | Delik çapı sac kalınlığının 2 katından küçük (1,2 mm sacta yaklaşık 2,5 mm) | Tek panel değişimi; dolgu kaynağı yalnızca geçici çözüm | Dolgu, esneyen bölgede sert ve gevrek bir ada bırakır |
| Aynı kanatta ikiden fazla delik ya da yaygın çukurcuk korozyonu | Ölçülen et kalınlıklarının dağılımı geniş | Panel değişimi | Korozyon kümelenir; kapatılan delik komşusunu haber verir |
| Kanat kökü veya dip dikişinde sızıntı | Torç erişimi kısıtlı, dikiş gövdeye bitişik | Panel değişimi | Görülemeyen kökte dolgu, tekrar sızdırmanın en sık nedeni |
| Üst veya alt kolektör dikişinde sızıntı | Kesit dalga duvar cidarından kalın, erişim serbest | Yerinde onarım: taşla, kök aç, prosedüre göre yeniden çek | Kalın kesit ısı girdisini yayacak kütleye sahip |
| Panel-kazan gövde birleşim kaynağı | Gövde sacı kalınlığında birleşim | Yerinde onarım | Bölgenin en kalın kesiti; ısı tesiri ince cidarda kalmaz |
| Birden çok panelde yaygın korozyon, boya sistemi tükenmiş | Kuru film 120 mikron hedefinin belirgin altında | Komple dalga duvar yenilemesi | Sabit maliyetler tek panele bölünemez |
| Çarpma veya ezilme deformasyonu, delik ve çatlak yok | Kanat adımı ya da derinliği projeden sapmış | Panel değişimi | Şekil bozukluğu soğutma yüzeyini ve yağ akış kesitini değiştirir |
Tablodaki “delik çapı sac kalınlığının iki katı” ölçütü keyfi değil. 1,2 mm sacta yaklaşık 2,5 mm, 1,5 mm sacta yaklaşık 3 mm eder. Bu çapın üzerinde ergiyik havuz yüzey gerilimiyle boşluğu köprüleyemez; altlık kullanmak gerekir, altlık da iç tarafta yağla temas eden bir aralık bırakır. Panelin yaşı da bağımsız bir değişkendir: aynı delik iki yıllık bir panelde tekil bir olay, on yıllık ve boya sistemi tükenmiş bir panelde ise sıranın başındaki nokta anlamına gelir.
Yama plaka ne zaman iş görür?
Yama plaka, deliğin üzerine daha kalın bir parça kaynatmak demektir ve kalın kesitli ekipmanda meşru bir çözümdür. Dalga duvarda çoğu zaman değildir, çünkü kanadın işi yalnızca ısı atmak değil, yağın hacim değişimini esneyerek karşılamaktır.
Mertebeyi görelim. Mineral trafo yağının hacimsel genleşme katsayısı yaklaşık 7 x 10⁻⁴ 1/K mertebesindedir. IEC 60076-2, ONAN soğutmalı bir trafoda üst yağ sıcaklık artışını 60 K ile sınırlar. Buradan hacim artışı 7 x 10⁻⁴ x 60 = 0,042, yani yaklaşık yüzde 4,2 çıkar. Bu hacmi karşılayan şey genleşme deposu ve kanatların açılıp kapanmasıdır. Kanat yüzeyine çevre dikişiyle kaynatılan bir yama plaka o bölgeyi rijit hale getirir; esneme yok olmaz, sadece yer değiştirir ve yamanın dikiş kenarında yığılır. Yorulma çatlağının bir sonraki adresi genellikle orasıdır.
Kalınlık farkı da ısı dengesini bozar: yama ile cidar aynı torç ayarında ergimez. Ayar kalın parçaya göre yapılırsa 1,2 mm cidar delinir, ince cidara göre yapılırsa yamada nüfuziyet yetersiz kalır.
Yama plakanın makul olduğu üç durum vardır: hasar kolektörde ya da panel-kazan birleşimi gibi kalın kesitteyse; panelin kalan hizmet süresi kısa ve planlı bir yenileme takvimi zaten varsa; ya da geçici bir sızdırmazlık sağlanıp trafonun kontrollü biçimde devreden çıkarılması gerekiyorsa. Bu üçünün dışında yama plaka, sorunu ertelemenin maliyetli bir yoludur.
Tek panel değişiminde ölçü uyumu
Panel değişimi kulağa büyük gelir ama teknik olarak en temiz yoldur: hasarlı panel sökülür, gövdedeki dikiş taşlanır, gövde sacında et kaybı ölçülür, yeni panel prosedüre uygun kaynatılır. Kritik olan, yeni panelin geometrik olarak eskisiyle aynı olmasıdır. Kanat yüksekliği, kanat derinliği ve adım değerlerinden biri tutmazsa panel kazana oturmaz; otursa bile soğutma yüzeyi ve yağ akış kesiti değişir.
İkinci kritik nokta yüzey hazırlığıdır. Sahada ISO 8501-1’in Sa 2 1/2 sınıfını tutturmak mümkün değildir; bu sınıf raspa tesisi ister. Bu yüzden değişim paneli atölyede kumlanmış ve 120 mikron mertebesinde kuru film kalınlığıyla boyanmış olarak gitmelidir. Sahada yapılacak iş yalnızca kaynak bölgesinin rötuşudur; o rötuşun da ISO 12944 C4 veya C5 sınıfındaki mevcut sistemle uyumlu olması gerekir, aksi halde en zayıf halka yeni panelin kendisi olur.
Bizim tarafta, yani dalga duvar imalatı tarafında, bir panelin yeniden çekilmesi kalıp değişimi değil parametre değişimidir: kanat derinliği ve adım makinede ayarlanır, kaynak dalga duvar üretim hattı üzerinde otomatik olarak atılır. 12 kaynak istasyonu ve aylık 120 ton çelik işleme kapasitesiyle çalıştığımız için tek panelin sıraya girmesi bir kalıp yatırımı gerektirmez; gereken tek şey doğru ölçü setidir.
Komple yenileme ne zaman ekonomik?
Bu kararın matematiği panel başı fiyattan değil, sabit maliyetlerden çıkar. Yağ boşaltma, trafonun taşınması, sökme-takma işçiliği, sızdırmazlık testi ve boya hazırlığı; bir panel değiştirseniz de sekiz panel değiştirseniz de neredeyse aynıdır. Değişen panel sayısı arttıkça bu sabit kalemlerin panel başına düşen payı azalır ve bir noktada komple dalga duvar yenilemesi, tek tek onarımdan ucuza gelir. O noktanın nerede olduğu projeye göre değişir, ama bileşenleri sabittir.
Malzeme tarafını kendiniz hesaplayabilirsiniz. Çeliğin yoğunluğu 7,85 kg/dm3’tür. 1 m2 yüzey ve 1,2 mm kalınlık 1,2 dm3 hacim eder; 1,2 x 7,85 = 9,42 kg/m2. Aynı hesap 1,5 mm için 1,5 x 7,85 = 11,78 kg/m2 verir. Panel sayınızı, kanat yüksekliğinizi ve panel boyunuzu bu değerlerle çarparak dalga duvarın toplam çelik ağırlığını çıkarır, sökme ve taşıma lojistiğini gerçekçi planlarsınız.
Karar değişkenleri şunlardır: hasarlı panel sayısının toplam panel sayısına oranı, kalan et kalınlığı ölçümlerinin dağılımı, gövde sacının durumu, boya sisteminin yaşı ve trafonun planlanan kalan hizmet süresi. Bu beş başlıktan üçü olumsuzsa tek panel değişimi genellikle bir sonraki sızıntıyı ertelemekten öteye gitmez. Yeni panelin eskisiyle aynı zaafları taşımaması için dalga duvar imalat hataları listesini şartnameye eklemek işe yarar.
Değişim paneli siparişinde verilecek veriler
Bize gelen taleplerin çoğu “şu kazanın dalga duvarı” diye başlıyor ve ölçü seti eksik olduğu için birkaç tur yazışma gerekiyor. Aşağıdaki tablo o turu bire indirir.
| Verilecek bilgi | Birim | Nasıl alınır |
|---|---|---|
| Kanat yüksekliği | mm | Panel kesitinden, kolektör dışı hariç |
| Kanat derinliği | mm | Kanadın gövde yüzeyinden dışa çıkıntısı |
| Kanat adımı | mm | 10 aralık ölçülüp 10’a bölünür |
| Panel boyu | mm | Kolektör dışından kolektör dışına |
| Sac kalınlığı | mm | 1,2 veya 1,5; mikrometre ya da ultrasonik ölçüm |
| Panel sayısı ve dizilimi | adet | Kazan çevresinde sayım ve kroki |
| Kolektör bağlantı biçimi | – | Kesit fotoğrafı ve varsa imalat resmi |
| Boya sistemi | mikron | ISO 12944 kategorisi ve hedef kuru film kalınlığı |
| Malzeme belgesi | – | EN 10204 3.1 talebi şartnameye yazılır |
| Kaynak kabul sınıfı | – | EN ISO 5817 sınıfı B, C veya D olarak belirtilir |
Adım ölçümündeki on kanat kuralı basit bir aritmetik gerekçeye dayanır: tek aralık ölçerken yapacağınız 1 mm’lik okuma hatası doğrudan adıma yansır, on aralık ölçüp ona bölerseniz aynı hata 0,1 mm’ye iner. Aynı mantık panel boyunda da geçerlidir; kümülatif ölçüm her zaman tekil ölçümden güvenilirdir.
Belge tarafında iki kalem sık atlanıyor. Birincisi malzeme sertifikası: EN 10204 3.1 belgeli sac istemiyorsanız gelen malzemenin izlenebilirliği yoktur ve bir sonraki delinmede kök nedeni tartışamazsınız. İkincisi kaynak kabul kriteri: EN ISO 5817’nin hangi sınıfının (B, C veya D) uygulanacağı şartnamede yazmalıdır, çünkü bu sınıf hem muayene yöntemini hem maliyeti değiştirir. EN ISO 3834-2 kapsamında çalışan bir imalatçıdan bu iki kalemi istemek ek bir talep değil, olağan akıştır.
Sıkça sorulan sorular
Dalga duvardaki iğne deliği kaynakla kapatılabilir mi?
Teknik olarak mümkün, pratikte çoğu zaman geçicidir. Panel cidarı 1,2 veya 1,5 mm olduğu için kaynak ısısı ergiyik havuzu tutamaz ve delik büyür. Dikişin çevresindeki ısı tesiri altındaki bölge sertleşip gevrekleşir, panel esnedikçe yorulma tam o şeritten devam eder. Kalın kesitli kolektör bölgesi dışında kalıcı çözüm, panelin değiştirilmesidir.
Yağ boşaltılmadan dalga duvara kaynak yapılabilir mi?
Yapılmamalıdır. IEC 60296, mineral esaslı yalıtım yağı için parlama noktasını en az 135 °C olarak sınırlar; kaynak ise çeliği 1.500 °C mertebesinde ergitir ve ince cidarın arka yüzü neredeyse aynı sıcaklığa çıkar. Yağ bozunur, gaz üretir, dikişte gözeneklilik yapar ve kapalı hacimde oluşan basınç ergimiş metali dışarı üfler. Doğru sıra yağ boşaltma, yıkama, kurutma ve ancak ondan sonra kaynaktır.
Yama plaka dalga duvarda kalıcı çözüm müdür?
Kalın kesitli bölgelerde evet, kanat yüzeyinde genellikle hayır. Kanat, yağın hacim değişimini esneyerek karşılar; IEC 60076-2’nin ONAN soğutma için verdiği 60 K üst yağ sıcaklık artışında mineral yağın hacmi yaklaşık yüzde 4,2 artar. Kanada kaynatılan yama plaka o bölgeyi rijitleştirir; esneme yok olmaz, yamanın dikiş kenarına yığılır ve çatlağın yeni adresi orası olur.
Tek panel mi değiştirilir, komple dalga duvar mı yenilenir?
Kararı büyük ölçüde sabit maliyetler belirler. Yağ boşaltma, taşıma, sökme-takma, sızdırmazlık testi ve boya hazırlığı bir panelde de sekiz panelde de benzerdir; hasarlı panel oranı yükseldikçe komple yenileme panel başına ucuzlar. Kalan et kalınlığı ölçümlerinin dağılımı genişse, boya sistemi tükenmişse ve gövde sacı da etkilenmişse tek panel değişimi çoğunlukla bir sonraki sızıntıyı ertelemekten öteye gitmez.
Değişim paneli sipariş etmek için hangi ölçüler gerekir?
Kanat yüksekliği, kanat derinliği, kanat adımı ve panel boyu milimetre cinsinden; sac kalınlığı olarak 1,2 veya 1,5 mm; panel sayısı ve dizilimi; kolektör bağlantı biçiminin kesit fotoğrafı. Adımı ölçerken on aralığı birden ölçüp ona bölün, okuma hatası onda bire iner. Şartnameye EN 10204 3.1 malzeme sertifikası ve EN ISO 5817 kaynak kabul sınıfı da yazılmalıdır.
Değişim paneli boyalı olarak mı gelmelidir?
Evet. ISO 8501-1’in Sa 2 1/2 yüzey hazırlığı sınıfı raspa tesisi gerektirir ve sahada tutturulamaz. Panel atölyede kumlanmış, 120 mikron mertebesinde toplam kuru film kalınlığıyla ve ISO 12944 C4 veya C5 kategorisine uygun bir sistemle boyanmış olarak gitmelidir. Sahada yalnızca kaynak bölgesinin rötuşu yapılır; rötuş mevcut sistemle uyumlu değilse en zayıf halka yeni panelin kendisi olur.