Dalga Duvarlar
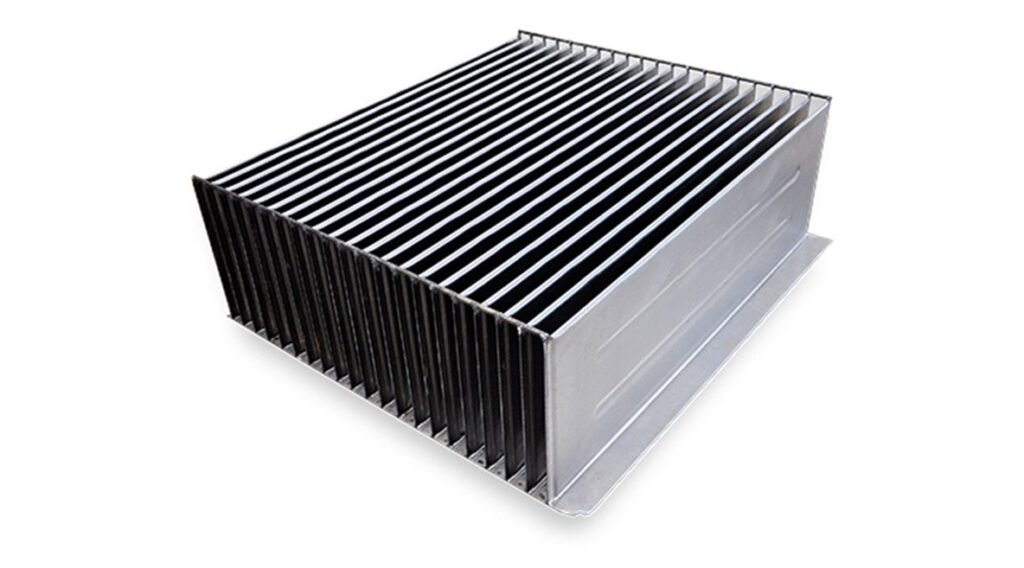
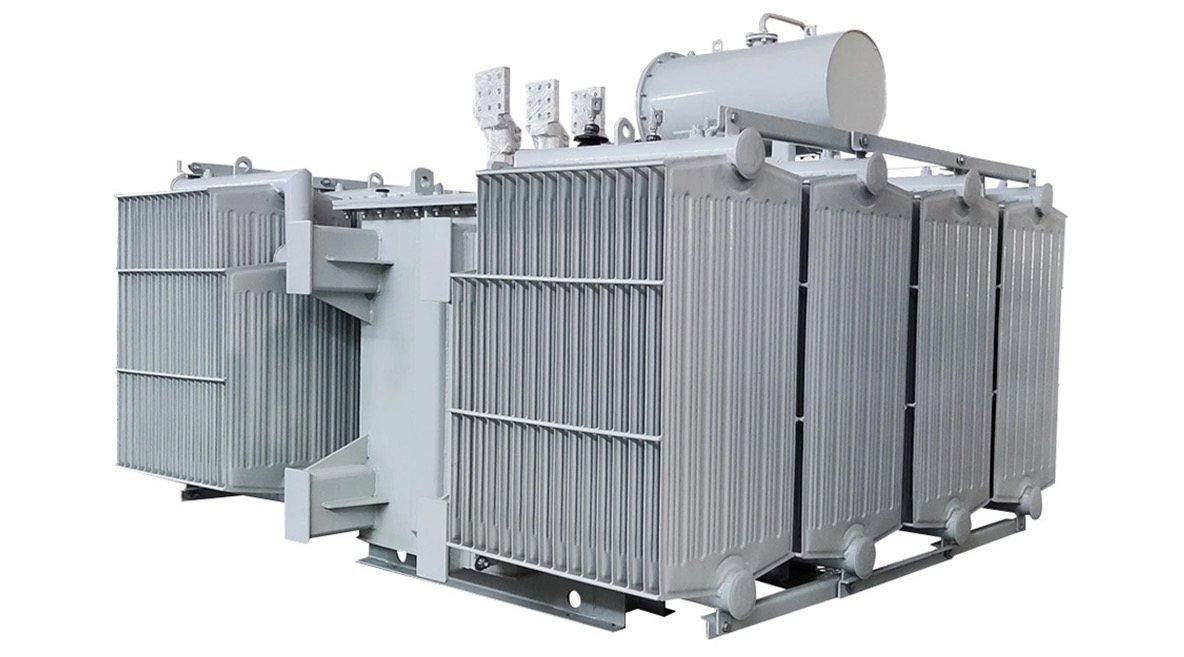
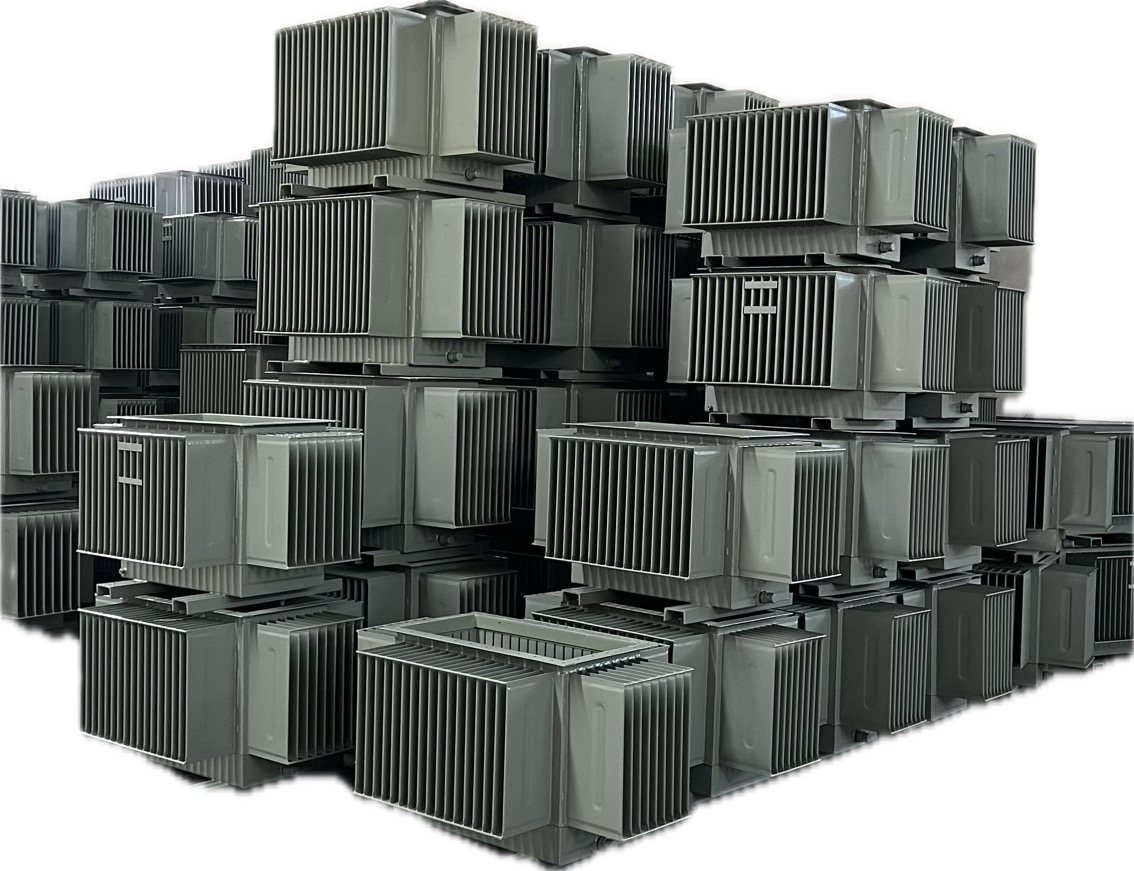
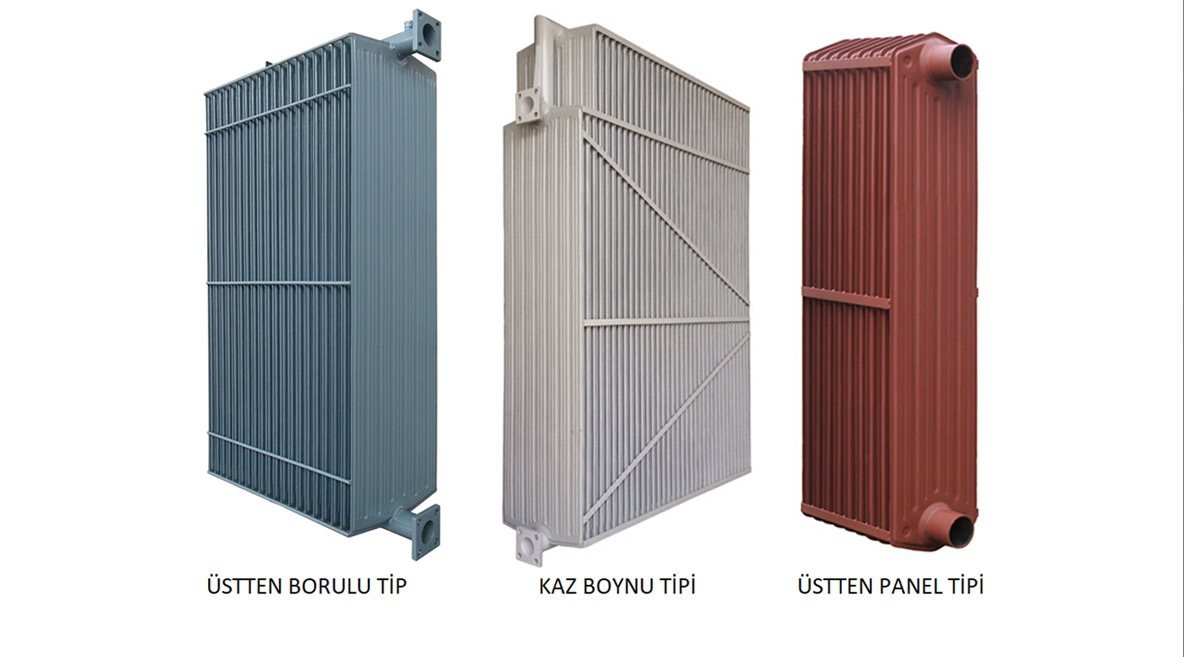
Dalga duvar, trafo kazanının yan yüzeyini oluşturan, ince sacın katlanmasıyla elde edilmiş kanatlı (finli) paneldir; sektörde oluklu kanat duvar adıyla da anılır. Düz cidarın kat kat üzerine çıkan ısı transfer yüzeyi, yağ ve sargı sıcaklık artışını standart sınırlar içinde tutar; trafo anma yükünde sürekli çalışabilir.
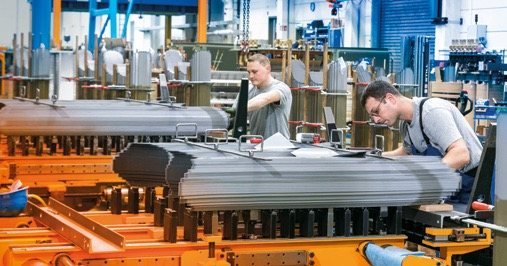
Tekno Trafo, dalga duvarı Akyurt'taki 2.450 m² kapalı tesisinde kendi üretim hattında imal eder. Şekillendirme ve kaynak işlemleri tam otomatik hatlarda yapılır; kapasite 120 ton/ay düzeyindedir.

Transformatörde sargı dirençlerinden doğan I²R kaybı ile nüvedeki demir kaybının tamamı ısıya dönüşür. Isı kazan içinde birikirse yağın oksidasyonu hızlanır; asitlik ve çamurlaşma artar, dielektrik dayanımı düşer, selüloz esaslı kâğıt yalıtım hızlanmış bir yaşlanmaya girer. Yalıtım ömrü sıcaklığa üstel bağlıdır; birkaç derecelik sürekli artış bile servis ömrünü kısaltır. Dalga duvar, bu ısının ortama aktarıldığı birincil yüzeydir; aynı zamanda trafo kazanı gövdesinin yan cidarını oluşturur, soğutucu yüzey ile kazan cidarı tek parçada birleşir.
Soğutma, hareketli bileşen olmadan doğal konveksiyonla yürür: ısınan yağ yükselir, kazan çeperinde kanadın üst ucundan kanala girer; ısısını sac cidara bıraktıkça soğur, ağırlaşır ve kanat boyunca inerek alt uçtan kazana döner. Kanat geometrisi hem yağın temas ettiği iç yüzeyi hem de havaya bakan dış yüzeyi büyütür. Hermetik kazanda yağ atmosferle temas etmez; böyle bir temas doğrudan sızdırmazlık ihlali anlamına gelir. Tam yağ dolu hermetik kazanda kanatlar, yağ genleştiğinde esneyerek hacim değişimini karşılar; ayrı genleşme deposu gerekmez.
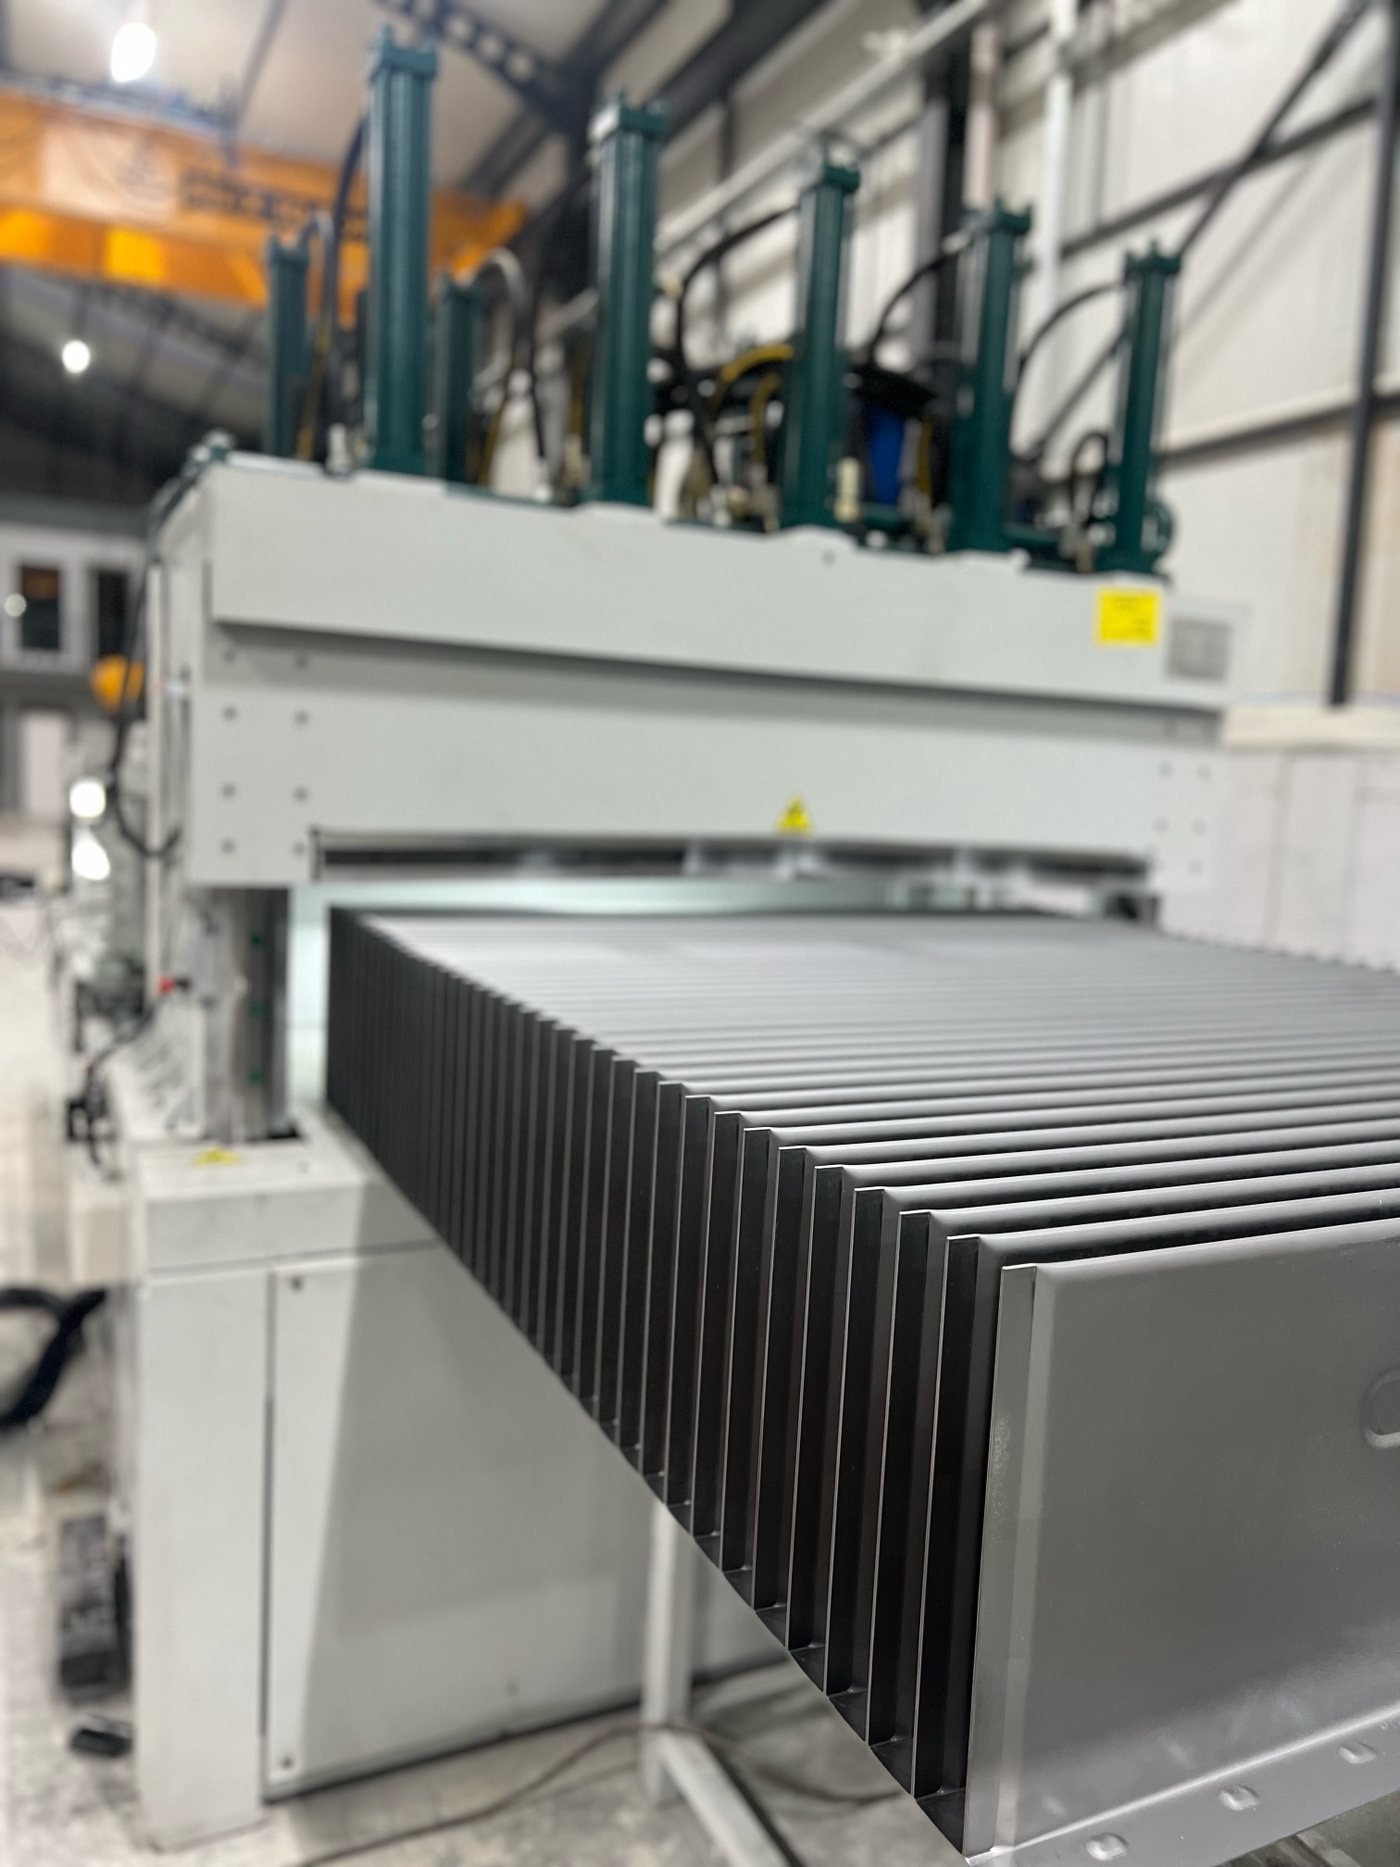
Tesisimizdeki oluklu kanat duvar üretimi ince sacın rulodan açılıp düzlenmesiyle başlar. Tam otomatik PLC kanat şekillendirme makinesi sacı, projeye tanımlı kanat yüksekliği ve kanat adımı reçetesiyle katlar; şekillendirme program kontrollü olduğundan aynı siparişteki paneller belirlenen tolerans içinde kalır, montajda düzeltme ihtiyacı asgariye iner. Dikişler tam otomatik gaz altı ark kaynağı (MAG) hattında çekilir; sabit tel hızı ve ilerleme, ince sacta çarpılma riskini sınırlar.
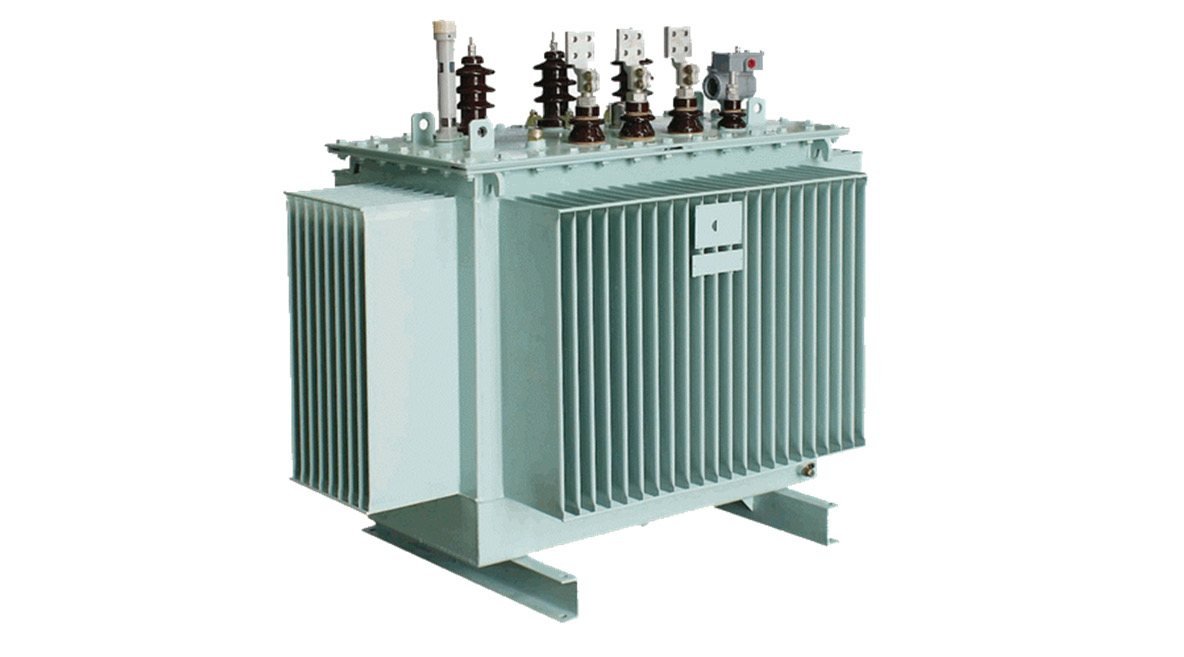
Dalga duvar mı radyatör mü sorusunun cevabı trafonun gücüne ve toplam kayıp değerine bağlıdır. Dağıtım gücü aralığında, kayıp değeri elverdiği sürece dalga duvar gereken soğutma yüzeyini tek başına karşılar; kazan cidarı doğrudan soğutucu olduğundan ayrı radyatör grubu, flanş ve vanalar devreden çıkar; gövde kompaktlaşır, sızıntı noktası azalır. Kayıpların yükseldiği büyük güçlerde kanat yüzeyi yetersiz kalır, radyatör devreye girer; her iki bileşeni de aynı tesiste ürettiğimiz için çözümü tek çatı altında veriyoruz.
Üretim sürecimiz
- Sac hazırlığı — Çizimdeki kanat yüksekliği, kanat adımı ve panel uzunluğu hat reçetesine işlenir; rulo sac hatta yüklenir ve düzlenir.
- Kanat şekillendirme — Tam otomatik PLC hat sacı reçeteye göre katlar, panelden panele tekrarlanabilir kanat geometrisi verir.
- Kaynak — Uç kapamaları ve birleşim dikişleri tam otomatik gaz altı ark kaynağı (MAG) hattında çekilir; panel–kazan birleşimi gibi elle yapılan kritik dikişler 12 kaynak istasyonumuzda tamamlanır.
- Takviye ve birleştirme — Yüksek kanatlı panellere, yağ basıncı altında açılmayı engelleyen enine takviye çubukları kaynaklanır; paneller kazan gövdesiyle birleştirilir.
- Test ve yüzey işlemi — Hidrostatik sızdırmazlık testinin ardından SA2 1/2 kumlama ve 120 mikron kuru film kalınlığında boya uygulanır.

Çalışma Prensibi
Dalga duvarda soğutma, IEC 60076 terminolojisiyle ONAN (yağ doğal / hava doğal) sınıfındadır: pompa veya fan olmadan yalnızca yoğunluk farkıyla çalışır; yağ kanat kanalına üst uçtan girer, ısısını sac cidara bırakır ve alt uçtan aktif kısma döner. Kanatlı geometri, aynı kazan ölçüsünde düz cidardan çok daha büyük ısı transfer yüzeyi verir. Üretimde belirleyici olan, bu geometrinin her panelde tolerans içinde tekrarlanmasıdır.
Sunduğumuz Avantajlar
- 2017’den beri trafo bileşeni üretimi; dalga duvarda 120 ton/ay kapasite
- ISO 9001, ISO 14001 ve EN ISO 3834-2 belgeli kaynaklı imalat
- Tam otomatik PLC şekillendirme ile çizim toleransında üretim ve panelden panele tekrarlanabilir kanat geometrisi
- Tam otomatik MAG kaynak hattı ve 12 kaynak istasyonu ile ince sacta çarpılmayı sınırlayan dikiş kalitesi
- Kaynaklı grupların hidrostatik sızdırmazlık testiyle kontrolü
- Kumlama SA2 1/2 ve 120 mikron boya ile sevkiyata hazır teslim
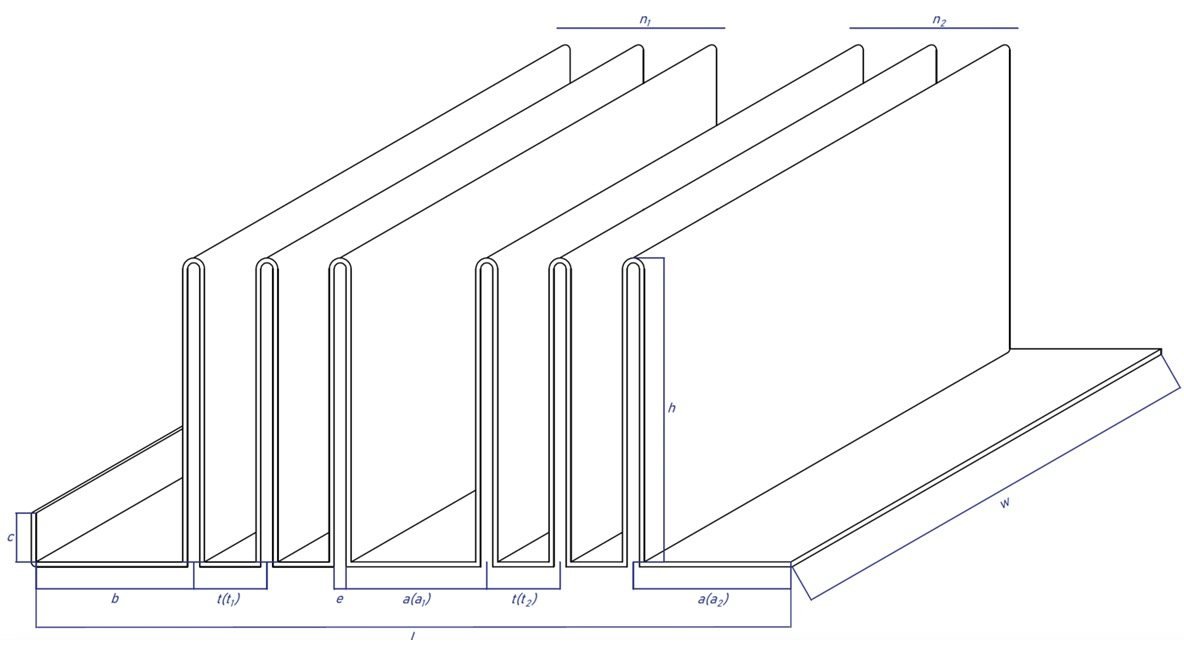
Üretim parametreleri
| SN | Açıklama | Kod | Birim | Değer aralığı |
|---|---|---|---|---|
| 1 | Sac genişliği | w | mm | 400–1.600 |
| 2 | Sac kalınlığı | s | mm | 1,2–1,5 |
| 3 | Fin yüksekliği | h | mm | 50–400 |
| 4 | Finler arası mesafe | t | mm | > 40 |
| 5 | Fin içi boşluk | e | mm | 6–8 |
| 6 | Set sayısı | n | adet | 1–4 |
| 7 | Panel boyu | L | mm | < 2.600 |
| 8 | Başlangıç-bitiş katlama boyu | c | mm | 15–300 |
| 9 | Başlangıç mesafesi | b | mm | ≥ 40 |
| 10 | Kenar payı | a | mm | ≥ 40 |
Değerler tam otomatik PLC kanat şekillendirme hattımızın çalışma aralığıdır. Farklı ölçü ihtiyaçlarınız için bizimle iletişime geçin.
Ölçü ve üretim hattı


Sıkça sorulan sorular
Dalga duvarın soğutma yüzeyi yetmezse ne yapılıyor?
Yüzey ihtiyacı önce panel geometrisiyle karşılanır: kanat yüksekliği 400 mm’ye, panel boyu 2.600 mm’ye kadar büyütülür ve kazanın çevresine 1 ile 4 arasında set yerleştirilir. Bu sınırlara gelindiğinde soğutma yüzeyi kazan gabarisine bağlı kaldığı için daha fazla büyütülemez. Kaybın bu düzeyi aştığı projelerde kazan dışına monte edilen radyatör çözümüne geçilir; radyatörde yüzey, dilim adedi ve boyuyla kazan ölçüsünden bağımsız olarak artırılabilir.
Dalga duvarda 1,2 mm ile 1,5 mm sac arasındaki seçim neye göre yapılıyor?
Belirleyici olan ısı transferi değil, mukavemettir. Kanat yüksekliği arttıkça ve panel boyu uzadıkça yağ basıncı kanadı açmaya zorlar; bu nedenle yüksek kanatlı ve uzun panellerde 1,5 mm tercih edilir. Küçük dağıtım trafolarının kısa panellerinde 1,2 mm yeterlidir. Her iki kalınlıkta da panel enine takviye çubuklarıyla desteklenir ve seçim hidrostatik test sonucuyla doğrulanır. Çizimde kalınlık belirtilmemişse öneriyi biz yaparız.
İnce sacda kaynak çarpılmasını nasıl önlüyorsunuz?
Çarpılmanın kaynağı kontrolsüz ısı girdisidir. Kanat formu tam otomatik PLC kontrollü hatta verildiği için panelden panele geometri tekrarlanır; birleştirme ise otomatik MAG hattında sabit ilerleme hızı ve sabit akım-gerilim değerleriyle yapılır, böylece her dikişe aynı ısı girer. Kaynak sıralaması ve punta düzeniyle gerilme dengelenir, enine takviye çubukları paneli sabitler. Kaynak işlerimiz EN ISO 3834-2 kapsamında yürütülür; son ölçü kontrolü hidrostatik testten sonra yapılır.
Standart dışı ölçüde veya az adette dalga duvar ürettirmek kalıp maliyeti çıkarır mı?
Kanat formu kalıpla değil, PLC kontrollü hatta reçete parametreleriyle üretilir. Sac genişliği, kanat yüksekliği, kanatlar arası mesafe ve panel boyu çizimden alınıp doğrudan hat reçetesine işlenir; teknik tablodaki aralıklar içinde kalan her ölçü için ayrı kalıp yatırımı ya da kalıp bedeli çıkmaz. Bu nedenle prototip ve düşük adetli işler de üretilebilir. Termin ise hattın o dönemki yüküne göre belirlenir.
Dalga duvarları panel hâlinde tedarik edip kendi kazanımıza kaynatabilir miyiz, sevkiyat nasıl yapılıyor?
Her iki teslim şekli de mümkündür: panelleri hazır set hâlinde gönderiyor ya da kendi tesisimizde kazan gövdesine kaynatıp entegre teslim ediyoruz. Panel teslimlerinde kaynak ağızları ve uç profilleri sizin kazan ölçünüze göre işlenir. Sevkiyatta paneller kanat yönü korunacak şekilde ahşap kızaklı kasalara yerleştirilir, aralarına ayırıcı konur; ihracat gönderilerinde ahşap ambalaj ISPM 15 gerekliliğine uygun hazırlanır.
Dalga Duvarlar için
teklif alın
Kanat yüksekliği, kanat adımı ve panel ölçülerinizi paylaşın; dalga duvar teklifinizi kapasite ve termin bilgisiyle hazırlayalım.