
- Yazan
- Ağustos 5, 2025
- 0 Yorum
Trafo Kazanına Kaynak Sonrası Isıl İşlem Gerekir mi?
Bir satın alma şartnamesinde “kaynak sonrası gerilim giderme (PWHT) uygulanacaktır” satırını görmek, trafo kazanı imalatında tartışmayı hemen başlatır. O satır çoğu zaman basınçlı kap veya kazan dairesi şartnamelerinden kopyalanmıştır; ait olduğu yerde son derece haklı bir gerekliliktir, trafo kazanına geldiğinde ise gerekçesini kaybeder.
Konuyu araştırmak isteyen mühendisin karşısına genellikle genel amaçlı ısıl işlem tesislerinin sayfaları çıkıyor ve bunların hiçbiri trafo kazanı özelinde konuşmuyor; bu yüzden cevabı, işi yapan taraftan ve kendi atölye pratiğimizle yazıyoruz.
Bu yazıda önce net cevabı ve gerekçesini kuruyoruz: tavlama hangi imalatta gerçekten gerekir, trafo kazanı bu kriterlerin neresinde durur. Sonra asıl mühendislik sorusuna geçiyoruz: madem fırına girmiyor, çarpılma ve artık gerilim nasıl kontrol ediliyor? Beş yöntemi arkasındaki hesapla birlikte veriyoruz; tavlamanın gerçekten gündeme geldiği istisnaları ve şartnameye tavlama yerine yazılması gereken ölçülebilir maddeleri de ayrıca ele alıyoruz.
Kısa cevap: çoğu kazanda gerekmez
Kısa cevap: dağıtım ve orta güç trafosu kazanlarının büyük çoğunluğunda kaynak sonrası gerilim giderme tavlaması ne uygulanır ne de şartnamede aranır. Bu bir kolaycılık değil; malzemenin, cidar kalınlığının ve servis şartlarının doğrudan sonucudur. Üç gerekçe var:
- Malzeme: Kazan düşük karbonlu yapı çeliğinden imal edilir. Kaynak kabiliyetinin ölçüsü karbon eşdeğeridir ve IIW formülüyle hesaplanır: CEV = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15. EN 10025-2 kapsamındaki S235 ve S355 kalitelerinde bu değer tipik olarak 0,40’ın altında kalır; sertleşme ve hidrojen kaynaklı soğuk çatlak riski, ön ısıtma veya tavlama gerektirecek mertebeye çıkmaz.
- Cidar: Dalga duvar sacı 1,2 ve 1,5 mm kalınlıkta işlenir; gövde, taban ve kapak sacları da basınçlı kap imalatındaki tavlama eşiklerinin çok altındadır. Tavlama, onlarca milimetre cidarda anlam kazanan bir işlemdir. Hangi eleman için hangi kalınlığın seçildiğini sac kalınlığı ve malzeme seçimi yazısında ayrıntılı ele alıyoruz.
- Servis: IEC 60076-1, standart çalışma koşullarında en yüksek ortam sıcaklığını 40 °C olarak tanımlar; IEC 60076-2 ise yağa daldırılmış trafolarda üst yağ sıcaklık artışını 60 K ile sınırlar. Kazan çeliği pratikte 100 °C civarını aşmaz. Bu, artık gerilimin sürünme veya gerilmeli korozyon çatlağı üretebileceği sıcaklık rejiminin çok uzağıdır.
Asıl soru şu: madem tavlanmıyor, çarpılma ve artık gerilim nasıl kontrol ediliyor? Cevap fırında değil kaynak masasında: sıra planı, ters gerdirme, punta düzeni, fikstür ve ısı girdisi sınırı.
Gerilim giderme tavlaması neyi çözer?
Gerilim giderme tavlaması, kaynaklı parçanın kontrollü hızla ısıtılması, belirli bir sıcaklıkta tutulması ve yine kontrollü soğutulmasıdır. Karbon çeliğinde basınçlı kap uygulamalarında tipik rejim 550-650 °C sıcaklık aralığı ve cidar kalınlığının her 25 mm’si için yaklaşık 1 saat tutma süresidir; ısıtma ve soğutma hızları da kalınlığa bağlı olarak sınırlandırılır. Bu değerler tipik mertebelerdir, uygulanan koda göre değişir.
İşlem dört şeyi hedefler:
- Artık gerilimin boşaltılması. Kaynak dikişi çevresindeki artık gerilim, malzemenin akma sınırı mertebesine kadar çıkabilir. Yapı çeliğinde bu sınır 235-355 MPa aralığındadır. 600 °C civarında çeliğin akma dayanımı oda sıcaklığındaki değerinin yarısı mertebesine indiği için gerilim, plastik akma yoluyla kendini boşaltır.
- Isı tesiri altındaki bölgenin temperlenmesi. Hızlı soğuyan bölgede oluşan sert yapı yumuşatılır; sertlik ve tokluk dengelenir.
- Difüzyona uğrayabilen hidrojenin uzaklaştırılması. Kalın kesitte hidrojenin malzemeden çıkışı yavaştır; sıcaklık bu süreci hızlandırır.
- Talaşlı imalat öncesi ölçü kararlılığı. Kaynaktan sonra çok talaş kaldırılacak parçalarda gerilimin önceden boşaltılması, işleme sonrası çarpılmayı önler.
Dördünün de ortak paydasına dikkat edin: kalın kesit, yüksek karbon eşdeğeri, çevrimsel ya da gerilmeli korozyona açık servis, veya hassas talaşlı imalat. Trafo kazanında bunların hiçbiri baskın değildir. Tavlama bir kalite rozeti değil, belirli bir hasar mekanizmasına karşı alınan bir önlemdir; mekanizma yoksa işlem gereksiz maliyet ve yeni riskler üretir.
Trafo kazanı bu kriterlerin neresinde?
Karar “ne olur ne olmaz, yapalım” mantığıyla değil, kriter kriter verilir. Aşağıdaki tablo basınçlı kap sınıfı bir imalatla bir dağıtım trafosu kazanını aynı başlıklar üzerinden karşılaştırıyor. Değerler tipik aralıklardır, kesin şartname değeri değildir; kendi projenizde kendi resminizle ve kendi müşteri kodunuzla tekrar okumanız gerekir.
| Kriter | Basınçlı kap sınıfı imalat (tipik) | Dağıtım trafosu kazanı (tipik) |
|---|---|---|
| Cidar kalınlığı | Onlarca mm; tavlama eşiği koda ve malzeme grubuna bağlı | Dalga duvar 1,2 ve 1,5 mm; gövde sacı proje resmine göre |
| Karbon eşdeğeri (CEV) | 0,45 ve üzeri sık görülür | Yapı çeliğinde tipik olarak 0,40 altı |
| Servis sıcaklığı | 200 °C üzerine çıkabilir | Ortam sıcaklığı + en çok 60 K artış (IEC 60076-2) |
| Basınç yükü | Tasarım basıncı bar mertebesinde, çoğu zaman çevrimsel | Sızdırmazlık ve kaçak testi mertebesinde, şartnameye bağlı |
| Baskın hasar mekanizması | Yorulma, gerilmeli korozyon çatlağı, gevrek kırılma | Korozyon ve sızdırma |
| Tipik tavlama rejimi | 550-650 °C, 25 mm başına yaklaşık 1 saat | Uygulanmaz |
| Kaynak sonrası ana risk | Artık gerilim kaynaklı çatlak | Çarpılma ve ölçü sapması |
Satırlar aynı yöne işaret ediyor. Cidar ince olduğu için kaynak kesiti ve ısı girdisi küçük kalır; karbon eşdeğeri düşük olduğu için tavlanmayı gerektiren sert yapı oluşmaz; servis sıcaklığı düşük olduğu için artık gerilimin zamanla hasara dönüşeceği mekanizma çalışmaz. Kazan çevrimsel iç basınç altında da değildir; sızdırmazlık ve kaçak testleri imalat doğrulaması amacıyla yapılır, basınçlı kabın tasarım basıncı anlamında sürekli bir yükleme tanımlamaz.
Buna karşılık tablo bir şeyi gizlemiyor: artık gerilim yok değil, var. Yalnızca sonucunun adı farklı. Basınçlı kapta sonuç çatlak riskidir; trafo kazanında sonuç çarpılma, ölçü sapması ve montajda oturmayan yüzeydir. Dolayısıyla doğru soru “tavlayalım mı” değil, “çarpılmayı hangi imalat kontrolüyle sınırlayacağız” sorusudur.
Çarpılmanın aritmetiği: genleşme ve akma
Tavlanmıyorsa artık gerilim nereye gidiyor? Bir yere gitmiyor, kazanın içinde kalıyor. Fark şu ki trafo kazanında bu gerilimin ürettiği asıl sorun kırılma değil çarpılmadır. Sayıyla bakalım; hesabı kendi ölçünüzle tekrarlayabilirsiniz.
Karbon çeliğinin ısıl genleşme katsayısı yaklaşık 0,000012 1/°C’dir, yani metre başına derece başına 12 mikron. 1.000 mm uzunluğunda bir dikiş komşuluğu ortalama 500 °C ısınırsa serbest genleşme şu kadardır:
ΔL = 12 mikron/m/°C x 1 m x 500 °C = 6.000 mikron = 6 mm
Bu 6 mm’lik uzamayı soğuk çevre malzemesi engeller. Engellenen birim şekil değiştirme ε = 0,000012 x 500 = 0,006 olur. Tamamen elastik kabulle gerilme σ = E x ε = 210.000 MPa x 0,006 = 1.260 MPa çıkar. Yapı çeliğinin akma sınırı 235-355 MPa mertebesinde olduğuna göre bu gerilme elastik kalamaz: malzeme sıcakken plastik olarak kısalır, soğuduğunda ise kısalmış haliyle çeker. Açısal dönme, boyuna kısalma ve dalga duvarda göze çarpan burkulma bu çekmenin sonucudur.
Buradan iki sonuç çıkar. Birincisi, çarpılmanın kaynağı ısıtılan hacimdir; dolayısıyla kontrol yöntemi de ısıtılan hacmi, konumunu ve sırasını yönetmektir. İkincisi, 1,2-1,5 mm sac aynı çekme kuvvetine kalın sacdan çok daha az direnç gösterir. İnce cidarda tavlama sorunu çözmek yerine parçayı fırında büsbütün deforme eder.
Isı girdisini sınırlamak: hesap ve pratik
Isı girdisi (Q), birim dikiş boyuna verilen enerjidir ve çarpılmanın en doğrudan kontrol koludur. Formül basittir: Q = (U x I x 60) / (v x 1.000). Burada U volt, I amper, v mm/dk cinsindendir ve sonuç kJ/mm çıkar. Bulunan brüt değere proses termal verimi (k) uygulanır; MAG kaynağında yaygın kabul 0,8’dir. Aşağıdaki tablo örnek bir hesaptır, sabit bir prosedür değeri değildir.
| Parametre | Değer | Birim |
|---|---|---|
| Ark gerilimi (U) | 24 | V |
| Kaynak akımı (I) | 200 | A |
| İlerleme hızı (v) | 450 | mm/dk |
| Brüt ısı girdisi | 0,64 | kJ/mm |
| Termal verim (k, MAG) | 0,8 | – |
| Efektif ısı girdisi | 0,51 | kJ/mm |
Aynı akım ve gerilimde ilerleme hızı 450 mm/dk’dan 300 mm/dk’ya düşerse Q = (24 x 200 x 60) / (300 x 1.000) = 0,96 kJ/mm olur. Yani sadece hız değişikliğiyle ısı girdisi yaklaşık yüzde 50 artar; çarpılmanın operatörden operatöre değişmesinin sebebi çoğu zaman tam olarak budur.
Pratikte üç kural uyguluyoruz. Birincisi, dikiş kesitini resimde istenen minimumda tutmak: gereksiz büyük boğaz kalınlığı fazladan ısı, fazladan çekme ve fazladan tel demektir. İkincisi, hızın tekrarlanabilirliğini insana değil mekanizmaya bağlamak; tank kaynak robotu burada elle kaynağın sağlayamadığı sabit hız ve sabit torç açısını verir. Üçüncüsü, parametreleri kaynak kalitesi ve prosedürler tarafında yazılı hale getirmek, böylece her vardiya aynı ısı girdisini üretir.
Kaynak sırası planı ve ters gerdirme
Tavlamanın yerini alan ilk yöntem kaynak sırası planıdır. Amaç ısıyı zamana ve mekana dağıtmak, aynı bölgeye ardışık ısı vermemektir.
Simetrik ve sıçramalı sıralama
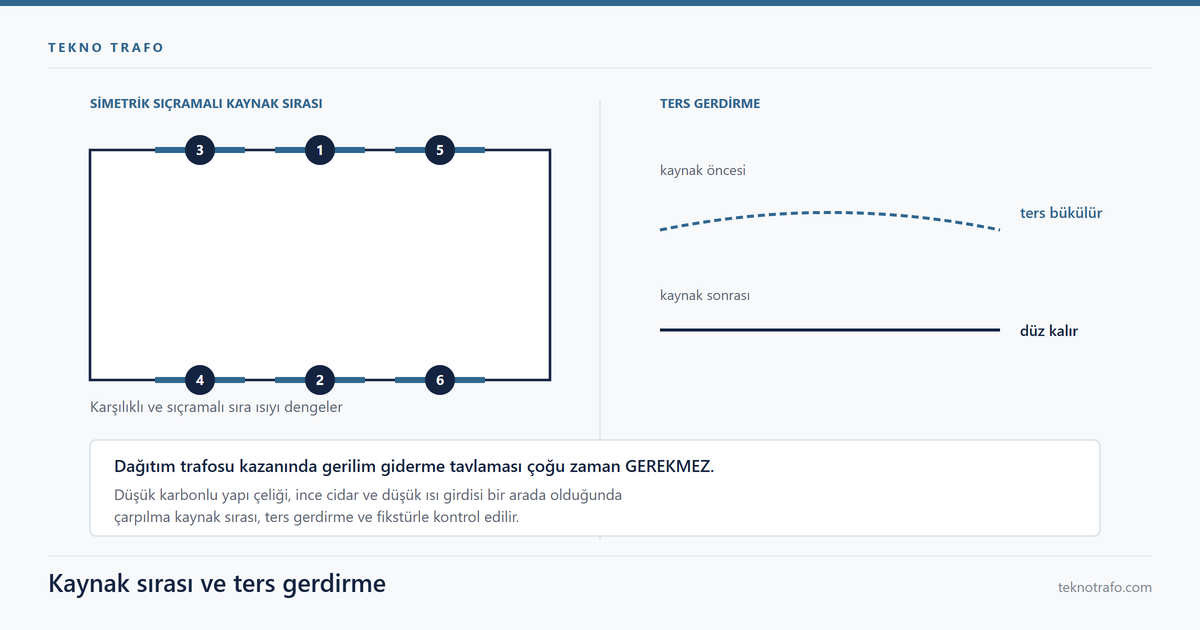
Kazanın simetri ekseninin iki yanındaki dikişler dönüşümlü çekilir; uzun bir dikiş baştan sona tek seferde değil, eşit uzunlukta segmentlere bölünerek atlamalı biçimde tamamlanır. Segment boyu için evrensel bir sayı yoktur; parça boyuna, sac kalınlığına, fikstür bağlama sıklığına ve ısı girdisine bağlıdır. Belirleyici kural şudur: bir segment bittiğinde sıradaki segment en son ısıtılan bölgeden mümkün olduğunca uzakta olmalı, ilk bölge o sırada soğumalıdır. İki torçla karşılıklı ve eşzamanlı kaynak yapılabiliyorsa açısal dönmeler birbirini dengelediği için sonuç daha da kararlı olur.
Ters gerdirme, yani ön eğim
İkinci yöntem, parçayı kaynaktan önce beklenen çarpılmanın tersi yönde eğmektir. Bu tahminle değil ölçümle yapılır: deneme parçası aynı parametrelerle kaynaklanır, soğuduktan sonra sapma ölçülür ve bu değer fikstüre ön eğim olarak işlenir. Örnek: deneme parçasında 1 metrede 2 mm açısal sapma ölçüldüyse fikstür 2 mm/m ters eğimle ayarlanır ve kaynak sonrası parça düz gelir. Sac kalınlığı, dikiş kesiti ve ısı girdisi değişmediği sürece bu ayar seri boyunca geçerlidir; parametre değişirse yeniden ölçmek gerekir. Dalga duvarda karşılaştığımız imalat hataları çoğunlukla bu iki adımın atlanmasından doğar.
Punta düzeni, fikstür ve bağlama
Üçüncü yöntem puntalama düzenidir. Punta, parçaları bir arada tutan geçici bir nokta değildir; ana dikişin içinde eriyip kalacağı için kalitesi ana dikiş kadar önemlidir ve EN ISO 5817’de tanımlanan kabul sınıfına puntalar da dahildir. Kötü atılmış bir punta ya çatlayarak ağzı açar ya da kendisi bir çekme merkezine dönüşüp parçayı eğer.
Punta aralığı için tek bir evrensel sayı vermek yanıltıcı olur. Aralık şu değişkenlere bağlıdır: sac kalınlığı, iki bağlama arasındaki serbest boy, ağız açıklığı toleransı, ana dikişin ısı girdisi ve parçanın rijitliği. Doğru yöntem, aralığı deneme parçasında belirleyip fikstüre işlemek ve kabul ölçütünü sayısallaştırmaktır: puntalamadan sonra ağız açıklığı, resimde verilen tolerans içinde kalacak şekilde ölçülür. 1,2 mm sacda ağız açıklığındaki örneğin 0,5 mm’lik bir sapma bile dikiş kesitini, dolayısıyla ısı girdisini değiştirir; bu yüzden ölçüm puntalama aşamasında yapılır, kaynaktan sonra değil.
Fikstür ve bağlama düzeni
Dördüncü yöntem fikstürdür. Fikstür parçayı yalnızca tutmaz; bağlama noktalarıyla çekme yönünü belirler, bakır altlıklarla ısıyı çeker ve çözme sırasıyla gerilimin nasıl boşalacağını yönetir. Parça soğumadan çözülürse kazanılan bütün ölçü kaybedilir. Bu düzenek Ankara Akyurt’taki üretim tesisimiz içinde her ürün ailesi için sabit istasyon olarak kurulur; 2.450 m2 kapalı alandaki 12 kaynak istasyonu bu mantıkla ayrılmıştır ve aylık 120 ton çelik işleme kapasitesi de bu tekrarlanabilirliğe dayanır.
Tavlarsanız ne kaybedersiniz?
Tavlamanın maliyeti sadece fırın saati değildir; ince cidarlı bir kazanda süreç kalitesini de bozar. İki kalem üzerinden bakalım.
Tufal ve yüzey hazırlığı
550-650 °C’de fırında bekletilen çeliğin yüzeyinde oksit tabakası oluşur. Boya sisteminin dayandığı yüzey hazırlığı ISO 8501-1’e göre Sa 2 1/2 temizlik derecesidir; tavlanan bir gövde bu dereceyi yakalamak için yeniden kumlanmak zorundadır. Yani tavlama, kumlama ve boya adımlarının yeniden kurgulanmasını ve termin süresinin uzamasını getirir. ISO 12944 kapsamında C4/C5 kategorisi için uyguladığımız toplam 120 mikron mertebesindeki kuru film kalınlığını ya da ISO 9227 tuz püskürtme performansını tavlama iyileştirmez; yalnızca oraya giden yolu uzatır.
Kendi ağırlığı altında sarkma
Sac ağırlığını hesaplayalım. Çeliğin yoğunluğu 7,85 kg/dm3. 1 m2 alanın hacmi 1,5 mm kalınlıkta 100 dm2 x 0,015 dm = 1,5 dm3 eder; ağırlığı 1,5 x 7,85 = 11,8 kg olur. Aynı hesapla 1,2 mm sac 9,4 kg/m2 gelir. Bu sacın akma dayanımı 600 °C civarında oda sıcaklığındaki değerin yarısı mertebesine indiğinde, parçanın kendi ağırlığı çarpılma için fazlasıyla yeterli bir yüktür. Fırında düzgün kalması için tam destekli taşıyıcı düzenek gerekir; kapak flanşı gibi conta oturan düzlemlerin toleransı ise ayrıca risk altına girer. Kısacası ince cidarda tavlama, çözmesi beklenen sorunun daha büyüğünü üretir.
İstisnalar ve şartnameye yazılacaklar
Tavlama gündeme gelmez demek, hiçbir zaman gelmez demek değildir. Şu hallerde masaya koyduğumuz olur:
- Cidar kalınlığının olağan trafo kazanı mertebesinin belirgin şekilde üstüne çıktığı özel imalatlar: kalın taban plakası, kalın flanş veya döküm parçaya yapılan kaynak birleşimleri.
- Karbon eşdeğerinin yükseldiği özel çelik kullanımı; CEV arttıkça ön ısıtma ve ısıl işlem ihtiyacı da değişir.
- Kaynaktan sonra kritik bir yüzeyde talaş kaldırılacaksa; işleme sırasında boşalan artık gerilim ölçüyü bozar.
- Ağır tamir kaynağı; büyük hacimli bir onarım dikişi orijinal imalattan farklı bir gerilim dağılımı yaratır.
- Müşteri şartnamesi, son kullanıcı kodu veya TEDAŞ şartnameleri açıkça istiyorsa. Bu durumda tartışılmaz: rejim (sıcaklık, tutma süresi, ısıtma ve soğutma hızı) yazılı hale getirilir, kayıt altına alınır ve teklife dahil edilir.
Şartnamedeki tavlama satırının asıl amacı çarpılmayı sınırlamaksa, o satırı silip yerine ölçülebilir maddeler koymak çok daha iyi sonuç verir:
- Kaynak kusurları için EN ISO 5817’ye göre kabul sınıfı ve muayene kapsamı.
- İmalat kalite şartı olarak EN ISO 3834-2; çelik yapı tarafında EN 1090.
- Malzeme için EN 10204 3.1 sertifikası.
- Boyutsal kabul: düzlemsellik ve diklik toleransı mm cinsinden, ölçüm yöntemi ve rapor formatıyla birlikte.
- Yüzey ve boya: ISO 8501-1 Sa 2 1/2, ISO 12944 C4/C5 sistemi, toplam 120 mikron mertebesinde kuru film kalınlığı ve ölçüm noktası sayısı.
- Sızdırmazlık testi ve kaçak kabul kriteri; IEC 60076-1 kapsamındaki rutin testlerle uyumlu olacak şekilde.
Bu listenin belge tarafını ayrıntılandırdığımız tedarikçiden istenecek belgeler yazısı, teklif değerlendirmesinde kontrol listesi olarak kullanılabilir.
Sıkça sorulan sorular
Trafo kazanında kaynak sonrası gerilim giderme tavlaması zorunlu mudur?
Genel bir zorunluluk yoktur. Dağıtım trafosu kazanı düşük karbonlu yapı çeliğinden ve ince cidardan imal edilir; karbon eşdeğeri tipik olarak 0,40’ın altındadır ve servis sıcaklığı, IEC 60076-2 sınırları içinde ortam sıcaklığının en çok 60 K üzerindedir. Tavlamayı gerektiren hasar mekanizmaları bu şartlarda çalışmaz. Zorunluluk ancak müşteri şartnamesi, son kullanıcı kodu ya da olağan dışı kalın cidar söz konusu olduğunda doğar.
Tavlanmayan bir kazan zamanla çarpılır mı?
Artık gerilim kazanın içinde kalır, ancak servis sıcaklığında kendiliğinden hareket üretecek bir mekanizma yoktur. IEC 60076-1 standart şartlarda en yüksek ortam sıcaklığını 40 °C olarak tanımlar ve kazan çeliği pratikte 100 °C civarını aşmaz. Bu rejimde sürünme veya gerilim gevşemesi beklenmez. Çarpılma riski servis sırasında değil, kaynak anında ve soğuma sırasında doğar; kontrolün yeri de orasıdır.
Dalga duvar paneli fırında tavlanabilir mi?
Pratikte hayır. Dalga duvar sacı 1,2 ve 1,5 mm kalınlıktadır; 1,5 mm sac metrekarede 11,8 kg gelir ve 600 °C civarında çeliğin akma dayanımı oda sıcaklığındaki değerin yarısı mertebesine iner. Bu şartlarda panel kendi ağırlığıyla sarkar, dalga geometrisi ve düzlemsellik bozulur. Ayrıca oluşan tufal nedeniyle yüzeyin ISO 8501-1’e göre Sa 2 1/2 derecesine yeniden getirilmesi gerekir.
Tavlama yerine titreşimle gerilim giderme uygulanabilir mi?
Trafo kazanında çözülmesi gereken sorun genellikle artık gerilimin kendisi değil, kaynak sırasında oluşan çarpılmadır. Çarpılma, parça soğuduktan sonra uygulanan hiçbir yöntemle geri alınamaz; kaynak sırası, ters gerdirme, punta düzeni, fikstür ve ısı girdisi sınırıyla önlenir. Bu nedenle titreşimli yöntemleri ince cidarlı kazan imalatında bir gereklilik olarak görmüyoruz; önlem kaynak masasında alınır.
Şartnamemde PWHT maddesi var, ne yapmalıyım?
Önce maddenin amacını sorun: boyutsal kararlılık mı isteniyor, çatlak riski mi azaltılmak isteniyor. Amaç boyutsal kararlılıksa maddeyi ölçülebilir kabul kriterleriyle değiştirmek daha iyi sonuç verir: EN ISO 5817’ye göre kaynak kabul sınıfı, mm cinsinden düzlemsellik ve diklik toleransı, ölçüm yöntemi ve raporu. Amaç malzemeye bağlı bir risk ise cidar kalınlığı ve karbon eşdeğeri üzerinden imalatçıyla birlikte değerlendirilmelidir.
Kaynak sırası planı nasıl belirlenir?
Deneme parçasıyla belirlenir. Aynı sac kalınlığı ve aynı kaynak parametreleriyle numune kaynaklanır, soğuduktan sonra açısal sapma ve boyuna kısalma ölçülür. Sonuca göre dikişler simetrik ve sıçramalı olacak biçimde sıralanır, gerekiyorsa fikstüre ters eğim verilir. Örneğin 1 metrede 2 mm sapma ölçülmüşse fikstür 2 mm/m ön eğimle ayarlanır. Plan yazılı hale getirilir ve her vardiyada aynı sırayla uygulanır.