
- Yazan
- Mayıs 17, 2026
- 0 Yorum
Trafo radyatörü nedir, nasıl üretilir ve seçilir
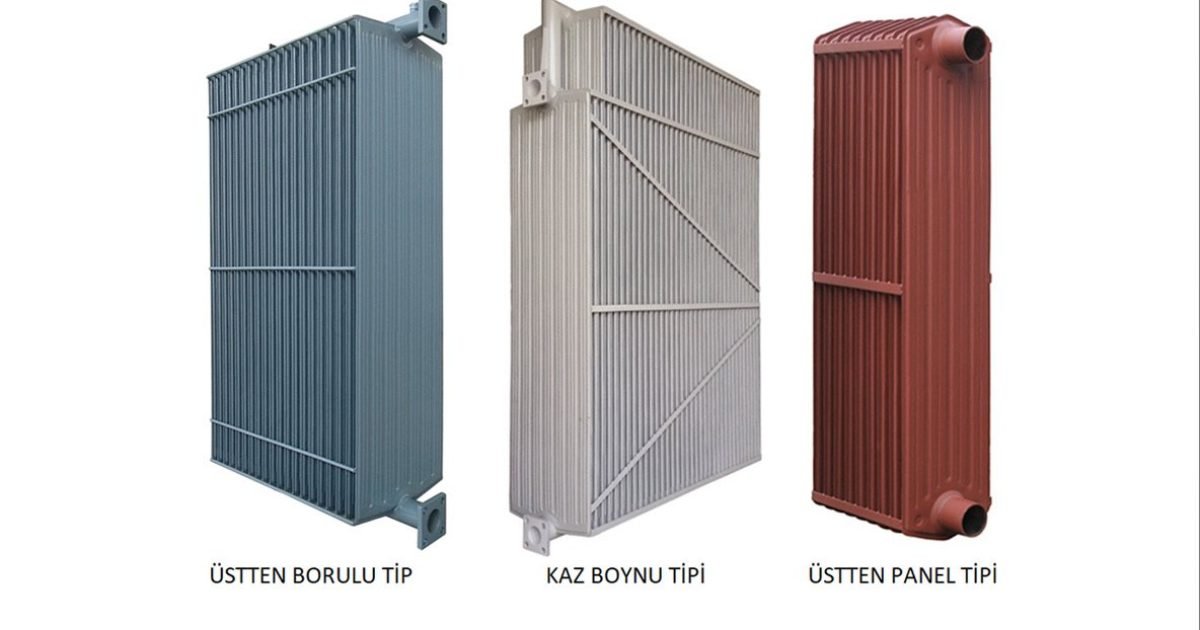
Trafo radyatörü, yağlı tip transformatörde nüve ve sargı kayıplarının ürettiği ısıyı yağ üzerinden alıp ortam havasına veren panel tipi bir ısı değiştiricidir. Kayıp gücün tamamı kazan yüzeyinden atılamadığı noktada devreye girer: yağ, kolektör borusundan panellere dağılır, ince kanatların içinde aşağı doğru soğuyarak iner ve yoğunluk farkıyla kazana geri döner. Pompa yoksa bu döngüyü yürüten tek kuvvet sıcaklık farkıdır, bu yüzden panelin boyu, kanat sayısı ve kolektör bağlantı yüksekliği doğrudan performans parametresidir.
Bu yazı radyatörün üç ayrı sorusunu ayrı ayrı yanıtlıyor: nasıl üretilir (sac presleme, direnç dikiş kaynağı, kolektör ve flanş), kapasitesi nasıl belirlenir (kanat yüzeyi, ortalama yağ-hava sıcaklık farkı, fan katkısı) ve bir projede kaç panel gerektiği nasıl hesaplanır. Ölçüler DIN 42559 ve EN 50216-6 çerçevesinde, sıcaklık sınırları IEC 60076-2’ye göre verilmiştir.
Trafo radyatörü ne yapar, dalga duvardan farkı nedir
Yağlı bir transformatörde toplam kayıp, boşta kayıp ile yük kaybının toplamıdır ve tamamı ısıya dönüşür. Bu ısı önce yağa, oradan da yağla temas eden metal yüzeye geçer. Küçük güçlerde kazanın kendi yüzeyi yeterlidir; güç arttıkça yüzey ihtiyacı hacimden daha hızlı büyür ve ek yüzey şarttır.
Ek yüzeyi elde etmenin iki yolu vardır. Birincisi dalga duvar: kazanın yan yüzeyi rulo sacdan kıvrılarak akordiyon profiline getirilir, yüzey kazanın kendisinden kazanılır ve ayrı bir bağlantı, conta veya vana gerekmez. Dağıtım güçlerinde tercih edilmesinin nedeni budur. İkincisi radyatör: bağımsız üretilen panel grupları, kazana üstten ve alttan kolektör borusuyla flanşlı olarak bağlanır.
Radyatörün üstünlüğü ölçeklenebilirliktir. Aynı trafo kazanı gövdesiyle farklı kayıp seviyeleri, panel sayısı değiştirilerek karşılanır; ONAF’a geçişte fan eklenir; hasar gören bir grup vanalar kapatılarak sahada sökülür. Dalga duvarda bunların hiçbiri mümkün değildir, bir kanat delindiğinde kazanın tamamı devreden çıkar. Buna karşılık radyatör her flanşta bir conta, her kolektörde bir kaynak dikişi demektir; sızdırmazlık riski bağlantı sayısıyla birlikte artar.
Panel tipi radyatör nasıl üretilir: presleme, dikiş kaynağı, kolektör ve flanş
Panel radyatör imalatı, kalınlığı 1,0 veya 1,2 mm olan soğuk haddelenmiş sacla başlar. Sac, kanadın yarısını oluşturan kanal profilini veren bir kalıpta preslenir; iki yarım profil karşılıklı getirilir ve çevresi ile iç kanal ayırıcıları direnç dikiş kaynağı ile birleştirilir. Dikiş kaynağı, bakır makara elektrotların sürekli bastırarak ilerlediği bir prosestir: kaynak akımı, bastırma kuvveti ve makara hızı sabit tutulmadığında dikişte gözenek ya da yanma oluşur ve kaçak testinde ortaya çıkar. Bu üçlünün kilitli çalıştığı bir radyatör üretim hattı, sonradan tamir kaynağı ihtiyacını neredeyse sıfıra indirir.
520 mm genişliğindeki standart kanatlar 45 mm veya 50 mm merkez mesafesiyle dizilir. Sıralanan kanatların uçları, çekilmiş çelik kolektör borusuna açılan deliklere geçirilerek çevre kaynağıyla birleştirilir; kolektörün boş uçlarında DIN 42559’un istediği en az 75 mm serbest boy bırakılır, aksi halde flanş bağlantısında anahtar boşluğu kalmaz.
Üst ve alt kolektörlere flanş kaynatılır; havalandırma ve boşaltma tapaları DIN 42558’e göre yerleştirilir. Kaynak işlemleri EN ISO 3834-2 kalite şartlarına göre onaylı WPS/WPQR ile yürütülür, taşıyıcı çelik yapı bileşenleri EN 1090 kapsamındadır. Sac ve boru için EN 10204 3.1 muayene belgesi istenmesi, iz sürülebilirliğin tek gerçek garantisidir.
Kanat sayısı, panel boyu ve merkez mesafesi ısı atımını nasıl belirler
Bir radyatörün attığı ısı, iki büyüklüğün çarpımıdır: soğutma yüzeyi (m²) ve birim yüzeyden atılan güç (W/m²). İkincisi doğal soğutmada yaklaşık 5,5-6,5 W/m²·K aralığındadır ve ortalama yağ-hava sıcaklık farkıyla çarpılır. 50 K’lik tipik bir farkta bu, kabaca 300 W/m² eder. Yani kapasiteyi büyütmenin yolu yüzeyi büyütmektir.
Yüzeyi büyütmenin üç kolu vardır. Panel boyu: merkez boyu 800 mm’den 3.500 mm’ye çıktığında kanat başına yüzey yaklaşık 0,92 m²’den 4,54 m²’ye çıkar, üstelik uzun panel yağ sütununu yükselttiği için doğal sirkülasyon çekişini de artırır. Kanat sayısı: doğrusal artış sağlar, ancak grup genişledikçe orta kanatlar birbirini ışınımdan gölgeler ve son kanatların katkısı ilk kanatlar kadar olmaz. Merkez mesafesi: 45 mm yerine 50 mm seçmek aynı kanat sayısında daha geniş bir hava kanalı bırakır, kanat başına verimi bir miktar yükseltir ama grubun toplam boyunu uzatır.
Aşağıdaki tablo, 520 mm genişliğinde ve 45 mm merkez mesafeli standart kanatlar içindir. Isı atımı sütunu 50 K ortalama yağ-hava farkı ve 6 W/m²·K kabulüyle hesaplanmış planlama değeridir; sipariş öncesi üreticinin ölçüm verisiyle, kabulde ise IEC 60076-2 ısınma deneyiyle doğrulanır.
| Panel merkez boyu (mm) | Kanat başına yüzey (m²) | Kanat başına yağ hacmi (L) | ONAN ısı atımı, 50 K (W/kanat) | ONAF ısı atımı, fan katsayısı 1,5 (W/kanat) |
|---|---|---|---|---|
| 800 | 0,92 | 2,47 | 275 | 415 |
| 1.200 | 1,46 | 3,52 | 440 | 660 |
| 2.000 | 2,53 | 5,62 | 760 | 1.140 |
| 2.800 | 3,60 | 7,71 | 1.080 | 1.620 |
| 3.500 | 4,54 | 9,55 | 1.360 | 2.040 |
Yağ hacmi sütunu göz ardı edilmemelidir: 20 kanatlı 2.000 mm’lik bir grup, sisteme yaklaşık 112 litre ek yağ demektir. Bu, genleşme deposu hacminin ve dolum planının doğrudan girdisidir.
ONAN ve ONAF: fan kulağı hazırlığı ne zaman gerekir
ONAN, yağın da havanın da doğal sirkülasyonla hareket ettiği düzendir; hareketli parça yoktur, gürültü yoktur, bakım kalemi yoktur. ONAF’ta panel yüzeyine fanla zorlanmış hava üflenir. Fan, yüzeydeki hava filminin ısıl direncini düşürür ve aynı radyatörden yaklaşık 1,4-1,6 kat daha fazla güç atılmasını sağlar. Pratik karşılığı şudur: aynı gövde, fanlar devredeyken belirgin biçimde daha yüksek yükte çalıştırılabilir.
ONAF kararı imalatı üretim aşamasında etkiler, sonradan eklenemez. Fanlar takılacaksa radyatör grubunun kolektör borularına veya yan bağlantı profillerine fan montaj kulakları kaynatılmalı, kulak delik merkezleri fan çapına göre konumlandırılmalı ve bu kaynaklar boyamadan önce tamamlanmalıdır. Boyalı bir gruba sonradan kulak kaynatmak, kaplamayı yakar ve o bölgede korozyon başlangıç noktası bırakır.
İkinci nokta titreşimdir. Fanın döner kütlesi, ince cidarlı kanatlara sürekli bir zorlama uygular; bu yüzden uzun panel gruplarında kanat uçlarına takviye bandı ve gruba destek profili eklenir. Üçüncüsü kumanda: fanların yağ sıcaklığına bağlı olarak devreye girmesi gerekir, sürekli çalışan fan hem enerji harcar hem ömrünü kısaltır. IEC 60076-2, yağlı transformatörlerde üst yağ sıcaklık artışını 60 K, sargı ortalama sıcaklık artışını 65 K ile sınırlar; fan devreye girme eşiği bu sınırların altında bir marj bırakacak şekilde seçilir.
Basınç, sızdırmazlık ve vakum testleri
Radyatörün tek kabul kriteri sızdırmazlıktır; ince sac ve uzun dikiş kaynağı birleşimi, hatanın en olası yerini de tarif eder. Standart uygulama, tamamlanmış her grubun su altında pnömatik olarak 200 kPa (2 bar) basınçla test edilmesidir. Grup su banyosuna daldırılır, basınç en az birkaç dakika tutulur ve dikiş boyunca kabarcık aranır. Bu yöntemin üstünlüğü, mikron mertebesindeki gözeneği gözle görünür hale getirmesidir.
İkinci sınav vakumdur. Trafo, yağ dolumu öncesinde kurutma ve vakumlama görür; radyatör bu sırada dış basıncın altında kalır. Cidarı zayıf ya da takviyesi yetersiz bir panel bu aşamada ezilir, kanal kesiti daralır ve yağ akışı kalıcı olarak bozulur. Bu nedenle sipariş şartnamesine basınç dayanımının yanına vakum dayanımı da yazılmalıdır.
Radyatör kazana bağlandıktan sonra sistemin bütünü ayrıca sınanır; kazan tarafındaki hidrostatik sızdırmazlık testi flanş contalarını, kolektör kaynaklarını ve vana gövdelerini aynı anda kontrol eder. Test raporunda basınç değeri, bekleme süresi, ortam sıcaklığı ve gözlem sonucu birlikte kayda geçmelidir; yalnızca uygundur yazan bir satır, sonradan hiçbir tartışmayı çözmez.
Yüzey hazırlığı, boyama ve korozyon koruması
Radyatör, tesisin en zor korunan parçasıdır: yüzey/hacim oranı yüksektir, kanat araları dardır ve yatay üst kenarlarda su birikir. Boya kalınlığının değil, altındaki yüzey hazırlığının belirleyici olduğu yer burasıdır.
Doğru sıralama şudur: kaynak sonrası çapak ve sıçrantı temizliği, yağ alma, ardından ISO 8501-1’e göre Sa 2 1/2 raspa temizliği. Sa 2 1/2, yüzeyin en az %95’inde pas, tufal ve eski kaplamanın kalmadığı seviyedir; ince sacda raspa basıncı yüksek tutulursa panel deforme olur, bu yüzden abrasif seçimi ve mesafe kontrol altında tutulur. Kaplama sistemi ISO 12944’e göre ortam sınıfına seçilir: kırsal ve iç ortamda C3, sanayi bölgelerinde C4, deniz kıyısı ve kimyasal tesislerde C5. Tekno Trafo’nun uyguladığı sistemde toplam 120 mikron kuru film kalınlığı hedeflenir ve ISO 12944 C4/C5 aralığına göre katman planı yapılır.
Alternatif, ISO 1461’e göre sıcak daldırma galvanizdir; 1,5 mm’nin altındaki saclarda ortalama kaplama kalınlığı 45 µm mertebesindedir ve kanat aralarına çinko sıçraması riski nedeniyle daldırma açısı önem taşır. Hangi sistem seçilirse seçilsin, kanat aralarındaki ölçüm noktalarından kuru film kalınlığı kaydı alınmalıdır. Aynı mantığın kazan tarafındaki uygulaması için korozyon koruması ayrıntılarına bakılabilir.
Kaç panel gerekir: gerekli soğutma yüzeyinin hesaplanması
Seçim dört adımda yapılır. Birinci adım, atılacak toplam gücü bulmaktır: boşta kayıp artı yük kaybı. Örneğin 1.000 kVA’lık bir dağıtım trafosunda, (AB) 548/2014 Tüzüğü ikinci kademe sınırları çerçevesinde yük kaybı 9.000 W, boşta kayıp 770 W mertebesindedir; toplam yaklaşık 9,8 kW.
İkinci adım, kazan gövdesinin ve kapağın kendi payını düşmektir. Düz cidarlı bir gövdede bu pay tipik olarak toplamın %10-20’si kadardır; ihtiyatlı bir kabulle %15 alındığında radyatörlerden atılması gereken güç yaklaşık 8.300 W olur.
Üçüncü adım, tablodan kanat başına kapasiteyi okumaktır. 1.200 mm merkez boylu panelde ONAN değeri 440 W/kanat idi. 8.300 / 440 ≈ 19 kanat çıkar; simetrik yerleşim için 20 kanat, iki grup halinde 2 × 10 seçilir. Aynı ihtiyaç 2.000 mm’lik panelle karşılansaydı 11 kanat yeterdi, ancak yükseklik gabarisi ve nakliye ölçüsü buna izin vermelidir.
Dördüncü adım, ortam ve marj kontrolüdür. IEC 60076-1 anma ortam koşullarını maksimum 40 °C, günlük ortalama 30 °C, yıllık ortalama 20 °C olarak tanımlar; daha sıcak bir sahada aynı sıcaklık artışına ulaşmak için yüzeyi büyütmek gerekir. Yük profili dalgalıysa veya ileride güç artırımı öngörülüyorsa, kanat sayısını büyütmek yerine gruba fan kulağı hazırlığı yaptırmak çoğu zaman daha ekonomiktir.
Sipariş öncesi netleşmesi gereken teknik veriler
Radyatör siparişinde teklif farklarının çoğu, eksik verilen girdiden doğar. Fiyat kıyaslamasının anlamlı olması için şu kalemler baştan sabitlenmelidir:
- Atılacak toplam kayıp gücü (W) ve soğutma tipi: ONAN mı, ONAF mı
- Panel merkez boyu (mm), kanat sayısı ve merkez mesafesi (45 mm / 50 mm)
- Sac kalınlığı: 1,0 mm mi 1,2 mm mi
- Flanş tipi ve delik tablosu, kör tapa, havalandırma ve boşaltma elemanları
- Test basıncı ve süresi, vakum dayanımı şartı
- ISO 12944 ortam sınıfı, kuru film kalınlığı ve renk (RAL)
- EN 10204 3.1 malzeme belgesi ve kaynak prosedürü onayları
- Nakliye gabarisi, taşıma kulakları ve paketleme şekli
Bu sekiz kalem yazılı olduğunda iki teklif gerçekten aynı ürünü tarif eder. Eksik olduğunda ise ucuz görünen teklif, sahada 0,2 mm daha ince sac, 40 mikron daha az boya ve fansız bir grup olarak ortaya çıkar. Tekno Trafo, Ankara’daki 2.450 m² tesisinde trafo kazanı ve dalga duvarın yanı sıra bu kalemlere göre radyatör üretmektedir.
Sıkça sorulan sorular
Trafo radyatörü ile dalga duvar arasında hangisi seçilmeli?
Dağıtım güçlerinde ve sabit yük profilinde dalga duvar genellikle yeterlidir: ek flanş, conta ve vana olmadığı için sızdırma noktası sayısı azdır. Radyatör, kayıp gücü kazan yüzeyinin taşıyamadığı, ileride güç artırımı ya da ONAF’a geçiş öngörülen ve hasarlı bölümün sahada sökülebilmesi istenen projelerde tercih edilir. Karar, kayıp gücü ile mevcut kazan yüzeyinin karşılaştırılmasıyla verilir.
Bir trafoda kaç kanat radyatör gerekir?
Önce toplam kayıp gücü belirlenir, kazan ve kapağın kendi payı (tipik olarak %10-20) düşülür, kalan güç kanat başına kapasiteye bölünür. 50 K ortalama yağ-hava farkında 1.200 mm merkez boylu bir kanat yaklaşık 440 W atar. Radyatörlerden 8.300 W atılması gereken bir uygulamada bu, 19-20 kanada karşılık gelir ve genellikle 2 × 10 şeklinde iki gruba bölünür.
Panel radyatörde sac kalınlığı 1,0 mm mi 1,2 mm mi olmalı?
1,0 mm daha hafif ve daha ucuzdur, iç ortam veya düşük korozyon riskli sahalarda kullanılır. 1,2 mm, vakum ve taşıma zorlamalarına karşı daha yüksek rijitlik verir; C4/C5 ortamlarda ve uzun panellerde tercih edilir. Her iki kalınlık da DIN 42559 kapsamındadır, seçim şartnamede açıkça yazılmalıdır çünkü teklif farkının en sık kaynağıdır.
Radyatör hangi basınçta test edilir?
Yaygın uygulama, tamamlanmış grubun su banyosuna daldırılarak 200 kPa (2 bar) basınçla pnömatik olarak sınanması ve dikiş boyunca kabarcık aranmasıdır. Bunun yanında vakum dayanımı ayrıca şart koşulmalıdır; trafo kurutma ve dolum sürecinde radyatör dış basıncın altında kalır ve zayıf bir panel bu aşamada ezilir. Test raporunda basınç, süre ve gözlem sonucu birlikte yer almalıdır.
ONAF için sonradan fan takılabilir mi?
Fan montaj kulakları imalat sırasında, boyamadan önce kaynatılmış olmalıdır. Boyalı bir gruba sonradan kaynak yapmak kaplamayı yakar ve o bölge korozyonun başlangıç noktası olur. Bu nedenle ONAF ihtimali varsa, fanlar bugün alınmasa bile kulak hazırlığı ve destek profili baştan istenmelidir. Fan, aynı radyatörden yaklaşık 1,4-1,6 kat daha fazla güç atılmasını sağlar.
Radyatörde hangi boya sistemi ve kalınlık uygundur?
Yüzey ISO 8501-1’e göre Sa 2 1/2 seviyesinde hazırlanır, kaplama sistemi ISO 12944 ortam sınıfına göre seçilir: iç ve kırsal ortam C3, sanayi C4, deniz kıyısı ve kimyasal tesis C5. Tekno Trafo uygulamasında toplam 120 mikron kuru film hedeflenir. Alternatif olarak ISO 1461 sıcak daldırma galvaniz kullanılır; 1,5 mm altı saclarda ortalama kaplama 45 µm mertebesindedir.