
- Yazan Tekno Trafo
- Şubat 8, 2024
- 0 Yorum
Trafo kazanı nedir, nasıl üretilir?
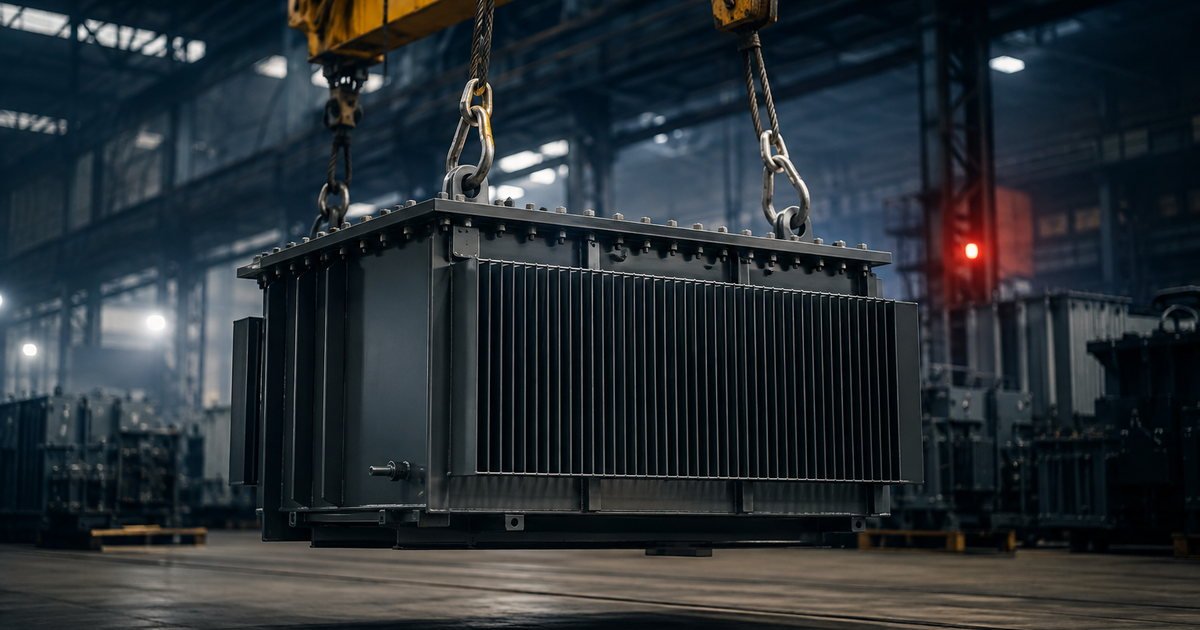
Trafo kazanı, bir dağıtım veya güç trafosunun aktif parçalarını (nüve ve sargılar) barındıran, yalıtım yağını sızdırmadan tutan ve ısıyı dışarı atan çelik gövdedir. Trafonun ömrü büyük ölçüde bu gövdenin ölçü hassasiyetine, kaynak kalitesine ve sızdırmazlığına bağlıdır.
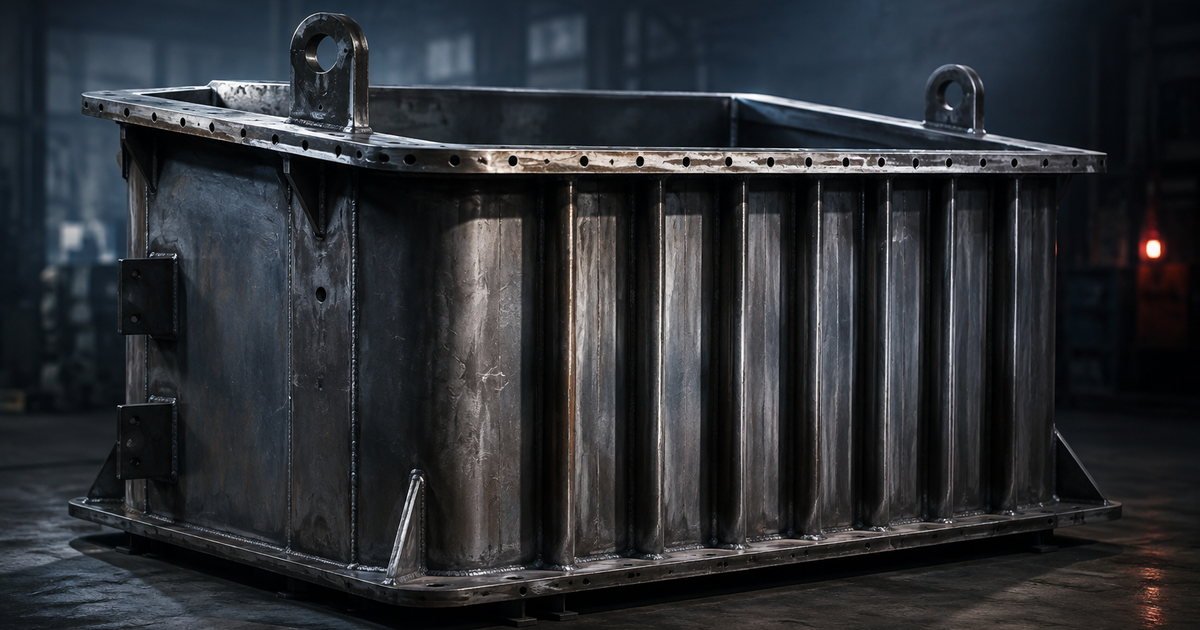
Kazan yalnızca bir kap değildir: radyatör bağlantıları, kapak ve conta yüzeyleri, buşing delikleri ve taşıma kulakları gibi tüm detayların çizime birebir uyması gerekir. Bir milimetrelik sapma, montaj aşamasında sahada düzeltme işi çıkarır.
“Kazan üretiminde toleransı sahada değil, tezgâhta tutarsınız. Sonradan düzeltme her zaman daha pahalıdır.”
Tekno Trafo
Üretim hangi adımlardan geçer?
Süreç, müşteri çiziminin ve şartnamesinin incelenmesiyle başlar. Ölçüler ve toleranslar netleştirildikten sonra sac levhalar CNC ile kesilir, silindir-büküm ile şekillendirilir. Ardından kontrollü kaynak prosedürleriyle gövde birleştirilir; flanş ve bağlantı parçaları talaşlı imalatla hazırlanır.
Teslimden önce ne kontrol edilir?
Gövde tamamlandığında hidrostatik sızdırmazlık testi uygulanır ve ölçü kontrolü yapılır. Proje gereğine göre yüzey hazırlığı ve kaplama tamamlanır; radyatör ve aksesuar montajı yapılarak kazan montaja hazır hâle getirilir.
Kesimden kaplamaya kadar tüm adımların tek çatı altında yürütülmesi, hem termin kontrolünü hem de kalite izlenebilirliğini kolaylaştırır. Ara süreçlerin dışarıya verilmediği bir akışta sorumluluk tek noktadadır.
Trafo kazanı nedir ve ne işe yarar?
Trafo kazanı (transformatör tankı), bir dağıtım veya güç trafosunun nüve ve sargılardan oluşan aktif kısmını içinde barındıran çelik gövdedir. Görünüşte kapalı bir çelik kaptır; gerçekte aynı anda üç iş yapması beklenir.
- Yalıtım yağını tutar. Kazan, trafo yağını dış ortamdan yalıtır ve sızdırmadan içeride tutar. Yağın nemle, tozla ve oksijenle teması arttıkça yalıtım özelliği bozulur; kazanın sızdırmazlığı doğrudan trafonun ömrüdür.
- Aktif kısmı mekanik olarak korur. Nakliye titreşimi, kısa devre kuvvetleri ve sahadaki darbeler gövde tarafından karşılanır. Flanşlar, kaldırma kulakları ve taban profilleri bu yükleri taşıyacak şekilde boyutlandırılır.
- Isıyı dışarı atar. Sargı ve nüve kayıpları yağa geçer, ısınan yağ yükselir, kazan yüzeyinde soğuyup dibe döner. Bu doğal döngü, soğutma yüzeyi yeterli olduğu sürece pompa veya fan gerektirmeden çalışır.
Üç işlev birbirine bağlıdır: soğutma yüzeyini büyütmek için eklenen her kanat, her radyatör ve her kaynak dikişi aynı zamanda yeni bir sızdırmazlık riskidir. Kazan tasarımı, ısıl performans ile imalat güvenilirliği arasındaki dengenin kurulmasından ibarettir. Kazan yalnızca bir kap da değildir: radyatör bağlantıları, kapak ve conta yüzeyleri, buşing delikleri ve taşıma kulakları gibi tüm detayların çizime birebir uyması gerekir. Bir milimetrelik sapma, montaj aşamasında sahada düzeltme işi çıkarır.
Düz cidarlıdan radyatörlüye: kazan tipleri
Kazanlar, ısıyı atmak için gereken yüzeyi nasıl kazandıklarına göre ayrışır. Seçim; trafonun toplam kaybına, gövde ölçülerine ve şartnamedeki sıcaklık artışı sınırına göre yapılır.
| Tip | Soğutma yüzeyi nereden gelir | Tipik kullanım |
|---|---|---|
| Düz cidarlı | Yalnızca kazan gövdesinin kendi dış yüzeyi | Küçük güçler, kaybın düşük olduğu özel uygulamalar |
| Dalga duvarlı (oluklu kanat duvar) | Art arda şekillendirilen kanatlar gövdenin yüzey alanını katlar | Hermetik dağıtım trafoları |
| Radyatörlü | Gövdeye flanşlı bağlanan pres panel radyatörler | Orta ve büyük güçler, konservatörlü tasarımlar |
| Boru soğutuculu | Gövdeye kaynaklanan çelik borular | Mevcut tesislerin yenilenmesi, özel gövde geometrileri |
Dalga duvar, aynı gövde hacminde çok daha büyük soğutma yüzeyi verdiği için dağıtım trafolarında yaygındır; kanadın esneyebilmesi yağın genleşmesini de karşılar. Radyatörlü çözümde soğutma kapasitesi panel sayısı ve panel boyu değiştirilerek ölçeklenir, kazan gövdesi aynı kalabilir.
Hermetik kazan mı, konservatörlü kazan mı?
Kazan tipini belirleyen ikinci karar, yağın sıcaklıkla genleşmesinin nasıl karşılanacağıdır.
Hermetik kazan tamamen kapalıdır, dış hava ile teması yoktur. Genleşen yağın hacmi dalga duvar kanatlarının esnemesiyle ya da gövde üstünde bırakılan gaz yastığıyla karşılanır. Nem ve oksijen içeri giremediği için yağın yaşlanması yavaşlar, periyodik yağ bakımı ihtiyacı azalır. Buna karşılık sızdırmazlık kusurunu tolere edecek bir pay yoktur: her dikiş, her buşing deliği ve her kapak birleşimi ilk seferde doğru olmalıdır.
Konservatörlü kazanda gövdenin üstüne genleşme deposu konur; yağ seviyesi bu depoda değişir, nem tutucu üzerinden nefes alma sağlanır ve Buchholz rölesi için boru hattı bırakılır. İmalat açısından bu tasarım ek boru bağlantıları, cıvatalı kapak ve işlenmiş conta yüzeyleri demektir; ölçü toleransları kaynak kadar talaşlı imalatın da kontrol altında olmasını gerektirir.
ONAN ne anlama gelir?
Yağlı trafolarda soğutma biçimi dört harfle gösterilir. ONAN’da ilk iki harf iç devreyi tanımlar: O soğutucunun mineral yağ olduğunu, N yağın pompa olmadan yalnızca sıcaklık farkıyla dolaştığını söyler. Son iki harf dış devreyi tanımlar: A dış soğutucunun hava olduğunu, ikinci N havanın fan olmadan doğal taşınımla hareket ettiğini belirtir. Yani ONAN bir trafo, hareketli hiçbir soğutma ekipmanı olmadan çalışır ve ısının tamamı kazan yüzeyinden atılır. Fan eklendiğinde sınıf ONAF’a, pompa da devreye girdiğinde OFAF’a döner. İmalatçı açısından sonuç nettir: ONAN bir tasarımda soğutma yüzeyi hesabı yetersizse sahada bunu telafi edecek bir ekipman yoktur.
Sac malzemesi ve kalınlık nasıl belirlenir?
Kazan gövdelerinde ST37 kalite yapı çeliği sac kullanılır; kaynak edilebilirliği yüksek, şekillendirmeye elverişli ve tedariki istikrarlı bir malzemedir. Kalınlık ise “ne kadar kalın o kadar iyi” mantığıyla seçilmez. Gereğinden kalın sac hem ağırlık ve maliyet ekler hem de kaynakta daha yüksek ısı girdisi ve çarpılma riski getirir.
Kalınlığı belirleyen başlıca etkenler şunlardır:
- İç basınç: hermetik tasarımda sıcaklıkla oluşan basınç ve uygulanacak hidrostatik test basıncı
- Desteksiz açıklık: geniş düz yüzeyler takviyesiz bırakıldığında bombeleşir; takviye profiliyle daha ince sac kullanmak çoğu zaman daha doğru çözümdür
- Taşıma ve kaldırma yükleri: yağ dolu ağırlığın kaldırma kulaklarına ve tabana bindiği durum
- Kaynak çarpılması: ince sacta ısı girdisinin ve dikiş sırasının daha dikkatli yönetilmesi gerekir
Dalga duvar üretiminde kullandığımız sac kalınlığı 1,2 ile 1,5 mm arasındadır; şerit genişliği 400 ile 1.600 mm aralığında, kanat yüksekliği 400 mm’ye kadar şekillendirilir. Radyatör tarafında panel genişliği 300 ile 535 mm arasında değişir.
Üretim adım adım nasıl ilerler?
Bir trafo kazanı üretimi çizim onayıyla başlar, sevkiyatla biter. Her adımın çıktısı bir sonrakinin girdisidir; bu yüzden sıra atlanmaz.
- Çizim ve şartname onayı. Müşteri çizimi; buşing delik konumları, flanş yerleri, kapak tipi, kaldırma kulakları ve tolerans beklentileri üzerinden gözden geçirilir. İmalat başlamadan netleşmeyen her ölçü, sonradan sahada düzeltme işine dönüşür.
- CNC plazma veya lazer kesim. Sac levhalar yerleşimi çıkarıldıktan sonra kesilir. Kesim yöntemi kalınlığa ve beklenen kenar kalitesine göre seçilir; kaynak ağzı gereken yerlerde kesim sonrası hazırlık yapılır.
- Silindir-büküm ve şekillendirme. Gövde radyusları silindirde, kenar kıvrımları abkantta verilir. Burada belirleyici olan springback, yani sacın büküm sonrası geri yaylanmasıdır; malzeme ya da kalınlık değiştiğinde büküm açısı buna göre telafi edilir. Dalga duvar kanatları ise ayrı bir hatta kesintisiz şerit üzerinden şekillendirilir.
- Kaynak. Gövde birleşimleri ağırlıklı olarak MAG (gazaltı) yöntemiyle, onaylı kaynak prosedürleriyle yapılır. Çarpılmayı sınırlamak için dikiş sırası ve ısı girdisi önceden planlanır. Kaynaklı imalatı EN ISO 3834-2 kapsamında yürütüyoruz; bu, prosedürden kaynakçı yeterliliğine ve muayeneye kadar zincirin belgelenmesi demektir. Tesiste 12 kaynak istasyonu bulunur.
- Hidrostatik sızdırmazlık testi. Gövde basınç altında tutulur, dikişler ve birleşim yerleri gözlenir. Bu testi istisnasız her ürüne uygularız. Sızdırmazlık, kazan bir kez yağla doldurulduktan sonra düzeltilmesi en pahalı özelliktir; tezgâhta yakalanan kılcal bir dikiş hatası, sahada günler kaybettirir.
- Ölçü kontrolü. Delik merkezleri, flanş düzlemleri, gövde köşegenleri ve toplam ölçüler çizimle karşılaştırılır. Kaynak sonrası ölçü, kaynak öncesinden farklı çıkabilir; kayda geçen ikincisidir.
- Yüzey hazırlığı, boya ve sevkiyat. Kumlama ve boyanın ardından ambalajlama yapılır; proje gereğine göre radyatör ve aksesuar montajı tamamlanarak kazan montaja hazır teslim edilir.
Kumlama ve boya: ömrü belirleyen katman
Bir kazanın sahadaki ömrünü çoğunlukla korozyon belirler. Yüzey hazırlığı bu yüzden boyanın kendisinden daha kritiktir: kötü hazırlanmış bir yüzeye uygulanan en iyi boya bile birkaç yıl içinde kabarır.
Standart uygulamamız Sa 2½ seviyesinde püskürtmeli kumlamadır. Bu seviyede yüzeyden pas, tufal, eski boya ve yağ tabakası uzaklaştırılır; geriye yalnızca hafif gölge ya da renk farkı biçiminde izler kalır. Kumlamanın sağladığı yüzey pürüzlülüğü, boyanın mekanik olarak tutunması için gereken profili oluşturur. Kumlanmış yüzey açıkta bekletilmez, oksitlenmeden astarlanır.
Boya kalınlığımız standartta toplam 120 mikron kuru film kalınlığıdır. Bu kalınlığın yeterliliği kazanın çalışacağı ortama bağlıdır: ISO 12944 atmosferik korozyon sınıflandırmasında kırsal ve şehir içi ortamlar (C2, C3) ile deniz kıyısı ve ağır sanayi bölgeleri (C4, C5) aynı korumayı gerektirmez. Kıyı ve sanayi projelerinde daha yüksek film kalınlığı, farklı astar kimyası veya ek kat talep edilebilir; sistem projeye göre belirlenir.
Doğru kazan, doğru üreticiyle başlar
Trafo kazanı katalogdan seçilen bir bileşen değil, her projede yeniden çizilen bir üründür. Bu yüzden imalatçının çizime birebir uyma disiplini, ölçü kontrol alışkanlığı ve test kayıtlarını saklama düzeni, sacın kalınlığı kadar belirleyicidir. Toleransı sahada değil tezgâhta tutmak her zaman daha ucuzdur.
Ankara Akyurt’taki 2.450 m² kapalı üretim tesisimizde kesim, büküm, kaynak, test, kumlama ve boyayı tek çatı altında yürütüyoruz; 8 mühendis ve 30 kişilik üretim ekibiyle çalışıyor, dalga duvar tarafında ayda 120 ton kapasiteye ulaşıyoruz. ISO 9001, ISO 14001 ve EN ISO 3834-2 belgeleri süreçlerin belgelenmiş olduğunu gösterir. Ara işlemlerin dışarıya verilmediği bir akışta sorumluluk tek noktadadır; termin kontrolü ve kalite izlenebilirliği de bu sayede kolaylaşır.
Teknik ayrıntılar ve ölçü aralıkları için trafo kazanı ürün sayfamızı inceleyebilir, hangi adımın tesiste nasıl yürüdüğünü görmek için kazan üretim hattımızı ziyaret edebilirsiniz. Elinizdeki çizim üzerinden fiyat ve termin çalışması için +90 531 659 50 06 numarasından ya da info@teknotrafo.com adresinden bize ulaşın.