
- Yazan Tekno Trafo
- Ocak 3, 2024
- 0 Yorum
Prototipten seri üretime geçiş nasıl yönetilir?
Yeni bir kazan ölçüsü genellikle tek bir prototiple başlar. Prototipin amacı yalnızca parçayı üretmek değil, üretim yönteminin doğruluğunu da doğrulamaktır.
Prototip onaylandıktan sonra asıl soru şudur: aynı sonuç, farklı vardiyalarda ve daha yüksek adetlerde tekrar edilebilir mi?
“Prototip bir kere doğru çıkabilir. Seri üretim, aynı sonucun her seferinde çıkmasıdır.”
Tekno Trafo
Neler sabitlenir?
Seri üretime geçerken kesim programları, büküm parametreleri ve kaynak prosedürleri sabitlenir. Böylece üretim operatöre değil, tanımlı akışa bağlı hâle gelir.
Termin planlaması
Adet arttıkça planlama önem kazanır. Üretim, test ve kaplama aşamaları birbirini bekleyecek şekilde sıralanır; teklif aşamasında verilen tarih bu plana göre belirlenir.
Prototipten seriye geçişin tanımlı olması, müşteri açısından öngörülebilirlik demektir: aynı çizim, aynı sonuç, söz verilen tarihte.
Prototip onayı gerçekte neyi doğrular?
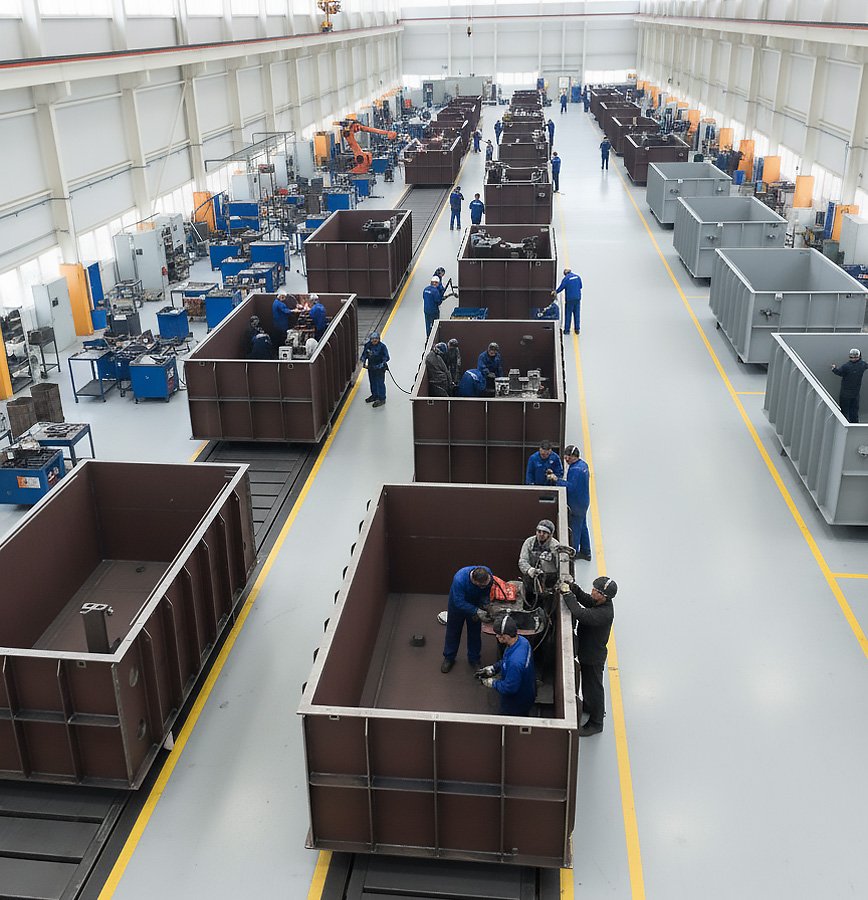
Yeni bir trafo kazanı ölçüsü hemen her zaman tek bir prototiple başlar. Müşteri çizimi gelir, sac açınımı çıkarılır, ilk gövde kaynaklanır ve parça ölçü kontrolünden geçer. Ancak prototipin amacı yalnızca o parçayı üretmek değildir; asıl işlevi üretim yönteminin doğruluğunu doğrulamaktır.
Bu ayrım pratikte şu anlama gelir: prototip bittiğinde elde iki çıktı olmalıdır. Birincisi onaylanmış parça, ikincisi o parçanın hangi kesim programıyla, hangi büküm sırasıyla, hangi kaynak parametreleriyle ve hangi aparatla çıktığını anlatan kayıt. İkincisi eksikse prototip aslında onaylanmış sayılmaz; yalnızca bir kez başarılmıştır.
Prototip aşamasında kayda geçmesi gereken şey yalnızca ölçüm sonuçları değildir; zorlanılan noktalar da yazılır. Hangi köşede çarpılma görüldü, hangi dikiş ikinci pasoya ihtiyaç duydu, hangi delik pozisyonu montajda zorladı? Bu notlar, seri üretimde tekrarlanma ihtimali yüksek sorunların önceden bilinen listesidir.
Seri üretime geçerken sorulan asıl soru budur: aynı sonuç, farklı vardiyalarda, farklı operatörle ve daha yüksek adette tekrar edilebilir mi? Prototip bir kere doğru çıkabilir; seri üretim, aynı sonucun her seferinde çıkmasıdır.
Sabitlenecekler: kesim programı, kalıp-aparat, kaynak parametreleri
Prototip onayından sonraki ilk iş, üretimi operatörün tercihinden çıkarıp tanımlı akışa bağlamaktır. Uygulamada sabitlenen üç grup vardır.
- Kesim programı ve açınım: Sac açınımı, büküm payları ve nesting düzeni tek bir onaylı dosyada dondurulur. Dalga duvar (oluklu kanat duvar) üretiminde sac kalınlığı 1,2 ile 1,5 mm, sac genişliği 400 ile 1.600 mm aralığında değişir; her genişlik kendi programıyla çalışır, “yakın ölçü” ile üretim yapılmaz.
- Kalıp, aparat ve büküm parametreleri: Büküm açısı, bıçak ile V kanal eşleşmesi ve springback telafisi sac partisine göre değişebildiği için onaylanan değerler aparat kartına yazılır. Kazan gövdesinde ST37 sac kullanılır; köşe ve taban birleşimlerinde parçayı sabit tutan punta aparatları, çarpılmayı kaynak sırasının insafına bırakmadan kontrol eder.
- Kaynak prosedürleri: MAG kaynağında akım, gerilim, tel ilerleme hızı, gaz debisi ve paso sırası kaynak prosedür şartnamesine (WPS) bağlanır. Kaynak uygulamaları EN ISO 3834-2 kapsamında yürütülür ve 12 kaynak istasyonunun tamamı aynı prosedüre göre çalışır.
Bu üç grup sabitlendiğinde üretim kişiye değil belgeye bağlanmış olur: operatör değiştiğinde parça değişmez.
Seri üretimin ilk parçası: FAI mantığı
Prototip onaylı olsa bile seri üretimin ilk parçası ayrıca kontrol edilir. Havacılık ve otomotivde ilk parça onayı (FAI, first article inspection) adıyla bilinen bu yaklaşım, kazan imalatında da aynı işi görür: prototipi üreten tezgâh, aparat ve programın seri kurulumda da aynı sonucu verdiğini kanıtlar.
İlk parça onayında çizimdeki ölçüler tek tek numaralandırılır ve ölçülen değerle karşılaştırılır. Kritik olanlar genellikle şunlardır: gövde iç ölçüleri ve köşegen farkı, kapak flanşının düzlemselliği, cıvata delik pozisyonları, dalga duvarda kanat yüksekliği (400 mm) ve adım toleransı, radyatör panel genişliği (300 ile 535 mm) ve bağlantı merkezleri.
İlk parça reddedilirse yapılacak iş yeniden ölçmek değil, sapmanın kaynağını ayırmaktır: program mı, aparat mı, malzeme mi? Düzeltmenin ardından ilk parça kontrolü baştan tekrarlanır ve onay, parçayı üreten kişiden bağımsız biri tarafından imzalanır.
İlk parça onaylanmadan seri akış başlatılmaz. Bu yaklaşım üretim planında bir gün kaybettirebilir; onaysız başlatılan bir seri ise haftalar kaybettirir.
Ölçü kontrol planı: ne, ne sıklıkta, hangi aletle
Tekrarlanabilirliğin ikinci ayağı ölçü kontrol planıdır. Plan üç soruyu yazılı olarak yanıtlar: hangi karakteristik ölçülecek, hangi sıklıkta ölçülecek, hangi aletle ve hangi kabul kriteriyle değerlendirilecek. Ölçüm sıklığı parti büyüklüğüne ve karakteristiğin kritikliğine göre belirlenir; sızdırmazlığı doğrudan etkileyen ölçüler her parçada, geometrik referanslar tanımlı aralıklarla kontrol edilir.
| Aşama | Kontrol edilen | Kayıt |
|---|---|---|
| Kesim ve büküm | Açınım ölçüleri, büküm açısı, köşegen farkı | Parti kontrol formu |
| Kaynak | Dikiş görünümü, çarpılma, prosedüre uygunluk | Kaynakçı ve WPS kaydı |
| Sızdırmazlık | Hidrostatik test, her ürüne uygulanır | Test kaydı |
| Yüzey ve kaplama | Kumlama Sa 2½, kuru film kalınlığı 120 mikron | Kalınlık ölçüm raporu |
Kumlama derecesi Sa 2½ yüzey hazırlık standardında tanımlıdır; boya sisteminin beklenen ömrü ise ISO 12944 korozyon kategorisiyle birlikte anlam kazanır. Kaplama kalınlığı ölçülüp kayda geçmediği sürece “boyandı” ifadesi teknik bir bilgi taşımaz. Ölçüm aletlerinin kalibrasyon durumu da planın parçasıdır; kalibrasyonu belirsiz bir kumpasla alınan ölçü kayıt değeri taşımaz.
Sapmayı seri üretimde erken yakalamak
Seri üretimde hatalar çoğunlukla aniden değil kayarak ortaya çıkar. Bıçak aşınır, gaz debisi düşer, sac partisi değişir; ölçüler tolerans içinde kalmakla birlikte tek yöne doğru sürüklenir. Bu kaymayı son kontrolde değil, oluştuğu aşamada görmek gerekir.
Pratik yöntem, kritik birkaç ölçüyü parça bazında kaydedip eğilimi izlemektir. Değer hâlâ tolerans içindeyken sınıra doğru ilerliyorsa hurda beklenmeden müdahale edilir: aparat sıfırlanır, tel ve gaz ayarı kontrol edilir, malzeme sertifikası doğrulanır. Üç sinyal erken uyarı olarak değerlendirilir:
- Aynı ölçünün art arda gelen parçalarda tek yönde kayması
- Kaynak sonrası çarpılmanın parti içinde büyümesi
- Hidrostatik testte aynı bölgede tekrar eden sızdırma
Üçüncüsü özellikle önemlidir: aynı noktada tekrarlayan sızdırma işçilik hatası değil, yöntem hatası anlamına gelir ve o parti için kaynak sırası ile aparat tasarımı yeniden gözden geçirilir.
Bu takip için ayrı bir yazılım şart değildir; vardiya başına birkaç ölçünün tarih ve parça numarasıyla işlendiği basit bir form çoğu durumda yeterli olur. Önemli olan verinin toplanması değil, sınıra yaklaşan eğilimin görüldüğü anda kime haber verileceğinin tanımlı olmasıdır.
Dokümantasyon ve izlenebilirlik
Seri üretimde “hangi parçaydı” sorusuna cevap verebilmek, hatayı düzeltebilmenin ön koşuludur. İzlenebilirlik için asgari kayıt seti şudur: revizyon numarasıyla birlikte çizim, kesim programı sürümü, sac malzeme sertifikası, uygulanan kaynak prosedürü ve kaynakçı, test ve kaplama kayıtları, sevkiyat bilgisi.
Bu kayıtlar ISO 9001 kalite yönetim sistemi içinde tutulur; çevresel yükümlülükler ISO 14001, kaynak kalitesi ise EN ISO 3834-2 kapsamında yürütülür. Belgelerin asıl işlevi denetimde dosya göstermek değil, sahadan bir sorun bildirildiğinde o parçanın hangi programla, hangi sacdan ve hangi parametrelerle üretildiğini kısa sürede bulabilmektir.
Revizyon disiplini ayrı bir başlıktır. Çizim revize edildiğinde eski sürümle üretim yapılmaması için atölyedeki kopyalar aynı anda değiştirilir ve eski sürüm ortamdan kaldırılır. Karışık revizyon, seri üretimin en pahalı hata türlerinden biridir.
Termin planlaması ve öngörülebilir teslimat
Adet arttıkça planlama, imalatın kendisi kadar belirleyici hâle gelir. Kesim, büküm, kaynak, test ve kaplama farklı hızlarda ilerleyen aşamalardır; biri diğerini beklerse akış durur. Bu nedenle iş emirleri, kumlama ve boya kabininin kapasitesi ile kaynak istasyonlarının yükü birlikte düşünülerek sıralanır.
Ankara Akyurt’taki 2.450 m² kapalı üretim tesisinde 8 mühendis ve 30 kişilik üretim ekibi bu planı yürütür; dalga duvar hattının kapasitesi ayda 120 tondur. Teklif aşamasında verilen tarih iyimser bir tahmin değil, bu kapasite ve sıralama üzerinden hesaplanan bir taahhüttür.
Prototipten seriye geçişin tanımlı olması, müşteri açısından tek bir cümleye indirgenebilir: aynı çizim, aynı sonuç, söz verilen tarihte. Akışın ayrıntısı için üretim sayfamıza, ürün bazında teknik sınırlar için trafo kazanı sayfasına ve dalga duvar sayfasına bakabilir; projeniz için +90 531 659 50 06 numarasından veya info@teknotrafo.com adresinden bize ulaşabilirsiniz.