
- Yazan
- Eylül 30, 2025
- 0 Yorum
Trafo Sargısı Kurutma: Kaç Derece, Kaç Saat ve Neden?
Sargı yağa girmeden önceki son işlem kurutmadır ve imalat zincirinde en sık hafife alınan, sonradan en zor telafi edilen adımdır. Sorunun kendisi basittir: kaç derecede, kaç saat? Cevap tek bir sayı değildir, çünkü süreyi belirleyen şey fırının ayar düğmesi değil, yalıtım kütlesinin içinden suyun dışarı difüzyon hızıdır. Aynı sıcaklıkta iki farklı aktif kısım, kütlesi ve sarım sıkılığı yüzünden iki kat farklı sürede kurur.
Bu soruyu Türkçe aratınca genellikle bakım-servis ilanları veya genel yalıtım yazıları çıkıyor; imalat aşamasındaki kurutma için sıcaklık ve süre mertebesi veren bir kaynak bulmak zor, o yüzden burada mertebeleri ve hesabın adımlarını açık yazıyoruz. Biz Ankara Akyurt’taki tesisimizde trafo kazanı ve yan ürünlerini üretiyoruz; kurutma fırınları da ürettiğimiz üretim makineleri arasında olduğu için prosesi hem kullanıcı hem imalatçı tarafından görüyoruz.
Aşağıda üç yöntemi sıcak hava etüvü, vakumlu fırın ve vakum + faz buharı olarak sıcaklık aralığı, tipik süre mertebesi ve ulaşılabilir kalıntı nem üzerinden karşılaştırıyoruz. Vakumun süreyi neden kısalttığını suyun doyma basıncı üzerinden gösteriyoruz, sıcaklık üst sınırını neyin kilitlediğini yalıtım sınıfıyla açıklıyoruz ve en kritik kısım olan kuruma bitti mi sorusunu üç bağımsız ölçütle cevaplıyoruz.
Selüloz Yalıtım Havadaki Nemi Neden Emer?
Kraft kâğıt ve pres karton selülozdan üretilir. Selüloz zincirinin her halkasında su moleküllerini hidrojen bağıyla tutan hidroksil grupları bulunur. Bu yüzden yalıtım malzemesi kapalı depoda beklerken bile havadaki nemle denge kurar ve ağırlıkça su tutar. Sorpsiyon izotermlerine göre 20 °C ve %50 bağıl nemde kraft kâğıdın denge nem içeriği ağırlıkça %6-7 mertebesindedir; atölye bağıl nemi yükseldikçe bu değer yukarı çıkar, malzeme kurutulmadan sarıldığında bu su doğrudan sargının içine gömülür.
Örnek hesap (kendi kütlenizle tekrarlayın):
- Aktif kısımdaki toplam selülozik yalıtım kuru ağırlığı: 300 kg (varsayım, sizinki farklıdır)
- Başlangıç nem içeriği %6 ise su miktarı: 300 × 0,06 = 18 kg
- Hedef kalıntı nem %0,5 ise kalması gereken su: 300 × 0,005 = 1,5 kg
- Fırının uzaklaştırması gereken su: 18 − 1,5 = 16,5 kg
Bu 16,5 kilogramın tamamı yüzeyde değildir. Suyun büyük kısmı sarım katmanlarının, kanal çıtalarının ve pres karton silindirlerin arasındadır ve dışarı çıkabilmesi için önce malzeme içinde difüzyonla yüzeye ulaşmak zorundadır. Kurutma süresini belirleyen esas direnç budur; sıcaklığı yükseltmek yüzeydeki suyu hızla alır ama kalın kesitin merkezindeki suyu almaz. Sargının nasıl sarıldığı, kanal ve pres karton yerleşimi ise nüve ve bobin üretimi başlığının konusudur; bu yazıda üretim değil, kurutma prosesi konuşuluyor.
Kurutulmamış Sargı Yağa Girince Ne Olur?
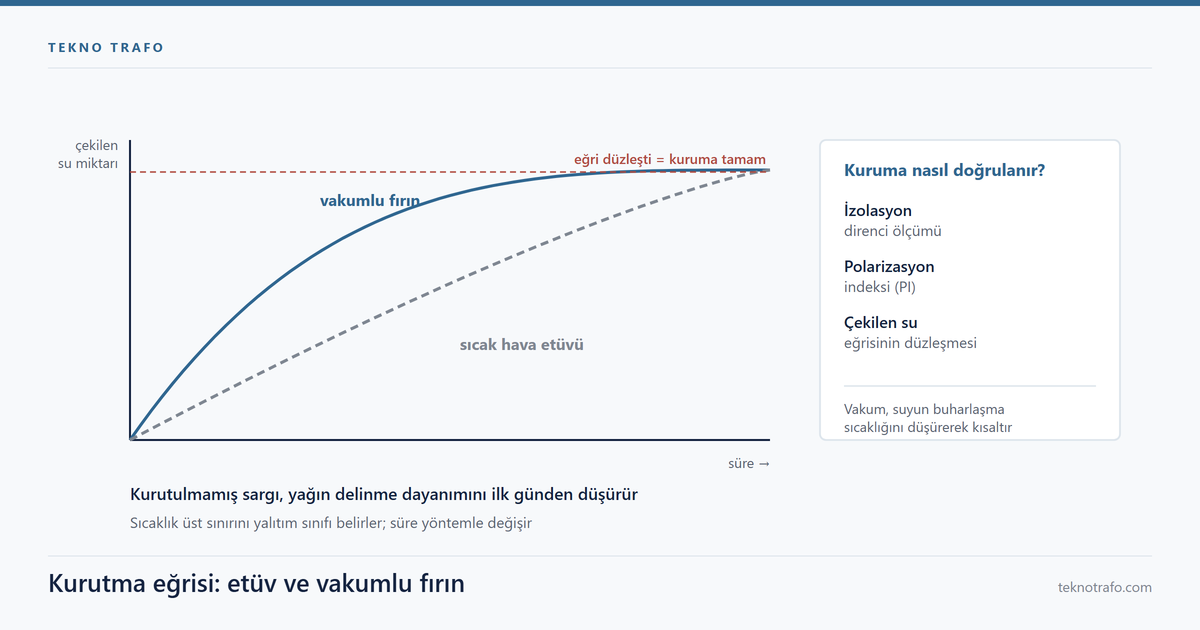
Kâğıttaki su, yağla temas ettiği anda kâğıt ile yağ arasında yeni bir denge aramaya başlar. Sıcaklık yükseldikçe denge yağ tarafına, soğudukça kâğıt tarafına kayar. Yani kurutulmamış bir sargı yağa girdiğinde suyun bir kısmı hemen yağa geçer ve yağın delinme dayanımını daha ilk günden düşürür.
Neden bu kadar hassas olduğunu gösteren örnek hesap:
- Yukarıdaki 18 kg suyun yalnızca 1 kg‘ının yağa geçtiğini varsayalım.
- Kazana giren trafo yağı miktarı güce ve tasarıma göre değişir; örnek olarak 1.000 litre alalım.
- Mineral yağ yoğunluğu yaklaşık 0,88 kg/L → 1.000 × 0,88 = 880 kg yağ
- Su konsantrasyonu: 1.000.000 mg ÷ 880 kg = ≈1.136 mg/kg
Taze mineral yağın 20 °C’deki su doygunluğu 50-60 mg/kg mertebesindedir. Yani hesaptaki değer doygunluğun yaklaşık yirmi katıdır; fazlası çözünmüş halde kalmaz, serbest su olarak ayrışır ve kazanın dip bölgelerinde toplanır. Delinme gerilimi yağ delinme test cihazı ile IEC 60156 yöntemine göre, 2,5 mm elektrot aralığında ölçülür. Yeni yağ için kabul sınırları IEC 60296 kapsamında tanımlanır; sipariş şartnamenizde hangi sürümün hangi değerinin geçerli olduğunu mutlaka teyit edin. Sahada sonuç şu şekilde görünür: yağ raporu kötü çıkar, yağ suçlanır, oysa kök neden imalattaki eksik kurutmadır.
Üç Kurutma Yöntemi: Sıcaklık ve Süre
Pratikte üç yöntem kullanılır ve aralarındaki fark ısıyı sargının içine nasıl taşıdıklarıdır. Sıcak hava etüvü ısıyı konveksiyonla dışarıdan verir; en basit ve en ucuz çözümdür, ama su atmosfer basıncında buharlaşmak zorunda olduğu için süre uzar. Vakumlu fırın ısıtma ve basınç düşürmeyi birleştirir; bir vakumlu kurutma fırını rezistans veya sıcak hava ile ısıtır, sonra kademeli olarak basıncı düşürüp buharı çeker. Vakum + faz buharı yönteminde ise ısı, kabine verilen çözücü buharının soğuk sargı üzerinde yoğuşmasıyla taşınır; yoğuşma gizli ısısı yüzey ile merkez arasındaki sıcaklık farkını küçültür ve kalın kesitler daha eşit ısınır.
| Yöntem | Ortam / buhar sıcaklığı (°C) | Mutlak basınç (mbar) | Isı iletim mekanizması | Tipik süre mertebesi (saat) | Ulaşılabilir kalıntı nem (ağırlıkça %) |
|---|---|---|---|---|---|
| Sıcak hava etüvü | 90-110 | 1013 (atmosferik) | Konveksiyon | 48-120 | 1-2 |
| Vakumlu fırın | 90-110 | 100 → 1 (kademeli) | Radyasyon + konveksiyon | 24-72 | 0,5-1 |
| Vakum + faz buharı | 110-130 (çözücü buharı) | 50 → 0,1 (kademeli) | Yoğuşma (gizli ısı) | 12-36 | <0,5 |
Tablodaki değerler tipik mertebelerdir, şartname değeri değildir. Gerçek süre şunlara bağlıdır: selülozik yalıtımın kuru kütlesi, en kalın pres karton kesitinin et kalınlığı, başlangıç nem içeriği, sargı sarım sıkılığı ve kanal açıklıkları, fırının vakum pompası debisi ile ulaşabildiği nihai basınç, ısıtma rampasının hızı ve kondenzat tuzağının kapasitesi.
Vakum Kurutma Süresini Neden Kısaltır?
Kurutma hızını belirleyen büyüklük sıcaklık değil, kâğıdın içindeki su buharı basıncı ile fırın ortamındaki su buharı kısmi basıncı arasındaki farktır. Bu fark ne kadar büyükse su o kadar hızlı dışarı çıkar. Basıncı düşürmek farkı iki yönden birden büyütür: ortamdaki kısmi basıncı düşürür ve suyun kaynama sıcaklığını aşağı çeker.
| Mutlak basınç (mbar) | Suyun doyma (kaynama) sıcaklığı (°C) |
|---|---|
| 1013 | 100 |
| 474 | 80 |
| 199 | 60 |
| 123 | 50 |
| 73,8 | 40 |
| 42,4 | 30 |
| 23,4 | 20 |
| 6,1 | 0,01 (üçlü nokta) |
Tablo standart buhar tablosu verisidir. Sonuç şudur: 60 mbar civarında su, yalıtımı hiç zorlamayan 35-40 °C mertebesinde bile buharlaşabilir. Sıcaklığı yükseltmeden sürücü kuvveti büyütmenin tek yolu budur.
İkinci etki pompa tarafındadır. Örnek hesap: 1 kg su 1.000 ÷ 18 = 55,6 mol’dür. İdeal gaz bağıntısıyla 90 °C (363 K) ve 1 mbar (100 Pa) için hacim: V = nRT/p = 55,6 × 8,314 × 363 ÷ 100 = yaklaşık 1.700 m³. Yani tek kilogram su, o basınçta 1.700 metreküp buhar demektir. Bu yüzden vakumlu kurutmada belirleyici olan pompanın nihai basıncı kadar debisidir; küçük debili bir pompa kâğıdı ısıtır ama buharı yeterince hızlı çekemez ve süre beklenenin çok üstüne çıkar.
Sıcaklık Üst Sınırını Yalıtım Sınıfı Belirler
Kurutmayı hızlandırmanın en kolay yolu sıcaklığı yükseltmektir; sınırı koyan da yalıtımın kendisidir. Yağlı trafoda kâğıt-yağ sistemi geleneksel olarak A sınıfı kabul edilir ve sınır sıcaklığı 105 °C’dir.
| Termal sınıf (IEC 60085) | Sınır sıcaklık (°C) | Trafodaki tipik karşılığı |
|---|---|---|
| Y | 90 | – |
| A | 105 | Mineral yağ + kraft kâğıt sistemi |
| E | 120 | – |
| B | 130 | – |
| F | 155 | Kuru tip yalıtım |
| H | 180 | Kuru tip yalıtım |
Bu sınır işletme koşulu için konmuştur. IEC 60076-2, yağa daldırılmış trafolarda ortalama sargı sıcaklık artışını 65 K, üst yağ artışını 60 K ve sıcak nokta artışını 78 K olarak verir; 40 °C ortam kabulüyle sıcak nokta 98 °C’ye oturur. IEC 60076-7 de bu 98 °C’yi bağıl yaşlanma hızı 1 referansı alır ve normal kraft kâğıt için her 6 K artışta yaşlanma hızının kabaca iki katına çıktığını söyler.
Kurutmada kısa süreli olarak bu sınırın üstüne çıkılabilmesinin nedeni, hasarın anlık sıcaklıkla değil zaman-sıcaklık integraliyle oluşmasıdır; ayrıca vakum altında oksijen ve su yoktur, yani hidroliz ve oksidasyon mekanizmaları zayıflar. Yine de sıcaklığın yükseltilmesi süreyi kısaltmayı zorunlu kılar.
Isıtma enerjisi örnek hesabı: 500 kg bakırı 20 °C’den 100 °C’ye çıkarmak için 500 × 385 J/(kg·K) × 80 K = 15,4 MJ ≈ 4,3 kWh gerekir. Aynı kütlede alüminyum için 500 × 900 × 80 = 36 MJ ≈ 10 kWh. Yani bakır ve alüminyum sargı arasındaki özgül ısı farkı, ısıtma rampasının süresini doğrudan etkiler.
Kuruma Bitti mi? Üç Bağımsız Ölçüt
Kurutmanın en kritik kısmı süreyi doldurmak değil, bittiğini kanıtlamaktır. Tek bir ölçüme güvenmeyin; birbirinden bağımsız üç kanal kullanın ve üçünün de aynı yönü göstermesini bekleyin.
Ölçütler ve karar kuralları
| Ölçüt | Ölçülen büyüklük | Birim | Tipik karar kuralı |
|---|---|---|---|
| İzolasyon direnci | R (1 dakika) | MΩ / GΩ | Aynı sıcaklıkta ardışık ölçümlerde artışın durması |
| Polarizasyon indeksi (PI) | R(10 dk) ÷ R(1 dk) | birimsiz | IEEE 43 referansı: ≥2,0 iyi, 1,0-2,0 sorgulanır, <1,0 kabul edilemez |
| Absorpsiyon oranı (DAR) | R(60 s) ÷ R(15 s) | birimsiz | 1,4 mertebesi ve üzeri |
| Kondenzat | Birim zamanda toplanan su | kg/saat veya L/saat | Eğrinin düzleşmesi; ardışık iki periyotta artışın eşiğin altına inmesi |
| Vakum tutma | Basınç yükselme hızı dp/dt | mbar/saat | Pompa kapatıldığında artışın belirlenen sınırın altında kalması |
İzolasyon direnci mutlak değeri yanıltıcıdır çünkü sıcaklıkla üstel biçimde değişir; bu yüzden ölçümleri hep aynı sargı sıcaklığında tekrarlayın ve seriyi karşılaştırın. PI ve DAR oran olduğu için sıcaklık etkisine daha az duyarlıdır. IEEE 43 eşikleri dönen makineler için tanımlanmıştır, trafo sargısında yön göstergesi olarak kullanılır; bağlayıcı sınır sözleşme şartnamesinde yazılı olandır.
Kondenzat eğrisi ise en dürüst göstergedir: fırından çekilen su debisi önce tepe yapar, sonra düşer ve düzleşir. Düzleşme, kolay ulaşılan suyun bittiğini ve geriye yalnızca derin katmanlardaki bağlı suyun kaldığını gösterir. Nem miktarını sayısallaştırmak isteyenler için dielektrik frekans tepkisi ölçümü ileri bir yöntemdir.
Kurutulmamış Sargı Aylar Sonra Ne Yapar?
Yetersiz kurutmanın bedeli ilk gün ödenmez, taksitle ödenir. Su selüloz zincirini hidroliz yoluyla kırar. Yeni kraft kâğıtta polimerizasyon derecesi (DP) 1.000-1.200 mertebesindedir; literatürde ömür sonu eşiği olarak 200 civarı kabul edilir. Kâğıttaki su içeriği arttıkça hidroliz hızı kabaca orantılı biçimde artar, yani nemli bir sargı sadece elektriksel olarak zayıf değil, mekanik olarak da hızlı yaşlanan bir sargıdır.
Aylar içinde şu zincir görülür:
- Yağ analizinde delinme gerilimi düşer, su içeriği yükselir ve furan bileşiği 2-FAL yağda görünmeye başlar; 2-FAL kâğıdın parçalandığının göstergesidir.
- Sıcaklık çevrimleri nemi kâğıt ile yağ arasında ileri geri taşır. Yük düşünce trafo soğur, yağın su tutma kapasitesi düşer ve çözünmüş su serbest hale gelerek kazanın soğuk yüzeylerinde yoğuşur.
- Nemli kâğıt ile yağ arayüzünde gaz kabarcıkları oluşur; kısmi deşarj başlangıç gerilimi düşer. IEC 60076-3 kapsamında yapılan yalıtım seviyesi ve dielektrik testleri fabrikada geçilmiş olsa bile, saha koşullarında marj erimiştir.
- Sonuçta arıza, kurutmadan aylar sonra ve tamamen başka bir başlık altında raporlanır.
İmalatçı açısından buradaki asıl mesaj şudur: kurutma kaydı olmayan bir aktif kısmın sonraki hiçbir testi geriye dönük güvence vermez. Kurutma raporu, sıcaklık ve basınç eğrileri, kondenzat kayıtları ve son PI değeri dosyada duruyorsa kök neden analizi mümkündür; durmuyorsa tartışma yıllar sonra kanıtsız yürütülür.
Fırından Kazana: Kritik Birkaç Saat
Kurutma bittiğinde iş bitmez. Fırından çıkan aktif kısım, atölye havasına açıldığı andan itibaren yeniden nem çekmeye başlar; selüloz aynı sorpsiyon eğrisini bu kez ters yönde takip eder. Bu yüzden ciddi imalatta fırın çıkışı ile kazan kapağının kapatılması arasındaki süre sınırlandırılır, atölyenin sıcaklığı ve bağıl nemi kayıt altına alınır, mümkünse kazan kuru hava ile beslenir. Sınırın kaç saat olacağı ortam bağıl nemine, parça sıcaklığına ve kalıntı nem hedefine bağlıdır; bunu tek bir sayı olarak vermek yerine ölçüp şartnameye yazmak doğrudur.
Sıra kazan tarafına geldiğinde iş bize düşer. Yağ dolumu vakum altında yapıldığı için trafo kazanı milimetre mertebesindeki basınç değerlerine dayanacak şekilde tasarlanmalı ve imal edilmelidir: dikiş kaynakları sürekli, sızdırmazlık testi geçilmiş, dalga duvar panelleri boyutsal olarak kararlı olmalıdır. Kaynak kalite gereksinimleri için EN ISO 3834-2, kaynak kusur kabul sınıfları için EN ISO 5817, sac malzemenin izlenebilirliği için EN 10204 3.1 sertifikası referans alınır.
Tekno Trafo olarak Ankara Akyurt’taki 2.450 m² kapalı üretim alanında 12 kaynak istasyonu ve aylık 120 ton çelik işleme kapasitesiyle imalat yapıyoruz; dalga duvar sac kalınlığımız 1,2 ve 1,5 mm. Kazanın dış koruması ISO 8501-1’e göre Sa 2 1/2 yüzey hazırlığı ve ISO 12944 C4/C5 kategorilerine uygun, toplam 120 mikron mertebesinde kuru film kalınlığı ile yapılıyor. Trafo üretim makineleri iş kolumuz kapsamında kurutma fırınlarını da imal ediyoruz.
Sıkça sorulan sorular
Trafo sargısı kurutma süresi kaç saattir?
Tek bir sayı yoktur. Tipik mertebeler yöntemle değişir: sıcak hava etüvünde 48-120 saat, vakumlu fırında 24-72 saat, vakum + faz buharı yönteminde 12-36 saat. Gerçek süre selülozik yalıtımın kuru kütlesine, en kalın pres karton kesitine, başlangıç nem içeriğine, sarım sıkılığına ve pompanın ulaştığı nihai basınç ile debisine bağlıdır. Süre saatle değil, kondenzat eğrisinin düzleşmesiyle bitirilir.
Kurutma sıcaklığı neden 105 °C civarını aşmamalı?
Yağlı trafoda kâğıt-yağ sistemi IEC 60085 kapsamında A sınıfı kabul edilir ve sınır sıcaklığı 105 °C’dir. IEC 60076-7, normal kraft kâğıtta her 6 K sıcaklık artışında yaşlanma hızının kabaca iki katına çıktığını verir. Kurutmada kısa süreli olarak bu sınırın üstüne çıkılabilir, çünkü hasar anlık sıcaklıkla değil zaman-sıcaklık integraliyle oluşur; ancak sıcaklık yükseldikçe sürenin kısaltılması zorunludur.
Vakum kurutma süresini neden kısaltır?
Kurutma hızını belirleyen, kâğıttaki su buharı basıncı ile ortamdaki kısmi basınç arasındaki farktır. Basınç düştükçe suyun kaynama sıcaklığı da düşer: 1013 mbar’da 100 °C olan değer, 199 mbar’da 60 °C’ye, 42 mbar’da 30 °C’ye iner. Böylece yalıtımı termal olarak zorlamadan buharlaşma sağlanır. Ayrıca düşük basınçta buhar hacmi çok büyüdüğü için pompa debisi belirleyici hale gelir.
Kurumanın bittiğini nasıl anlarım?
Üç bağımsız ölçüt birlikte kullanılır. Birincisi izolasyon direnci: aynı sargı sıcaklığında tekrarlanan ölçümlerde artışın durması beklenir. İkincisi polarizasyon indeksi, yani 10 dakikalık direncin 1 dakikalık dirence oranı. Üçüncüsü kondenzattan toplanan su miktarının zamana göre eğrisinin düzleşmesi. Vakum tutma testinde pompa kapatıldığında basınç yükselme hızının mbar/saat cinsinden sınır altında kalması da doğrulayıcıdır.
Polarizasyon indeksi (PI) kaç olmalı?
PI, 10 dakikalık izolasyon direncinin 1 dakikalık dirence oranıdır ve birimsizdir. IEEE 43’te tanımlı referans eşikler şöyledir: 1,0’ın altı kabul edilemez, 1,0 ile 2,0 arası sorgulanır, 2,0 ve üzeri iyi kabul edilir. Bu eşikler dönen makineler için tanımlanmıştır ve trafo sargısında yön göstergesi olarak kullanılır; bağlayıcı sınır her zaman sipariş şartnamesinde yazılı olan değerdir.
Kurutulmamış sargı yağa girerse ne olur?
Kâğıttaki su bir kısmıyla yağa göç eder ve yağın delinme dayanımını ilk günden düşürür. Örnek hesapla: 1 kg su, 1.000 litre (yaklaşık 880 kg) mineral yağda 1.136 mg/kg konsantrasyon demektir; oysa 20 °C’de doygunluk 50-60 mg/kg mertebesindedir, fazlası serbest su olarak ayrışır. Ayrıca su selülozu hidrolizle parçalar, polimerizasyon derecesi düşer ve yağda furan bileşikleri görülmeye başlar.