
- Yazan
- Mart 6, 2026
- 0 Yorum
Trafo kazanı tipleri: hangi tip nerede kullanılır
Trafo kazanı tipleri arasındaki fark, katalogda görünen gövde biçiminden ibaret değildir. Tip seçimi iki fiziksel zorunluluğun cevabıdır: transformatörün ürettiği kaybı hangi yüzeyden atacaksınız ve yağın ısınırken büyüyen hacmini nereye alacaksınız. Bu iki sorunun cevabı değiştiği anda kazanın sac kalınlığı, kaynak dikişi uzunluğu, boyanacak yüzey, taşıma gabarisi ve sahadaki bakım rejimi de değişir.
Aşağıda beş kazan tipi tek tek açılıyor: düz cidarlı, dalga duvarlı, radyatörlü, hermetik ve konservatörlü (genleşme depolu). Her tip için tipik güç aralığı, soğutma yüzeyini oluşturan elemanın ölçüsü, avantajı, dezavantajı ve hangi projede tercih edildiği veriliyor. Ortada ise beşini yan yana koyan bir karşılaştırma tablosu var.
Metindeki sıcaklık, basınç ve kalınlık sınırları IEC 60076 serisi, ISO 12944, ISO 8501-1 ve TEDAŞ şartnamelerinden geliyor; her birinin numarası ilgili yerde belirtildi. Ankara’daki tesisimizde ST37 sacdan ürettiğimiz kazanlarda kullandığımız değerler ayrıca işaretlendi.
Trafo kazanı tipleri neye göre ayrılır: iki bağımsız soru
Kazan tipi tek bir eksende sıralanmaz; iki bağımsız tasarım kararının kesişiminden doğar. Bu ikisini ayırmadan yapılan karşılaştırmalar, sektörde sık görülen kavram karışıklığının kaynağıdır.
Birinci soru: ısı hangi yüzeyden atılacak
Yağlı tip bir transformatörde boşta ve yükte kayıplar ısıya döner. Isı önce yağa, yağdan kazan cidarına, cidardan havaya geçer. IEC 60076-2, doğal soğutmalı (ONAN) yağlı transformatörlerde ortalama sargı sıcaklık artışını 65 K, üst yağ sıcaklık artışını 60 K ile sınırlar; sıcak nokta sıcaklık artışı için üst sınır 78 K’dir. IEC 60076-1’in normal çalışma koşulu kabulü olan 40 °C ortam sıcaklığıyla birlikte düşünüldüğünde, üst yağ sıcaklığının 100 °C’yi aşmaması gerekir. Gövdenin çıplak yüzeyi bu sınırı tutturmaya yetmiyorsa yüzey büyütülür: önce dalga duvar, o da yetmezse radyatör.
İkinci soru: yağın genleşmesi nereye gidecek
Mineral trafo yağının hacimsel genleşme katsayısı yaklaşık 7,5 × 10⁻⁴ 1/K mertebesindedir. Yağ 20 °C’den 100 °C’ye çıktığında hacmi kabaca yüzde 6 büyür. 1.000 litre yağ taşıyan bir kazanda bu 60 litrelik bir fazlalık demektir ve bu hacmin gidecek bir yeri olmak zorundadır. Üç cevap vardır: dalga duvarın elastik esnemesi, kazanın üstünde bırakılan gaz yastığı, ya da ayrı bir genleşme deposu.
Bu ayrımı korumak gerekir, çünkü “hermetik” bir soğutma tipi değil, yağ ile atmosfer arasındaki ilişkiyi tanımlayan bir kapatma biçimidir. Dalga duvarlı bir kazan hermetik de olabilir, genleşme depolu da. Dolayısıyla aşağıdaki beş tip birbirini dışlayan kutular değil, iki sorunun beş yaygın cevap kombinasyonudur.
Düz cidarlı kazan: en basit gövde nerede yeter
En yalın çözüm: düz saçtan bükülmüş ya da kaynatılmış yan cidarlar, düz taban, cıvatalı veya kaynaklı kapak. Soğutma yüzeyi neyse gövdenin dış yüzeyidir; ısı atmak için ilave hiçbir eleman yoktur.
Bu tip, kaybın küçük ve yüzeyin bol olduğu yerlerde çalışır. Uygulamada 25–100 kVA bandındaki küçük dağıtım transformatörlerinde, ölçü transformatörü kazanlarında, şönt reaktör gövdelerinde, prototip ve numune imalatlarında görülür. Gövde sacı tipik olarak 4–6 mm, taban 6–8 mm mertebesindedir; malzeme olarak ST37 (EN 10025-2 karşılığı S235JR) yaygın seçimdir.
Ne kazandırır
- Kaynak dikişi uzunluğu en kısa tiptir; kaynak süresi ve muayene kapsamı küçülür.
- Kalın cidar mekanik dayanım demektir; vinçle taşıma ve saha darbelerine toleransı yüksektir.
- İç hacme erişim kolaydır; onarım, temizlik ve yeniden yağ dolumu basittir.
- Kalıp ve özel makine gerektirmez, tek adetli veya özel amaçlı işlerde en ekonomik yoldur.
Nerede tıkanır
- Yüzey/hacim oranı düşüktür. Güç büyüdükçe gövde yüzeyi 60 K üst yağ sınırını tutturmaya yetmez.
- Düz cidar esnemez. Yağın hacim değişimini karşılamak için gaz yastığı veya genleşme deposu eklemek gerekir; ikisi de ilave parça ve ilave sızdırma noktasıdır.
- Aynı ısıyı atmak için gövdeyi büyütmek gerekir; sac tüketimi, boyanacak yüzey ve yağ hacmi birlikte artar.
Karar cümlesi: düz cidarlı kazanı, gücün küçük, kazanın özel amaçlı, adedin düşük olduğu işlerde seçin. Seri dağıtım transformatörü üretiminde ne termik ne ekonomik olarak ayakta kalır.
Dalga duvarlı kazan: 25–2.500 kVA'nın fiilî standardı
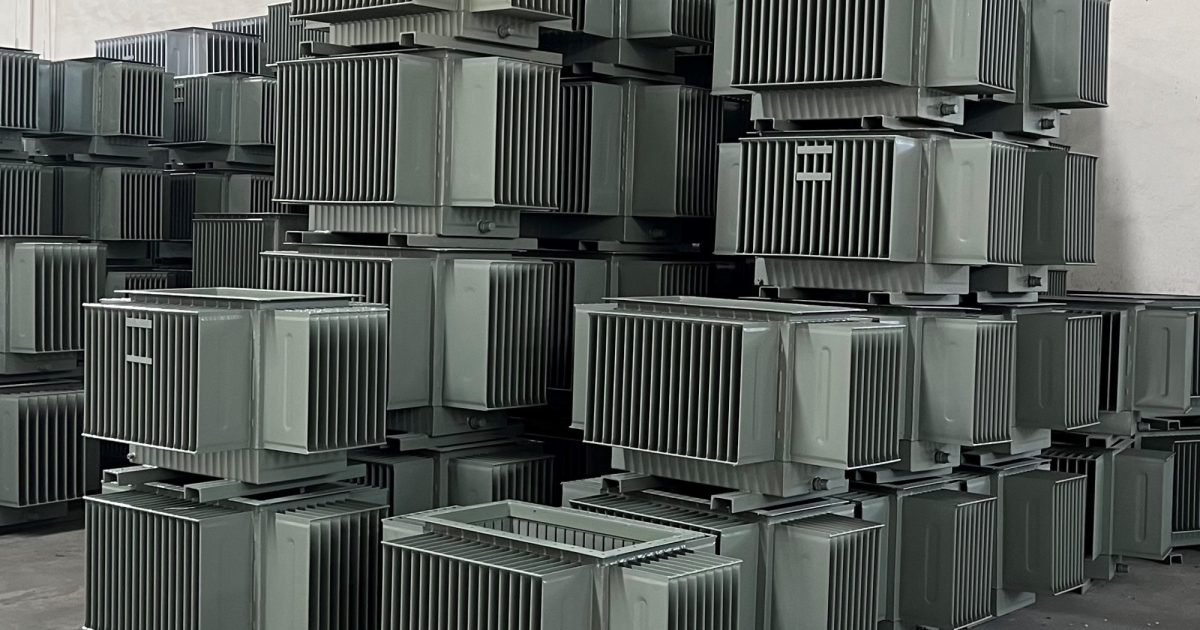
Dalga duvar, 1,2 mm veya 1,5 mm kalınlığındaki ST37 sacın dalga duvar makinası üzerinde kanat biçiminde katlanması ve kanat uçlarının direnç kaynağıyla kapatılmasıyla üretilir. Kanat derinliği makine kapasitesine göre tipik olarak 100–400 mm, kanat adımı 40–70 mm aralığında ayarlanır. Sonuçta gövdenin izdüşüm alanı büyümeden ısı atan yüzey birkaç katına çıkar.
Bu tip 25–2.500 kVA aralığında ve 36 kV’a kadar olan dağıtım transformatörlerinde fiilî standarttır. Piyasada bu bandda üretilen kazanların büyük çoğunluğu dalga duvarlıdır ve dalga duvar üretimi ayrı bir hat, ayrı bir kalite kontrol zinciri gerektirir.
Kanadın ikinci işlevi: esneme
Kanatlar yalnızca soğutmaz. İç basınç değiştiğinde körük gibi açılıp kapanır ve yağın hacim değişimini genleşme deposu olmadan soğurur. Üretici verilerinde dalga duvarların yaklaşık ±50 kPa’lık basınç çevrimini bu esneme ile karşıladığı belirtilir. Bir kazanın hermetik olabilmesinin fiziksel dayanağı budur; kanat esnemesi olmadan hermetik tasarım kurulamaz.
Ne kazandırır
- Aynı güç için daha küçük gabari; köşk ve hücre ölçülerine sığar.
- İlave conta, vana ve boru yoktur; kaçak noktası sayısı en düşük tiptir.
- 1,2 mm sac, düz cidarın 4–6 mm’sine göre çok daha az malzeme tüketir.
- Fabrikada kapatıldığında silikajel ve yağ seviyesi takibi gibi periyodik kalemler ortadan kalkar.
Nerede tıkanır
- İnce sac, taşıma ve montajda darbeye hassastır; deforme kanat ısı atma yüzeyini de esneme kapasitesini de düşürür.
- 45 mm adımlı bir kanat paketinde fırça erişemeyeceği için boyama daldırma veya elektrostatik yöntemle yapılmak zorundadır.
- Delinen kanadın lokal tamiri çoğu şartnamede kabul edilmez; panel yenilenir.
- Esneme kapasitesi sonludur. Kayıp yüksek veya kanat alanı gabari yüzünden kısıtlıysa hermetik kalınamaz.
Radyatörlü kazan: soğutma yüzeyini gövdeden ayırmak
Güç büyüdükçe kayıp, kazan yüzeyinden daha hızlı artar. Bir noktadan sonra dalga duvar yetmez ve soğutma yüzeyi gövdeden ayrılır: düz cidarlı gövdeye, alt ve üst kolektör borularıyla bağlanan radyatör bataryaları eklenir.
Bu bataryaların elemanı olan panel radyatör, pres saçtan iki yarım profilin kaynaklanmasıyla üretilir. Yaygın ölçü ailesi şudur: panel derinliği 520 mm, panel adımı 45 mm, panel yüksekliği 500–3.000 mm arasında 100 mm’lik kademelerle. Bir batarya bu panellerden 4 ila 30 adet taşıyabilir.
Radyatörlü kazan pratikte 1.000 kVA’nın üzerinde gündeme gelir, MVA sınıfı güç transformatörlerinde ise neredeyse zorunludur. Fan eklenip ONAF çalışmaya geçildiğinde aynı kazandan yaygın olarak %25–33 ilave anma gücü alınır; bu, ileride yükü artacak tesislerde tip seçimini tek başına belirleyebilen bir esnekliktir.
Ne kazandırır
- Soğutma yüzeyi güce göre ölçeklenir: panel eklenir ya da çıkarılır, gövde tasarımı değişmez.
- Radyatörler vanalarla ayrılıp ayrı taşınır; karayolu gabarisine sığmayan büyük kazanlar bu sayede sevk edilir.
- Hasar gören panel tek başına sökülüp değiştirilir, trafo tamamen devre dışı kalmaz.
- Fan veya pompa ilavesiyle kapasite sonradan artırılabilir.
Nerede tıkanır
- Her radyatör bağlantısı bir conta ve iki vana demektir; kaçak noktası sayısı diğer tiplerin çok üstüne çıkar.
- Boyanacak yüzey ve montaj işçiliği belirgin şekilde artar.
- Sahada mekanik hasara açıktır; koruma konstrüksiyonu gerekebilir.
- Toplam ağırlık ve taban alanı büyür, temel hesabı değişir.
Panel iç hacmi yağla dolu olduğu için burada kaynak kalitesi doğrudan sızdırmazlık demektir. Panel–kolektör birleşimleri onaylı kaynak prosedürü ile yapılır ve hidrostatik sızdırmazlık testi sırasında ilk bakılacak bölge bu birleşimlerdir.
Hermetik kazan: kapalı sistem yağ genleşmesini nasıl karşılar
Hermetik kazan, imalat sonunda atmosfere tamamen kapatılan ve içinde hava boşluğu bırakılmayan kazandır. Yağ ile dış hava arasında hiçbir yol yoktur: nefes borusu, silikajelli kurutucu ve genleşme deposu bulunmaz.
Bunu mümkün kılan şey dalga duvarın esnemesidir. Yağ ısınıp genleştiğinde kanatlar dışarı doğru açılır, soğuduğunda geri toplanır; kanat paketi bir körük gibi çalışır ve hacim değişimini kazanın kendi içinde soğurur. Yaklaşık ±50 kPa’lık basınç çevrimi bu esnemeyle karşılanır.
Ne kazandırır
- Yağ oksijenle ve nemle temas etmez; oksidasyon ve nem alma yavaşlar, dielektrik dayanım daha uzun süre korunur.
- Silikajel değişimi, yağ seviyesi kontrolü, nefes düzeneği bakımı gibi periyodik kalemler ortadan kalkar.
- Kazan yüksekliği düşer; beton köşk ve hücre içine sığar.
- Hareketli veya dışa taşan parça olmadığı için nakliye hasarı riski azdır.
Sınırı nerede
Esneme kapasitesi sonsuz değildir ve bunu belirleyen şey doğrudan güç değil, esneyebilen kanat alanının yağ hacmine oranıdır. Gabari kısıtı yüzünden kanat yüksekliği kısılmış ama yağ hacmi büyük kalmış bir tasarımda; ya da yüzeyi küçük, derin gövdeli küçük güçlü kazanlarda bu esneme hacim değişimini karşılamaya yetmez. Böyle durumlarda tasarım hermetik kalamaz, genleşme deposuna geçilir. Bu tespit doğrudur ve tip seçiminin en sık atlanan kontrol noktasıdır.
İkinci sınır bakımdır: kapalı sistemde iç basınç ölçülmeden müdahale edilemez. Basınç emniyet düzeni (patlama diyaframı veya basınç tahliye vanası) zorunludur, yağ numunesi almak bile ayrı bir prosedür ister.
Üçüncü sınır yorulmadır. Her yük çevrimi kanatlarda bir açılma–kapanma demektir; kanat ucu kaynağının bu çevrimi ömür boyu taşıması gerekir. Bu yüzden direnç kaynağı parametreleri ve dikiş sürekliliği hermetik tasarımda düz kazandakinden daha kritiktir.
Konservatörlü (genleşme depolu) kazan: nerede zorunlu hale gelir
Genleşme depolu tasarımda yağın hacim değişimi kazanın dışına, gövdenin üstüne yerleştirilen silindirik bir depoya alınır. Depo hacmi yaygın tasarım kuralına göre toplam yağ hacminin yaklaşık %10’u kadar seçilir; bu, −25 °C ile +100 °C arasındaki hacim değişimini rahatça karşılar.
Depo ile kazan arasındaki boruya Buchholz rölesi konur. Boru, iç arızada oluşan gaz kabarcıklarının röleye ulaşabilmesi için kazandan depoya doğru yaklaşık %2–4 eğimle çekilir. Depo atmosferle nefes alacak şekilde tasarlanmışsa havanın nemini tutmak için silikajelli kurutucu kullanılır; lastik diyaframlı veya hava keseli tiplerde yağ ile hava teması tamamen kesilir.
Türkiye’de kamu şebekesine verilecek genleşme depolu dağıtım transformatörleri için TEDAŞ ayrı bir teknik şartname yayımlar: TEDAŞ-MLZ/95-012.F. Bir işte hangi şartnameye üretileceği netleşmeden tip kararı vermek, sonradan kazanı baştan tasarlamak anlamına gelir.
Ne kazandırır
- Hacim değişimi pratikte sınırsız karşılanır; yağ hacmi büyüdükçe tek uygulanabilir çözüm haline gelir.
- Buchholz rölesi iç arızayı gaz oluşumundan erken yakalar; hermetik tasarımda bu imkân yoktur.
- Yağ filtreleme, numune alma ve tamamlama işlemleri trafoyu boşaltmadan yapılabilir.
- Yağ seviye göstergesi ve termometre cebi erişilebilir yükseklikte kalır.
Nerede tıkanır
- Toplam yükseklik artar; köşk ve bina içi kurulumlarda gabari sorunu çıkarır.
- Nefes alan tiplerde silikajel periyodik değişim ister, rengi izlenir.
- Oksijen ve nem yağa ulaşır; yağ analiz periyodu hermetik tasarıma göre kısalır.
- İlave boru, flanş, conta ve vana kaçak yüzeyini büyütür.
Karşılaştırma: hangi tip hangi güçte ve hangi ortamda
Aşağıdaki tablo beş tipin karar verdiren farklarını yan yana koyuyor. Değerler tek bir projenin şartnamesi değil, sektörde yaygın uygulama aralıklarıdır; bağlayıcı olan her zaman sipariş şartnamesi ve ilgili standarttır.
| Kazan tipi | Tipik güç aralığı (kVA) | Soğutma yüzeyi ve ölçüsü | Yağ hacim değişimini karşılayan | Sızdırmazlık testi (kPa / süre) | Yağ–hava teması |
|---|---|---|---|---|---|
| Düz cidarlı | 25–100 (ayrıca reaktör, ölçü transformatörü, özel kazanlar) | Düz gövde yüzeyi; cidar 4–6 mm, taban 6–8 mm | Gaz (azot) yastığı veya küçük genleşme deposu | 20–35 kPa / 12 saat | Yastıklıda yok, depoluda var |
| Dalga duvarlı, hermetik | 25–2.500 | Dalga kanadı; sac 1,2–1,5 mm, kanat derinliği 100–400 mm, adım 40–70 mm | Kanatların elastik esnemesi; yaklaşık ±50 kPa çevrim | 20–35 kPa / 12 saat | Yok |
| Dalga duvarlı, genleşme depolu | 400–2.500 | Dalga kanadı; sac 1,2–1,5 mm | Genleşme deposu; hacmi ≈ yağ hacminin %10’u | 20–35 kPa / 12 saat | Var (silikajelli kurutucu ile) |
| Radyatörlü, hermetik veya gaz yastıklı | 1.000–5.000 | Panel radyatör; derinlik 520 mm, adım 45 mm, yükseklik 500–3.000 mm | Gaz yastığı veya esnek eleman | 30–50 kPa / 12–24 saat | Yok |
| Radyatörlü, konservatörlü | 2.500 ve üzeri (MVA sınıfı) | Panel radyatör; fanla (ONAF) %25–33 ilave kapasite | Genleşme deposu ve Buchholz rölesi | 30–50 kPa / 12–24 saat | Var (kurutucu veya diyaframla yönetilir) |
Tablonun pratik sonucu şudur: 2.500 kVA’ya kadar olan işlerde tartışma “dalga duvar mı, radyatör mü” ekseninde değil, “hermetik mi, genleşme depolu mu” ekseninde döner. Radyatör kararı ancak kayıp ile gabari birlikte zorladığında gündeme gelir.
Tip seçimini belirleyen altı kısıt
Sahada tip kararı nadiren tek bir gerekçeyle verilir. Altı kısıt aynı anda masadadır ve genellikle en dar olanı kararı yazar.
- Toplam kayıp. Boşta ve yükte kaybın toplamı, atılması gereken ısıyı verir. Hesaplanan yüzey, üst yağ sıcaklık artışını IEC 60076-2’nin 60 K sınırının altında tutmalıdır. Yüzey yetmiyorsa tip yukarı çıkar.
- Ortam sıcaklığı ve kurulum yeri. IEC 60076-1 normal koşul olarak 40 °C tepe ortam sıcaklığını kabul eder. Kapalı köşk içi, güneş altındaki metal mahfaza veya 1.000 m üzeri rakım bu kabulü zorlar ve yüzeyi büyütür.
- Gabari ve taşıma. Kazanın kapı, köşk veya karayolu ölçüsüne sığması gerekir. Yükseklik kısıtı konservatörü, genişlik kısıtı kanat derinliğini keser. Radyatörlü tasarımın sökülebilirliği burada avantajdır.
- Korozivite sınıfı. ISO 12944-2’ye göre kurulum yeri C1’den CX’e kadar sınıflandırılır. Kıyı, sanayi ve güneş enerjisi sahaları çoğunlukla C4–C5 çıkar; bu, kanat aralarına ulaşabilen bir boya sistemi zorunluluğu demektir.
- Bakım rejimi. Yılda kaç kez erişilebilecek bir noktaya mı kuruluyor? Erişimi zor tesislerde hermetik tasarım, erişimi kolay ve arıza takibi istenen tesislerde genleşme depolu tasarım öne çıkar.
- Şartname. TEDAŞ-MLZ/95-012.F, müşterinin kendi teknik şartnamesi veya ihale dokümanı çoğu zaman tipi doğrudan yazar. Diğer beş kısıt ne derse desin, bu belge bağlayıcıdır.
Tip değişince imalatta ne değişir: sac, kaynak, kalıp
Kazan tipi bir çizim tercihi değil, bir üretim planıdır. Tip değiştiğinde atölyede değişen şeyler şunlardır.
Kesim ve şekillendirme
Düz cidarlı kazanda 4–6 mm sac plazma veya fiber lazerle kesilir, abkant ve silindirle şekillendirilir. Dalga duvarlı kazanda 1,2–1,5 mm sac ruloda kalır ve doğrudan kanat makinesine girer; kesim tezgâhı devreye bile girmez. Radyatörlü kazanda ise iki ayrı akış vardır: gövde için kalın sac, paneller için pres hattı.
Kaynak
Kaynak dikişi uzunluğu tipe göre kat kat değişir. Düz cidarda birkaç uzun düz dikiş varken, dalga duvarlı bir kazanda kanat uçlarında metrelerce direnç kaynağı dikişi bulunur ve bunların her biri sızdırmazlık sınırıdır. Kaynaklı imalatın kalite gerekleri EN ISO 3834-2 kapsamında yürütülür; taşıyıcı konstrüksiyon için EN 1090-2 ve projeye göre belirlenen EXC sınıfı geçerlidir. Her dikiş tipi için onaylı WPS ve WPQR bulunması, tip değiştiğinde yeni prosedür onayı gerekip gerekmediğini de belirler.
Malzeme izlenebilirliği
Kullanılan sacın EN 10204 3.1 muayene belgesiyle gelmesi, hem kaynak parametrelerinin hem de mekanik dayanımın dayanağıdır. ST37 sacın akma dayanımı ile 1,2 mm kanadın esneme davranışı doğrudan ilişkilidir; belgesiz sacla hermetik tasarım yapılmaz.
Bu üç kalem, bir trafo kazanı üretimi işinde tipin neden teklif aşamasında netleşmesi gerektiğini açıklar. Tip sonradan değişirse kalıp, kaynak prosedürü ve boya planı birlikte değişir.
Yüzey hazırlığı ve boya: tipten bağımsız olmayan tek ortak bölüm
Beş tipin ortak paydası korozyon korumasıdır, ama uygulama biçimi tipe göre değişir. Standart aynıdır, erişim farklıdır.
Yüzey hazırlığı ISO 8501-1’e göre Sa 2 1/2 seviyesinde yapılır; çelik grit veya kum püskürtmeyle pas, tufal ve yağ kalıntısı temizlenir. Kaplama sistemi ISO 12944-5’e göre seçilir ve kurulum yerinin ISO 12944-2 korozivite sınıfına uygun olmalıdır. Tesisimizde C4 ve C5 sınıfı ortamlar için toplam 120 mikron kuru film kalınlığı hedeflenir; kalınlık manyetik veya girdap akımlı ölçerle noktasal olarak doğrulanır.
Tipe göre değişen kısım şudur:
- Düz cidarlı kazan: her yüzeye püskürtmeyle erişilir, ölçüm de kolaydır. En rahat tip budur.
- Dalga duvarlı kazan: 40–70 mm adımlı kanat aralarına püskürtme tabancası giremez. Daldırma ya da elektrostatik toz boya zorunludur; aksi halde kanat dibi 120 mikronun çok altında kalır ve korozyon oradan başlar.
- Radyatörlü kazan: paneller çoğunlukla gövdeden ayrı boyanır, sonra monte edilir. Montaj sonrası çizikler ve kaynak bölgeleri rötuş ister; bu rötuşun kalınlığı ayrıca ölçülmelidir.
Boya kalınlığını tipin kolayına göre değil, ortamın sınıfına göre seçmek gerekir. C3 için yeterli bir sistemin kıyı sahasında dört yılda döküldüğü, sektörde defalarca görülmüş bir sonuçtur.
Test ve kabul: her tipte hangi test yapılır
Kazan, elektriksel testlerden önce kendi başına kabul edilir. Sırası genellikle şudur.
- Görsel ve boyutsal kontrol: flanş düzlemselliği, kapak sızdırmazlık yüzeyi, kanat adımı ve derinliği ölçülür. Flanş düzlemselliğindeki 1 mm’lik bir sapma, conta baskısını yetersiz bırakmaya yeter.
- Kaynak muayenesi: görsel muayene EN ISO 17637’ye, penetrant muayene EN ISO 3452-1’e göre yapılır. Kritik dikişlerde muayene kapsamı şartnameyle belirlenir.
- Basınçlı sızdırmazlık testi: kazan yağ veya hava ile basınçlandırılıp bekletilir. Yaygın uygulama 20–50 kPa arasında bir basınçta 12–24 saat bekletmedir; hermetik tasarımda test hem basınç hem vakum yönünde tekrarlanır. Uygulama detayları için hidrostatik sızdırmazlık testi ayrı bir konudur.
- Vakum dayanım testi: yağ dolumu vakum altında yapılan kazanlarda gövdenin, öngörülen vakum seviyesinde kalıcı deformasyon vermeden dayanması istenir. Dalga duvarlı kazanlarda bu test kanatların içe çökmesi riski nedeniyle özellikle kritiktir.
- Kaplama kontrolü: kuru film kalınlığı ölçümü ve ISO 2409’a göre çapraz kesme yapışma testi.
Kazan kabul edildikten sonra transformatör üzerinde IEC 60076-1’e göre rutin testler, IEC 60076-3’e göre dielektrik testler ve gerekiyorsa IEC 60076-2’ye göre sıcaklık artış tipi testi uygulanır. Sıcaklık artış testi, seçilen kazan tipinin gerçekten yeterli olup olmadığını gösteren tek doğrudan ölçümdür ve tip kararının sınandığı yer burasıdır.
Sık yapılan üç tip seçim hatası
Aynı hatalar tekrar ediyor ve üçü de kazan üretime girdikten sonra ortaya çıkıyor.
1. Gabariyi en son kesinleştirmek
Köşk veya hücre ölçüsü netleşmeden hermetik tasarıma kilitlenmek, kanat yüksekliğinin sonradan kısılmasıyla sonuçlanır. Kanat alanı düştüğünde esneme kapasitesi de düşer; hesap tutmaz ve tasarım genleşme deposuna dönmek zorunda kalır. Bu dönüş kalıbı, kaynak planını ve boya akışını birlikte iptal eder.
2. Korozivite sınıfını alışkanlıkla seçmek
ISO 12944-2 sınıflandırması kurulum yerine bakar, üreticinin geçmiş işlerine değil. İç bölgede C3 için yeterli olan sistemin kıyı veya kimyasal tesis sahasında C5-M gereksinimini karşılamadığı, ilk yıllarda görünmez, dördüncü yılda görünür.
3. Şartnameyi geç okumak
TEDAŞ-MLZ/95-012.F genleşme depolu tip için ayrı bir belge olduğu halde, aynı işe hermetik teklif verildiğine sık rastlanır. Şartname tipi yazıyorsa termik hesabın sonucu ikinci plandadır; belge önce okunur, tasarım sonra yapılır.
Üç hatanın ortak noktası, tip kararının teklif aşamasında değil imalat aşamasında verilmesidir. Kazan tipi, sac siparişi verilmeden önce kesinleşmesi gereken tek kalemdir.
Sıkça sorulan sorular
Hermetik kazan ile genleşme depolu kazan arasındaki fark nedir?
Fark, yağın ısınırken artan hacminin nereye gittiğidir. Hermetik kazanda bu hacmi dalga duvar kanatları esneyerek soğurur; kazan atmosfere kapalıdır, nefes borusu ve silikajelli kurutucu yoktur. Genleşme depolu kazanda hacim, gövdenin üstündeki depoya alınır; depo yaygın olarak toplam yağ hacminin yaklaşık %10’u kadar seçilir ve araya Buchholz rölesi konur. Hermetik tasarım periyodik bakım kalemini azaltır, depolu tasarım büyük yağ hacimlerinde ve iç arıza takibinde üstündür.
Dalga duvarlı kazan kaç kVA'ya kadar kullanılır?
Yaygın uygulama 25–2.500 kVA ve 36 kV’a kadar olan dağıtım transformatörleridir. Üst sınırı belirleyen şey aslında güç değil, kanat yüzeyinin toplam kaybı IEC 60076-2’nin 60 K üst yağ sıcaklık artışı sınırının altında tutup tutamadığıdır. Yüksek kayıplı veya gabarisi kısıtlı tasarımlarda dalga duvar 1.600 kVA’da bile yetmeyebilir; bu durumda panel radyatöre geçilir.
Radyatörlü kazana ne zaman geçmek gerekir?
Üç işaret vardır. Birincisi, kanat yüzeyi büyütülerek üst yağ sıcaklık artışı 60 K’nin altına indirilemiyorsa. İkincisi, kazanın karayolu taşıma gabarisine sığması için soğutma yüzeyinin sökülebilir olması gerekiyorsa; radyatörler vanalarla ayrılıp ayrı sevk edilir. Üçüncüsü, ileride fan eklenerek ONAF çalışmayla %25–33 ilave kapasite isteniyorsa. Pratikte eşik çoğu projede 1.000–1.600 kVA bandına düşer.
Dalga duvar sacı neden 1,2–1,5 mm kalınlıkta seçilir?
İnce sac ısıyı daha hızlı iletir ve kanadın körük gibi esnemesini mümkün kılar; kalın sac esnemez, hermetik tasarımın çalışma prensibini ortadan kaldırır. Alt sınırı ise şartname ve mekanik dayanım belirler: TEDAŞ şartnamelerinde doğal soğutma için kullanılan dalga duvar sacının 1,2 mm’nin altına inmemesi istenir. Tesisimizde ST37 sac 1,2 ve 1,5 mm kalınlıklarda işlenir; seçim kanat derinliğine ve kazan yüksekliğine göre yapılır.
Hangi kazan tipi en az bakım ister?
Hermetik dalga duvarlı kazan. Yağ atmosferle temas etmediği için silikajel değişimi, yağ seviyesi takibi ve nefes düzeneği bakımı gündeme gelmez; oksidasyon ve nem alma yavaşladığından yağ analiz periyodu uzar. Karşılığında iç basınç ölçülmeden müdahale edilemez, basınç tahliye düzeni zorunludur ve kanat hasarında lokal tamir çoğu şartnamede kabul edilmez.
Kazan tipini hangi standart ve belgeler bağlar?
Elektriksel ve termik gerekleri IEC 60076-1 ile IEC 60076-2, dielektrik gerekleri IEC 60076-3 belirler. Türkiye’de kamu şebekesine verilecek genleşme depolu dağıtım transformatörleri için TEDAŞ-MLZ/95-012.F geçerlidir. İmalat tarafında EN 1090-2 ve EXC sınıfı, EN ISO 3834-2 kaynak kalite gerekleri, malzeme için EN 10204 3.1 muayene belgesi, kaplama için ISO 12944 ve ISO 8501-1 uygulanır. Tip kararı bu belgeler netleşmeden verilmemelidir.