
- Yazan
- Ağustos 26, 2025
- 0 Yorum
Trafo Kazanı Paslanmaz Olur mu? C5 Ortamda Malzeme
Deniz kenarındaki bir dağıtım sahası, klor veya asit buharı taşıyan bir kimyasal tesis, ya da yıl boyu bağıl nemi yüksek bir kıyı bölgesi için teklif hazırlarken şartnamede sık gördüğümüz bir madde var: “Kazan gövdesi paslanmaz çelikten imal edilecektir.” Soru meşru, çünkü ortam gerçekten agresif. Cevabı da imalatçı olarak net vermek gerekiyor: teknik olarak mümkün, ama projelerin çoğunda doğru çözüm değil.
Konuyu karıştıran iki şey var. Birincisi, “paslanmaz” kelimesi şartnamede bir korozyon kategorisinin yerine geçiyor; oysa ortam kategorisi ile gövde malzemesi birbirinden ayrı iki karardır ve biri diğerini otomatik olarak belirlemez. İkincisi, arama motorunda bu soruyu sorduğunuzda karşınıza çıkan sonuçların büyük kısmı paslanmaz su deposu veya mutfak imalatına ait; trafo kazanı bağlamında yazılmış bir malzeme karşılaştırması neredeyse yok.
Aşağıda üç gerekçeyi tek tek açıyoruz: maliyet farkının tam olarak nereden geldiğini, kaynak davranışının (çarpılma ve dikiş hazırlığı) neden değiştiğini ve kazanın trafonun kaçak akı alanı içinde durmasının malzeme seçimini nasıl bağladığını. Ardından doğru kurguyu koyuyor, ISO 12944 kategorilerini ve her kategoride hedeflenen toplam kuru film kalınlığını tabloya döküyoruz. Yüzey hazırlığı ve boya sürecinin kendisi ayrı bir yazının konusu; burada süreç değil, malzeme ve kategori kararı konuşuluyor.
Kısa cevap: mümkün ama nadiren doğru
Paslanmaz bir trafo kazanı imal edilebilir. Östenitik kalitelerde (1.4301 / AISI 304, 1.4404 / AISI 316L) lazer kesim, silindir büküm ve kaynak yapılabilir; dalga duvar sacında kullandığımız 1,2 ve 1,5 mm kalınlıklar paslanmazda da şekillendirilebilir. Yani soru “yapılır mı” değil, “hangi problemi çözüyor” sorusudur.
Paslanmaz gövdenin çözdüğü tek problem şudur: boya sisteminin ömrü dolduğunda gövdenin kendisi genel korozyona uğramaz. Buna karşılık üç yeni problem getirir. Birincisi kilogram maliyeti, ikincisi kaynak sırasındaki ısıl davranış, üçüncüsü kazanın manyetik ve elektriksel ortamdaki rolü. Hiçbiri aşılamaz değildir; hepsi bedeli olan kalemlerdir ve bu bedel projeye yazılmadan karar verilemez.
Karar ölçütü aslında basit. ISO 12944-2’ye göre sınıflandırılmış bir ortamda, doğru seçilmiş bir boya sisteminin hedef dayanım süresi projenin planlanan bakım aralığını karşılıyorsa paslanmaz gövdeye gerek yoktur. Karşılamıyorsa – örneğin erişimi kısıtlı bir açık deniz platformunda 25 yıl boyunca boya yenilemesi planlanamıyorsa – paslanmaz ya da karma çözüm gerçekten masaya gelir. Bu ayrımı yapmadan verilen “paslanmaz olsun” kararı, projeye korozyon dayanımı değil yalnızca maliyet ekler. İmalatçı olarak bizim işimiz, bu ayrımı teklif aşamasında yazılı hale getirmektir.
Önce ortamı sınıflandırın, sonra malzemeyi
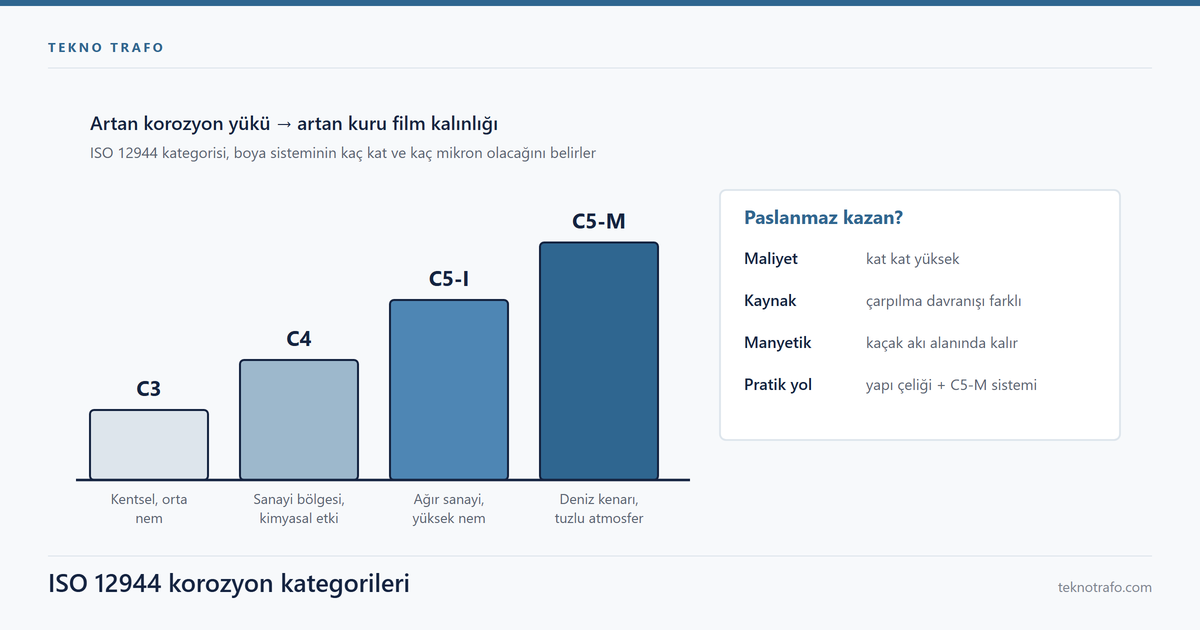
Malzeme tartışmasından önce ortamın sınıflandırılması gerekir. ISO 12944-2, atmosferik korozyonluluk kategorilerini karbon çeliğin ilk yıl kaybettiği kalınlık üzerinden tanımlar. Bu, tartışmayı sıfattan sayıya taşıyan tek şeydir.
| Kategori (ISO 12944-2) | Tipik ortam | Karbon çelikte ilk yıl kalınlık kaybı (µm/yıl) | Kazan tarafında anlamı |
|---|---|---|---|
| C3 (orta) | Kentsel alan, orta kirlilikte endüstriyel bölge, düşük tuzluluk | 25 – 50 | Standart sistem yeterli |
| C4 (yüksek) | Endüstriyel bölge, kıyıya orta uzaklık, yol tuzu etkisi | 50 – 80 | Kat sayısı ve kalınlık artar |
| C5 (çok yüksek) | Yüksek tuzluluklu kıyı, sürekli yoğuşma, agresif endüstriyel atmosfer | 80 – 200 | Sistem ve detay tasarımı birlikte seçilir |
| CX (ekstrem) | Açık deniz, tropik nem ile birlikte yüksek tuzluluk, aşırı kimyasal yük | 200 – 700 | Malzeme alternatifi gerçekten tartışılır |
Bir noktayı netleştirmek gerekiyor: ISO 12944-2’nin 2017 revizyonunda C5-I (endüstriyel) ve C5-M (deniz) ayrımı kaldırıldı, yerine tek C5 ile onun üstünde CX getirildi. Türkiye’de gelen şartnamelerin bir kısmı hâlâ C5-I / C5-M yazıyor. Bu durumda ilk iş, yazılan C5-M’nin güncel karşılığının C5 mi CX mi olduğunu yazılı olarak netleştirmektir; ikisi arasındaki kalınlık farkı bir teklifi baştan yanlış kurmaya yeter.
Kategoriyi çoğunlukla TEDAŞ şartnamesi ya da işverenin kendi teknik şartnamesi belirtir. Kıyıya yakın rüzgâr sahalarında kategori tek başına C5’e çıkabilir; saha tipine göre değişen diğer kalemleri GES ve RES kazan gereksinimleri başlığında ayrıca topladık.
Kategoriye göre hedef kuru film kalınlığı
Kategori belirlendikten sonra sıra kaplama sisteminin ve toplam kuru film kalınlığının seçimine gelir. ISO 12944-5 bunu sistem tabloları üzerinden verir; kalınlık tek başına değil, kategori ile dayanım sınıfının kesişiminde anlam kazanır. ISO 12944-1 dayanım sınıflarını L (7 yıla kadar), M (7 – 15 yıl), H (15 – 25 yıl) ve VH (25 yılın üzeri) olarak tanımlar.
| Kategori | Dayanım sınıfı (ISO 12944-1) | Örnek toplam kuru film kalınlığı (µm) | Tipik kat sayısı |
|---|---|---|---|
| C3 | M (7 – 15 yıl) | 120 – 160 | 2 |
| C4 | M (7 – 15 yıl) | 160 – 200 | 2 – 3 |
| C4 | H (15 – 25 yıl) | 200 – 240 | 3 |
| C5 | H (15 – 25 yıl) | 240 – 320 | 3 |
| C5 / CX | VH (25 yıl üzeri) | 320 ve üzeri | 3 – 4 |
Tablodaki kalınlıklar örnek mertebelerdir, kesin şartname değeri değildir. Bağlayıcı değer, seçilen bağlayıcı tipine (epoksi, poliüretan, çinko esaslı astar) göre ISO 12944-5’in ilgili sistem tablosundan okunur. Bizim standart teslimimizde toplam kuru film kalınlığı 120 mikron mertebesindedir ve bu, C3 – C4 aralığında orta dayanım beklentisine karşılık gelir; C5 ve üzeri isteyen projelerde sistem yeniden seçilir, kalınlık yukarı çıkar ve bu fark teklife yazılır.
Kategori kararı verildikten sonra sıra uygulamaya gelir; Sa 2 1/2 yüzey hazırlığı (ISO 8501-1), kat kalınlıkları ve kür koşulları dâhil olmak üzere korozyon koruması ve kaplama sürecini ayrı bir yazıda ele aldık. Burada tartıştığımız şey süreç değil, kategori ile malzeme arasındaki karardır.
Paslanmaz da klorür altında paslanır
Şartname yazarken en çok atlanan nokta şu: paslanmaz çelik klorürlü ortamda genel korozyona uğramaz, ama çukurcuk (pitting), aralık korozyonu ve gerilmeli korozyon çatlaması (SCC) mekanizmalarına açıktır. Deniz kenarı tam olarak bu üç mekanizmanın hepsini besleyen ortamdır.
Kaliteler arasındaki farkı gösteren en pratik ölçü çukurcuk direnç eşdeğeridir. Formül şudur ve kendi malzeme sertifikanızdaki analiz değerleriyle tekrar edebilirsiniz:
- PREN = %Cr + 3,3 x %Mo + 16 x %N
- 1.4301 (304), tipik %18 Cr, molibden yok: PREN = 18 + 0 = 18 mertebesi
- 1.4404 (316L), tipik %17 Cr ve %2,1 Mo: PREN = 17 + 3,3 x 2,1 = 17 + 6,93 = 24 mertebesi
Aradaki fark ciddi, ama 24’lük bir PREN de kalıcı klorür yükü altında “bakımsız” anlamına gelmez. İkinci değişken sıcaklıktır: östenitik paslanmazlarda klorürlü gerilmeli korozyon çatlaması riski 50 – 60 °C üzerinde belirgin biçimde artar. Trafo kazanı ise soğuk bir yüzey değildir. IEC 60076-2, yağa daldırılmış transformatörlerde yağ üstü sıcaklık artışını 60 K, sargı ortalama sıcaklık artışını 65 K mertebesinde sınırlar; azami ortam sıcaklığı 40 °C alındığında yağ üstü sıcaklık 100 °C dolayına çıkar ve gövde dış yüzeyi de bu ısının bir kısmını taşır.
Yani deniz kenarında yükte çalışan bir kazanın dış yüzeyinde ıslanma-kuruma çevrimi, tuz birikmesi ve yüksek yüzey sıcaklığı aynı anda bulunur. Bu, paslanmaz için en zor kombinasyondur; kaynak dikişi çevresi ve aralık geometrileri de en riskli bölgelerdir.
Maliyet farkı tam olarak nereden geliyor?
Maliyet farkının ağırlıktan geldiğini düşünmek yaygın bir hatadır. Hesabı açalım; kendi projenizin ölçüleriyle tekrar edebilirsiniz.
Örnek hesap. Gövde, taban ve kapak toplam sac yüzeyi 24 m2, ortalama kalınlık 5 mm varsayalım:
- Hacim = 24 m2 x 0,005 m = 0,12 m3 = 120 dm3
- Yapı çeliği (7,85 kg/dm3): 120 x 7,85 = 942 kg
- Östenitik paslanmaz (7,9 kg/dm3): 120 x 7,9 = 948 kg
- Fark: 6 kg, yani yüzde 1’in altında
Dalga duvar tarafında da aynı yöntem işler. 1,2 mm sac için 1 m2 = 0,0012 m3 = 1,2 dm3, çelikte 1,2 x 7,85 = 9,42 kg/m2; 1,5 mm için 11,78 kg/m2. Dalga duvarın açınım alanı projeksiyon alanından büyüktür, sac tüketimi bu açınım üzerinden hesaplanır.
Görüldüğü gibi ağırlık farkı ihmal edilebilir. Fark tamamen kilogram fiyatında ve ikincil kalemlerdedir. Sabit bir çarpan vermek yanıltıcı olur, çünkü paslanmaz sac fiyatı alaşım ek bedeli üzerinden aylık değişir. Fark şunlara bağlıdır: kalite (304 mi 316L mi), nikel ve molibden borsa fiyatı, sac eni ve kalınlığı, yüzey durumu, tedarik süresi, paslanmaz kaynak sarf malzemesi fiyatı, kök koruma gazı tüketimi, kaynak sonrası asitleme ve pasivasyon işçiliği, ayrı tutulması gereken tezgâh ve sarf seti. Aylık 120 ton çelik işleyen bir hatta bu ikincil kalemler, sac fiyat farkının üzerine ayrıca binen bir yüktür.
Kaynakta ne değişir: çarpılma ve dikiş hazırlığı
Paslanmaz gövde kararının imalata en somut yansıdığı yer kaynak hücresidir. İki fiziksel özellik her şeyi belirler: ısıl genleşme katsayısı ve ısıl iletkenlik.
| Özellik (tipik değer) | Yapı çeliği S235 / S355 | Östenitik paslanmaz 1.4301 / 1.4404 | İmalata etkisi |
|---|---|---|---|
| Yoğunluk (kg/dm3) | 7,85 | 7,9 – 8,0 | Ağırlık farkı yüzde 1 mertebesinde |
| Isıl genleşme katsayısı (µm/(m·K)) | 12 mertebesi | 16 – 17 mertebesi | Çarpılma payı ve punta sıklığı artar |
| Isıl iletkenlik (W/(m·K)) | 50 mertebesi | 15 mertebesi | Kaynak ısısı dar bölgede birikir |
| Elektriksel özdirenç (µΩ·m) | 0,15 – 0,20 | 0,70 – 0,75 | Kaçak akı kaynaklı akım dağılımı değişir |
| Manyetik davranış | Ferromanyetik | Pratikte manyetik değil | Kaçak akı yolu ve perdeleme değişir |
| Yüzey yayıcılığı (birimsiz, 0 – 1) | Boyalı: 0,85 – 0,95 | Çıplak parlak: 0,15 – 0,30 | Işınımla ısı atımı payı düşer |
Uygulamada neyi değiştiriyor
Genleşme katsayısının yaklaşık üçte bir fazla, iletkenliğin ise üçte bir mertebesinde olması şu anlama gelir: aynı dikiş, aynı ısı girdisiyle daha fazla çarpılır. Dikiş hazırlığı ve sıralaması buna göre kurulur – kök aralığı ve ağız açısı yeniden belirlenir, punta aralığı sıklaştırılır, ters sıralı ve simetrik kaynak planı yapılır, ısı girdisi ve pasolar arası sıcaklık sınırlanır. 450 – 850 °C bandında karbür çökelmesi riski nedeniyle düşük karbonlu (L) kaliteler tercih edilir, kök tarafında argon koruması uygulanır.
Bir de kirlenme konusu var: paslanmazı karbon çeliğiyle aynı taşlama taşı, tel fırça ve tezgâh üzerinde işlerseniz serbest demir bulaşır ve yüzeyde pas lekesi çıkar. Bu yüzden kaynak istasyonlarının bir bölümü ayrılır, sarf malzemesi ayrı tutulur. Kabul kriterleri EN ISO 5817 kusur sınıfları üzerinden, kalite güvence çerçevesi EN ISO 3834-2 ve EN 1090 üzerinden, malzeme izlenebilirliği EN 10204 3.1 sertifikası üzerinden kurulur.
Kazan kaçak akı alanının içindedir
Çoğu şartname kazanı yalnızca bir yağ kabı gibi ele alır. Değildir. Kazan, sargılardan çıkan kaçak akının kapandığı yollardan biridir ve malzemesi bu akı dağılımını doğrudan etkiler.
Karbon çeliği ferromanyetiktir; kaçak akıyı içine çeker, cidarda girdap akımı kaybı ve yerel ısınma üretir. Bu yüzden yüksek akımlı alçak gerilim burç bölgelerinde manyetik olmayan plaka kullanmak sektörde yerleşik bir uygulamadır. Gövdenin tamamı östenitik paslanmaz olduğunda tablo bütünüyle değişir: özdirenç 4 – 5 kat daha yüksek olduğu için girdap akımları azalır, fakat gövde artık akıyı perdelemez; akı dışarıya ve komşu metal parçalara ulaşır. Kayıp ortadan kalkmaz, yer değiştirir.
Bunun sonucu iki deneyde görünür: IEC 60076-1 kapsamındaki yük kaybı ölçümü ve IEC 60076-2 kapsamındaki sıcaklık artışı deneyi. Gövde malzemesi değişiyorsa, garanti edilen kayıp ve sıcaklık artışı değerlerinin hâlâ sağlandığını tasarımcının hesabı göstermek zorundadır. İmalatçı olarak biz malzemeyi tasarımın verdiği şekilde uygularız; kaçak akı hesabını yapmak bizim işimiz değildir ve öyleymiş gibi davranmayız. Aynı şekilde iç yüzeye olan açıklıklar IEC 60076-3’e göre belirlenen yalıtım seviyelerine bağlıdır ve malzeme değişse de bu geometri korunur.
İkinci ve daha az konuşulan etki ısı atımıdır. Dalga duvar ve radyatör birer ısı atma yüzeyidir. Boyalı bir yüzeyin yayıcılığı 0,85 – 0,95 mertebesindeyken çıplak parlak paslanmazda 0,15 – 0,30 mertebesine iner. Paslanmazı boyamamak için seçiyorsanız, ışınımla atılan ısı payının düştüğünü soğutma hesabına yazmanız gerekir.
Doğru kurgu: çelik gövde, paslanmaz aksesuar
Deniz kenarı ve kimyasal tesis projelerinde önerdiğimiz çözüm, tek malzemeye bahse girmek yerine her parçayı kendi görevine göre seçmektir. Standart trafo kazanı imalatı kurgumuz üç bileşene dayanır.
- Gövde: yapı çeliği (tipik olarak S235JR veya S355J2), EN 10204 3.1 sertifikalı sac. Gövdede sac kalınlığı ve malzeme seçimi basınç, taşıma ve titreşim yüklerinden çıkar; korozyon kategorisinden değil.
- Kaplama: ISO 8501-1’e göre Sa 2 1/2 yüzey hazırlığı ve kategoriye uygun ISO 12944-5 sistemi. Toplam kuru film kalınlığı standart teslimde 120 mikron mertebesindedir, C5 için sistem yukarı çekilir.
- Aksesuar: korozyona en açık, en küçük ve en pahalı olmayan parçalarda paslanmaz veya sıcak daldırma galvaniz. Bağlantı elemanlarında ISO 3506-1’e göre A4 sınıfı (molibdenli, 316 esaslı) cıvata ve somun; taşıyıcı ve destek parçalarında EN ISO 1461 kapsamında sıcak daldırma galvaniz.
Galvanik çift kuralını atlamayın
Paslanmaz aksesuar ile çelik gövdeyi bir arada kullanırken alan oranı kuralı geçerlidir: küçük katot ve büyük anot güvenlidir, tersi tehlikelidir. Paslanmaz cıvata (küçük katot) + boyalı çelik gövde (büyük anot) kabul edilebilir bir kurgudur. Paslanmaz gövde + karbon çelik cıvata ise kabul edilemez; cıvata birkaç mevsimde tükenir. Temas yüzeyinde boya devamlılığı korunmalı, gerekiyorsa yalıtıcı pul ve conta kullanılmalıdır.
Kazanın iç yüzeyi ise IEC 60296 kapsamındaki yalıtım yağıyla temas eder; iç yüzeye herhangi bir uygulama yapılacaksa yağla uyumluluğunun belgelenmesi gerekir. Dış yüzeydeki karar iç yüzeyi serbest bırakmaz.
Şartname kendi içinde çelişirse ne yapılır?
Sahada en sık karşılaştığımız çelişki şudur: şartnamenin bir maddesi “ortam kategorisi C5-M” der, birkaç sayfa sonraki madde “toplam kuru film kalınlığı 120 mikron” yazar. Bu ikisi aynı anda sağlanamaz. Bir imalatçının burada yapabileceği en kötü şey, sessizce daha ucuz olan maddeye uymaktır; çünkü boya iki yıl içinde döküldüğünde sorumluluk imalatçıya kalır.
İzlediğimiz sıra şudur:
- Yazılı teknik soru açın. Hangi maddenin bağlayıcı olduğunu, çelişkiyi madde numaralarıyla göstererek sorun. Sözlü mutabakat kayıt değildir.
- Kategori ile dayanım sınıfını birlikte isteyin. ISO 12944-1’in L / M / H / VH sınıflarından hangisinin hedeflendiği yazılmadan kalınlık tartışması anlamsızdır.
- Sistemi tablodan seçin. Kalınlığı tahmin etmeyin; ISO 12944-5’in ilgili sistem tablosundan türetin ve türetme gerekçesini teklife ekleyin.
- Ölçüm ve kabul kuralını yazın. Kuru film kalınlığı ISO 2808’e göre ölçülür; pürüzlü çelik yüzeyde okuma değerlendirmesi ISO 19840’a göre yapılır (tekil okumalar nominal değerin yüzde 80’inin altına inmez, ortalama nominal değerin altına düşmez).
- Hızlandırılmış test isteniyorsa süresini ve değerlendirmesini birlikte tanımlayın. ISO 9227 tuz püskürtme saati, saha ömrünün doğrudan karşılığı değildir; kabul kriteri olacaksa süre ile birlikte değerlendirme yöntemi de yazılmalıdır.
- Sonucu sipariş dokümanına işleyin. Revize edilen madde, kalınlık ve kategori sipariş ekinde yer almazsa çelişki üretimde geri döner.
Bu altı adım, paslanmaz tartışmasının çoğunu da kendiliğinden çözer: kategori ve dayanım sınıfı net yazıldığında, hangi projede gerçekten paslanmaz gerektiği sayılarla ortaya çıkar.
Sıkça sorulan sorular
Trafo kazanı paslanmaz çelikten imal edilebilir mi?
Evet, östenitik kalitelerde (1.4301 veya 1.4404) kesim, büküm ve kaynak yapılabilir. Ancak paslanmaz gövde üç yeni kalem getirir: yüksek kilogram maliyeti, kaynakta artan çarpılma eğilimi ve kazanın kaçak akı alanındaki davranışının değişmesi. Projelerin çoğunda doğru çözüm, yapı çeliği gövde ile korozyon kategorisine uygun bir kaplama sistemidir; paslanmaz esas olarak bakımın planlanamadığı erişimi kısıtlı sahalarda tartışılır.
C5 ortamda toplam kuru film kalınlığı ne olmalı?
Kalınlık tek başına değil, kategori ile dayanım sınıfının kesişiminde belirlenir. C5 kategorisinde yüksek dayanım (ISO 12944-1’e göre H, 15-25 yıl) hedeflendiğinde toplam kuru film kalınlığı 240-320 µm mertebesine, çok yüksek dayanımda 320 µm ve üzerine çıkar. Bunlar örnek mertebelerdir; bağlayıcı değer, seçilen bağlayıcı tipine göre ISO 12944-5’in sistem tablosundan okunmalıdır.
316L paslanmaz deniz kenarında kaplamasız kullanılabilir mi?
316L’nin çukurcuk direnç eşdeğeri (PREN = %Cr + 3,3 x %Mo + 16 x %N) tipik analizle 24 mertebesindedir; 304’ün 18 değerine göre belirgin bir iyileşmedir ama sınırsız değildir. Klorür birikimi, ıslanma-kuruma çevrimi ve 50-60 °C üzerindeki yüzey sıcaklığı bir aradayken gerilmeli korozyon çatlaması ve aralık korozyonu riski artar. Yükte çalışan bir kazan yüzeyi tam olarak bu koşulu üretir.
Paslanmaz cıvata ile boyalı çelik gövde bir arada olur mu?
Olur ve tercih edilen kurgu budur. Galvanik çiftte alan oranı belirleyicidir: küçük katot ile büyük anot güvenlidir. Paslanmaz cıvata küçük katot, boyalı çelik gövde büyük anot olduğu için korozyon hızı kabul edilebilir kalır. Tersi, yani paslanmaz gövde ile karbon çelik cıvata kombinasyonu kabul edilemez. Temas yüzeyinde boya devamlılığı korunmalı, gerekiyorsa yalıtıcı pul kullanılmalıdır.
Şartname C5 diyor ama 120 mikron yazıyorsa ne yapmalı?
Bu iki madde aynı anda sağlanamaz ve imalatçının bunu sessizce çözmesi doğru değildir. Madde numaralarını göstererek yazılı teknik soru açın, kategori ile birlikte dayanım sınıfının (L, M, H, VH) belirtilmesini isteyin, kalınlığı ISO 12944-5 sistem tablosundan türetin ve ölçüm kuralını ISO 2808 ile ISO 19840’a bağlayın. Mutabakat sipariş dokümanına yazılmadan üretime başlamayın.
Paslanmaz gövde trafonun kayıplarını ve ısınmasını etkiler mi?
Etkiler. Karbon çeliği ferromanyetiktir ve kaçak akıyı içine çekerek cidarda girdap akımı kaybı üretir. Östenitik paslanmaz pratikte manyetik değildir ve özdirenci 4-5 kat yüksektir; girdap akımları azalır ama gövde akıyı perdelemez. Sonuç IEC 60076-1’e göre yük kaybı ölçümünde ve IEC 60076-2’ye göre sıcaklık artışı deneyinde görünür; doğrulama tasarımcının hesabıyla yapılmalıdır.