
- Yazan Tekno Trafo
- Şubat 8, 2024
- 0 Yorum
Hidrostatik sızdırmazlık testi neden kritik?
Trafo kazanı, içindeki yalıtım yağını ömrü boyunca sızdırmadan tutmak zorundadır. En küçük bir kaynak kusuru bile sahada yağ kaybına, yalıtım bozulmasına ve trafonun devre dışı kalmasına yol açabilir.
Hidrostatik sızdırmazlık testi, kazanın basınç altında sızdırıp sızdırmadığını üretim aşamasındayken ortaya çıkarır. Amaç, hatayı sahaya değil tezgâha bırakmaktır.
“Sahada bulunan bir sızıntının maliyeti, üretimde bulunanın kat kat üzerindedir. Bu yüzden test istisnasız her ürüne uygulanır.”
Tekno Trafo
Test sürecinde ne yapılır?
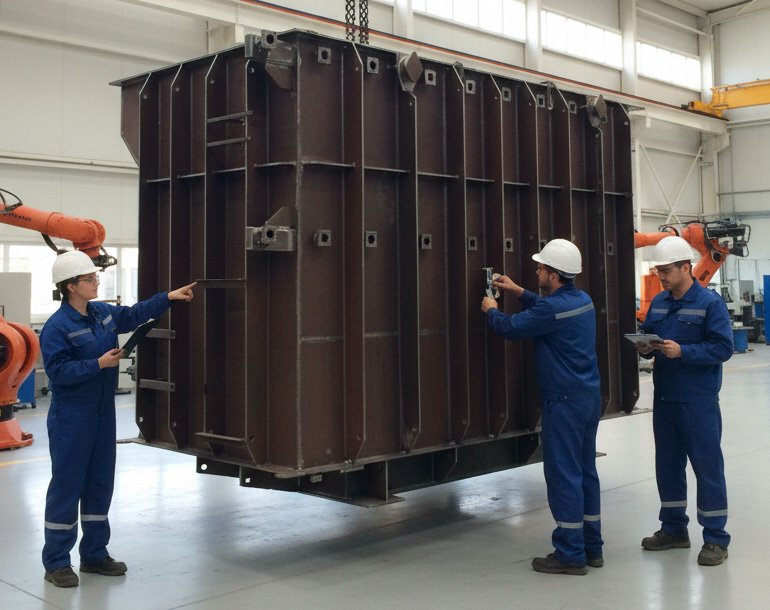
Kazan gövdesi kapatılır ve basınç altında bekletilerek kaynak dikişleri, flanş yüzeyleri ve bağlantı noktaları gözlemlenir. Test sonucu raporlanır; ölçü kontrol raporlarıyla birlikte dosyalanır.
Talebe bağlı ek kontroller
Projenin gerektirdiği durumlarda tahribatsız muayene (NDT) ve kontrol-test planı (ITP) süreçleri de yürütülür. Bu kontroller, özellikle şebeke projelerinde ve ihracat işlerinde istenen dokümantasyonun bir parçasıdır.
Test raporları teslimatla birlikte müşteriye iletilir. Belgelenmiş bir süreç, hem montaj ekibinin hem de son kullanıcının işini kolaylaştırır.
Kazan sızdırıyorsa geri kalan her şey ikinci plandadır
Trafo kazanı, içindeki yalıtım yağını ömrü boyunca sızdırmadan tutmak zorundadır. Kazan yalnızca bir muhafaza değil, yalıtım ve soğutma sisteminin taşıyıcı parçasıdır. Yağ seviyesindeki düşüş soğutma performansını zayıflatır, açılan yoldan giren nem yalıtım direncini düşürür ve zincirin sonunda transformatör devre dışı kalır. Bu zincirin ilk halkası çoğu zaman gözle fark edilmeyecek kadar küçüktür: bir gözenek, eksik nüfuziyetli birkaç santimetrelik dikiş ya da düzgün oturmamış bir flanş yüzeyi.
Hidrostatik sızdırmazlık testi, kazanın basınç altında sızdırıp sızdırmadığını ürün daha tezgâhtayken ortaya çıkarır. Amaç tek cümleyle özetlenebilir: hatayı sahaya değil, üretim hattına bırakmak. Bu nedenle test numune usulü değildir; istisnasız her ürüne uygulanan bir üretim adımıdır ve sonucu belgelenmeden ürün bir sonraki istasyona geçmez.
Hidrostatik sızdırmazlık testi nasıl uygulanır?
Test, kaynak imalatı tamamlandıktan ve gövde ölçü kontrolünden geçtikten sonra, yüzey hazırlığından önce yapılır. Kazan bu aşamada çıplak metaldir; boyadan önce test edilmesi tesadüfi değildir, çünkü boya filmi kılcal bir kaçağı geçici olarak kapatarak hatayı gizleyebilir.
- Kapak, flanşlar, radyatör ve aksesuar ağızları kör tapa ve contalarla kapatılır.
- Kazan su ya da trafo yağı ile doldurulur; en üst noktadan hava tahliye edilerek gövde içinde hava yastığı bırakılmaz.
- Şartnamede belirtilen değere kadar kademeli olarak basınç uygulanır; ani basınçlandırma yapılmaz.
- Basınç kaynağı ayrılır ve manometre üzerinden basınç, belirlenen süre boyunca izlenir.
- Bekleme süresince tüm kaynak dikişleri, flanş yüzeyleri, kapak birleşimi, kaldırma kulakları ve takviye kaynakları gözle taranır.
- Basınç boşaltılır, kazan tahliye edilir ve iç yüzey kurutulur.
Gözlem sırasında dikkat edilen ayrıntı, damlama ile yüzey nemlenmesi arasındaki farktır. Dikiş boyunca beliren ince bir nem izi, henüz damlamaya dönüşmemiş ama basınç altında büyüyecek bir kusurun ilk işaretidir. Flanş çevresinde görülen bir kaçağın contadan mı yoksa dikişten mi geldiği ayrıca doğrulanır; conta kaynaklı bir kaçak, gövdeyi haksız yere hatalı göstermemelidir.
Su ile yapılan testte sızıntı belirgin biçimde ve hızlı görünür; yağ ile yapılan testte akışkanın viskozitesi yüksek olduğu için çok ince kaçakların yüzeye çıkması daha uzun sürer, bekleme süresi de buna göre seçilir. Hangi akışkanın kullanılacağı müşteri şartnamesine ve kazanın sonraki üretim adımlarına göre kararlaştırılır.
Test basıncı ve süresi neye göre belirlenir?
Her kazana uygulanan tek bir basınç değeri yoktur; test basıncı ve bekleme süresi proje şartnamesine, müşterinin kalite planına ve ürünün tabi olduğu standarda göre belirlenir. Parametreleri etkileyen başlıca değişkenler şunlardır:
- İşletme basıncı: yağ sütununun yüksekliği ve genleşme düzeninin yarattığı statik basınç.
- Kazan tipi: konservatörlü kazan ile hermetik kazanın basınç altındaki davranışı aynı değildir.
- Gövde geometrisi ve sac kalınlığı: düz duvarlı bir gövde ile dalga duvarlı bir gövde aynı basınç altında farklı deformasyon gösterir.
- Takviye düzeni: köşebent ve kutu profil takviyelerin adımı, gövdenin ne kadar esneyeceğini belirler.
Test basıncı, işletme basıncının belirli bir emniyet katsayısıyla üzerinde seçilir; ancak "ne kadar yüksekse o kadar güvenli" mantığı yanlıştır. Şartname dışına çıkan bir basınç, özellikle ince saclı dalga duvarda kalıcı plastik deformasyon bırakır ve ürünü onarılamaz biçimde bozar. Bekleme süresi ise sızıntının yüzeye çıkıp gözle görülür hale gelmesine yetecek kadar uzun tutulur. Süre boyunca ortam sıcaklığı da kaydedilir; çünkü sıcaklık değişiminden kaynaklanan basınç oynaması, gerçek bir kaçakla karıştırılmamalıdır.
Testten önce ve sonra yapılan kontroller
Hidrostatik test tek başına bir kalite güvencesi değildir; öncesinde ve sonrasında yürüyen kontrol zincirinin bir halkasıdır.
Test öncesi: kaynak dikişleri gözle muayene edilir, curuf ve sıçrantı temizlenir, conta oturma yüzeylerinin düzlemselliği ölçülür, gövde ölçüleri ve flanş delik eksenleri kontrol edilir. Kaynakların hangi prosedürle ve hangi sertifikalı kaynakçı tarafından yapıldığı EN ISO 3834-2 kapsamındaki kaynak kalite yönetimi ile takip edilir. Proje gerektiriyorsa dikişlere tahribatsız muayene (NDT) uygulanır; penetrant ve ultrasonik muayene en sık istenen yöntemlerdir.
Test sonrası: basınç boşaltıldıktan sonra gövde ölçüleri tekrar alınarak kalıcı deformasyon olup olmadığı doğrulanır. İç yüzey tamamen boşaltılıp kurutulur, ardından kazan yüzey hazırlığına gönderilir: Sa 2½ kumlama ve toplam 120 mikron kuru film kalınlığında boya. Korozyon koruma sınıfı, ürünün çalışacağı ortamın ISO 12944 kategorisine göre projelendirilir.
Akyurt'taki 2.450 m² kapalı üretim tesisimizde 12 kaynak istasyonundan çıkan her gövde aynı kontrol zincirinden geçer. Testin gerçekten her ürüne uygulanabilmesi, kapasitenin bu adım hesaba katılarak planlanmasıyla mümkündür.
Dalga duvarlı kazanlarda test neden farklı yönetilir?
Dalga duvar (oluklu kanat duvar), 1,2 ile 1,5 mm arasındaki sactan şekillendirilir; sac genişliği 400 ile 1.600 mm arasında, kanat yüksekliği 400 mm'ye kadar üretilebilir. Bu ince ve esnek yapı bir kusur değil, tasarımın gereğidir: kanatlar yağın sıcaklıkla genleşmesini karşılamak için basınç altında bir miktar açılır. Hermetik kazanlarda dalga duvar aynı zamanda genleşme organı olarak çalışır, bu da sızdırmazlığı daha kritik hale getirir.
Test sırasında asıl mesele, beklenen elastik açılma ile istenmeyen kalıcı deformasyonu ayırt etmektir. Bunun için kanat yüksekliği ve adım ölçüleri, basınç öncesinde ve basınç boşaltıldıktan sonra karşılaştırılır. Gözle taramada öncelikli bölgeler kanat dip radyusları, dalga duvarın üst ve alt çerçeveye bağlandığı sürekli dikişler ve köşe birleşimleridir; ince sacta MAG kaynağında ısı girdisi kontrolsüz kalırsa hem yanma hem de springback kaynaklı ölçü sapması riski doğar. Bu nedenle dalga duvarlı gövdelerde test, yalnızca sızdırmazlığın değil, şekillendirme ve kaynak parametrelerinin de doğrulandığı bir kontrol noktasıdır.
Sahada bulunan sızıntı neye mal olur?
Üretimde tespit edilen bir kaçak, çoğu zaman dikişin taşlanıp yeniden kaynatılması ve testin tekrarlanması demektir. Aynı kaçak sahada ortaya çıktığında devreye giren iş kalemleri bambaşkadır.
| Konu | Üretimde tespit | Sahada tespit |
| Erişim | Kazan tezgâhta, boş ve çıplak metal | Trafo enerjili ve yağ dolu |
| Ön hazırlık | Yok | Devre dışı bırakma, yağ boşaltma ve depolama |
| Onarım | Taşlama, yeniden kaynak, tekrar test | Söküm, nakliye, atölyede onarım, tekrar test |
| Sonrası | Kumlama ve boyaya devam | Yağ dolumu ve yağ testleri, boya onarımı, devreye alma |
| Yan etki | Yok | Enerji kesintisi, çevresel kirlilik riski, gecikme |
Buna bir de görünmeyen kalemler eklenir: açılan kazan neme maruz kalır, yağın nem ve partikül değerleri bozulur; saha koşullarında yapılan onarım kaynağı boya sistemini deler ve yeni bir korozyon başlangıç noktası yaratır; zemine karışan yalıtım yağı ISO 14001 kapsamında raporlanması gereken bir olaydır. Bir de takvim etkisi vardır: saha müdahalesi devreye alma programını ve şantiyedeki diğer işleri bekletir. Kısacası sahadaki sızıntının faturası, onarımın kendisinden çok onarıma ulaşmak için yapılanlardan oluşur.
Raporlama ve teslim dosyası
Test sonucu yazılı olarak raporlanır ve ölçü kontrol raporlarıyla birlikte ürün dosyasında saklanır. Projeye göre kontrol-test planı (ITP) üzerinden yürütülen adımlar, tahribatsız muayene sonuçları ve kaynak dokümantasyonu bu dosyaya eklenir. Şebeke projelerinde ve ihracat işlerinde istenen paket büyük ölçüde bu belgelerden oluşur; teslimatla birlikte müşteriye iletilmesi hem montaj ekibinin hem de son kullanıcının işini kolaylaştırır.
Sızdırmazlık sonradan eklenen bir kontrol değil, tasarımdan boyaya kadar uzanan üretim disiplininin sonucudur. Üretim sürecimizin ayrıntıları ve teknik özellikler için trafo kazanı sayfamıza göz atabilir, projenize özel çözüm için bizimle iletişime geçebilirsiniz.