
- Yazan Tekno Trafo
- Şubat 7, 2024
- 0 Yorum
Korozyon koruması: yüzey hazırlığı ve kaplama
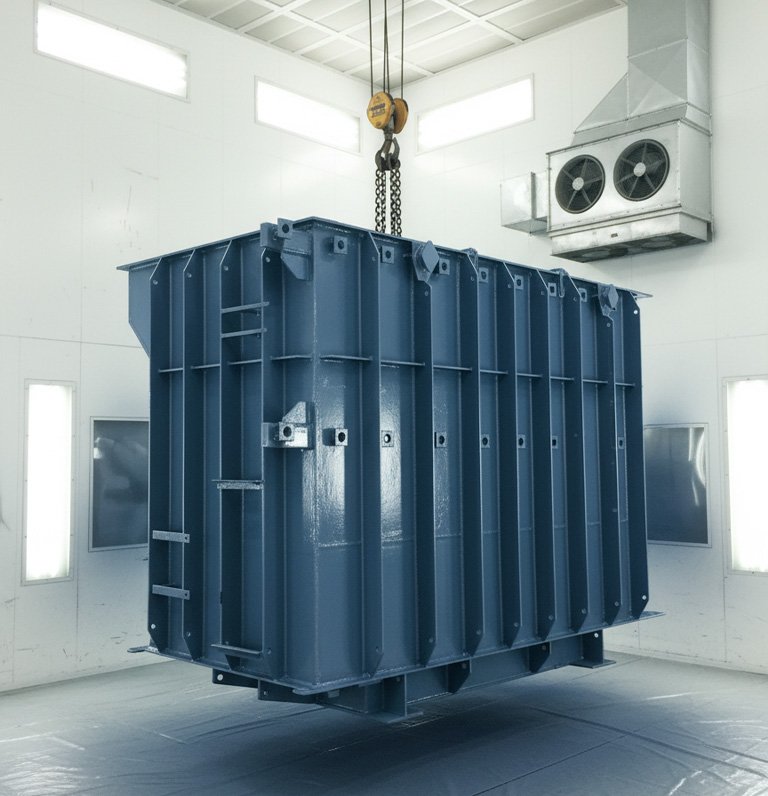
Dağıtım ve güç trafoları çoğunlukla açık sahada, nem ve sıcaklık değişimine maruz kalarak çalışır. Kazanın dış yüzeyi bu koşullara yıllarca dayanmak zorundadır.
Kaplamanın ömrünü belirleyen asıl etken çoğu zaman boyanın kendisi değil, altındaki yüzey hazırlığıdır. Kötü hazırlanmış bir yüzeyde en iyi boya bile zamanından önce kalkar.
“Kaplama, üzerine uygulandığı yüzey kadar dayanır. Hazırlık atlanırsa sonuç birkaç yıl içinde görünür.”
Tekno Trafo
Yüzey hazırlığı neden önce gelir?
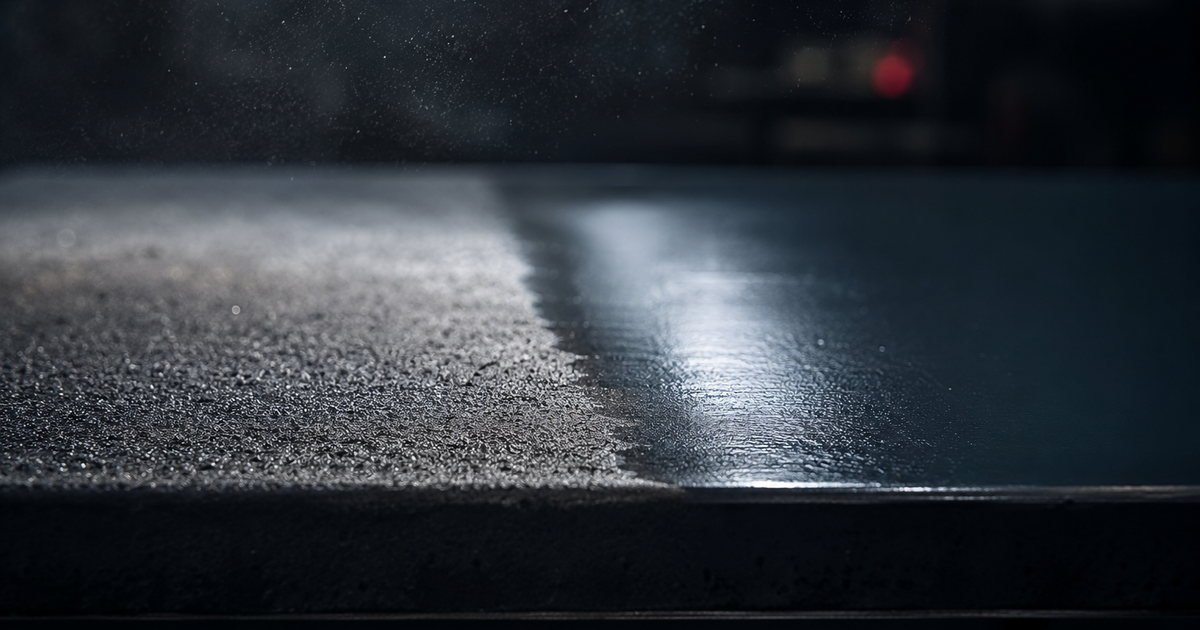
Kaynak sonrası yüzeydeki pürüzler ve artıklar temizlenmeden kaplamaya geçilmez. Düzgün hazırlanmış bir yüzey, kaplamanın homojen tutunmasını ve kalınlığın her noktada eşit olmasını sağlar.
Proje gereğine göre kaplama
Kaplama seçimi projenin çalışma ortamına göre yapılır; korozyon dayanımı öne çıkan uygulamalar için farklı seçenekler değerlendirilir. Kaplama işlemi de üretimin bir parçası olarak kendi tesisimizde tamamlanır.
Kaplama ve test aşamalarının aynı çatı altında yürütülmesi, yüzeyde bir sorun görüldüğünde geri dönüşü hızlandırır.
Kazan 20 yılı açık havada geçirir
Bir trafo kazanı, sahaya indirildikten sonra bakım imkânı sınırlı bir çelik yapı olarak çoğu projede 20 yılı aşan bir süre görev yapar. Bu sürenin tamamı açık havada geçer: yağmur, kar, ultraviyole, gece ile gündüz arasındaki sıcaklık farkı, yol tuzu, endüstriyel baca gazı ve kıyı kesimlerde tuzlu nem doğrudan gövdeye etki eder.
Kazan burada yalnızca bir muhafaza değildir. İçindeki yalıtım yağını sızdırmaz biçimde tutar, aktif kısmı taşır ve dalga duvar (oluklu kanat duvar) ile radyatör yüzeyleri üzerinden ısıyı atmosfere aktarır. Bu üç işlevin her biri metal kesitin ve yüzey geometrisinin korunmasına bağlıdır. Kaynak dikişi çevresinde başlayan bir korozyon odağı önce görsel bir kusur gibi görünür; ilerlediğinde kesit kaybına, kanat yüzeyinde ısı atımını düşüren kabuklanmaya ve nihayetinde yağ sızıntısına dönüşür.
Korozyon koruması bu yüzden imalatın sonuna eklenen bir boyama işi değil, kaynakla birlikte başlayan ayrı bir üretim disiplinidir.
Kaplama, üzerine uygulandığı yüzey kadar dayanır
Sahada görülen erken kaplama hatalarının büyük bölümü boyanın kendisinden değil, boyanın altındaki yüzeyden kaynaklanır. Doğru seçilmiş bir epoksi astar hazırlanmamış bir yüzeyde tasarım ömrünün çok altında kalır; buna karşılık düzgün hazırlanmış bir yüzey, mütevazı bir sistemden bile beklenen performansı alır. Yüzey hazırlığı, kaplama seçiminden daha belirleyicidir.
Kaynaklı imalattan çıkan bir kazan gövdesi boya için hazır bir yüzey sunmaz. Temizlenmesi gereken katmanlar şunlardır:
- Hadde tufalı: sıcak haddelenmiş sacın yüzeyindeki oksit tabakası. Boyaya iyi tutunuyor gibi görünür, ancak kendisi çeliğe zayıf bağlıdır ve zamanla kaplamayla birlikte kalkar.
- Kaynak sıçrantısı ve çapak: keskin çıkıntıların üzerinde boya filmi incelir; korozyon ilk olarak bu noktalarda başlar.
- Cüruf ve flaks artıkları: nem çekici yapıdadır, kaplamanın altında su tutar.
- Yağ, gres ve kesme sıvısı: kumlama bunları temizlemez, yüzeye yayar. Bu yüzden yağ giderme her zaman kumlamadan önce yapılır.
Keskin köşelerin ve dikiş geçişlerinin yumuşatılması da hazırlığın parçasıdır: sıvı boya keskin kenardan yüzey gerilimi nedeniyle çekilir ve orada en ince film oluşur.
Sa 2½ kumlama ne anlama gelir
Püskürtmeli yüzey temizliğinin dereceleri ISO 8501-1’de tanımlanır. Tekno Trafo’nun kazan ve dalga duvar imalatında uyguladığı Sa 2½ bu ölçeğin endüstriyel referans kademesidir ve şu anlama gelir: yüzeyde gözle görülür yağ, gres, kir, tufal, pas, eski boya ve yabancı madde kalmaz; geriye yalnızca hafif gölge, çizgi veya lekelenme biçiminde izler kalabilir. Bir üst kademe olan Sa 3 metalik parlaklığa kadar temizliktir ve atmosferik uygulamalarda çoğunlukla gereğinden fazla maliyet getirir.
Kumlamanın ikinci işlevi temizlik değil, yüzey pürüzlülüğü oluşturmaktır. Aşındırıcının açtığı profil, astarın mekanik olarak kenetleneceği alanı büyütür. Profil çok sığ kalırsa yapışma zayıflar; çok derin olursa tepe noktaları boya filminin üzerine çıkar ve o noktalar korozyonun başlangıcı olur. Bu yüzden aşındırıcı boyutu, uygulanacak toplam film kalınlığıyla birlikte seçilir; kazan gövdesinde ISO 8503’e göre orta sınıf bir profil hedeflenir.
Kumlanmış çelik en savunmasız hâlindedir: koruyucu oksit tabakası kaldırılmış, yüzey alanı büyütülmüştür. Bağıl nem yüksekse yüzeyde saatler içinde flaş pas oluşur ve temizlik derecesi fiilen Sa 2½ seviyesinin altına düşer. Bu nedenle kumlanan parça bekletilmez, aynı üretim akışı içinde astarlanır. Bekleme süresi kadar ortam koşulları da izlenir; yaygın uygulama, çelik yüzey sıcaklığının çiy noktasının en az 3 °C üzerinde tutulmasıdır. Aksi hâlde kaplamanın altında gözle görülmeyen bir yoğuşma filmi kalır.
ISO 12944 korozyon kategorileri ve doğru sistem seçimi
“En iyi kaplama” diye bir şey yoktur; doğru kaplama, kazanın çalışacağı atmosfere göre seçilen kaplamadır. ISO 12944, atmosferik ortamları korozyon yükü artacak biçimde sınıflandırır.
| Kategori | Ortam | Tipik saha |
|---|---|---|
| C2 | Düşük kirlilik, kuru iklim | Kırsal dağıtım hatları |
| C3 | Kentsel ve orta düzeyde endüstriyel atmosfer, düşük tuzluluktaki kıyı | Şehir içi dağıtım merkezleri, iç bölge organize sanayi |
| C4 | Endüstriyel atmosfer, orta tuzlulukta kıyı | Kimya, çimento, metalurji tesisleri |
| C5 | Yüksek nemli ve agresif endüstriyel atmosfer, yüksek tuzlulukta kıyı | Liman sahaları, kıyı şeridi |
| CX | Aşırı — açık deniz ve tropik koşullar | Deniz üstü ve özel projeler |
Aynı standart, sistemin dayanıklılık beklentisini de sınıflara ayırır: düşük (7 yıla kadar), orta (7 ile 15 yıl), yüksek (15 ile 25 yıl) ve çok yüksek (25 yılın üzeri). Bu süreler bir garanti değil, ilk kapsamlı bakım onarımına kadar geçmesi beklenen süredir. Trafo kazanında hedef genellikle yüksek ya da çok yüksek sınıftır, çünkü sahaya kurulmuş bir trafonun gövdesini yeniden kumlayıp boyamak pratikte mümkün değildir.
Dolayısıyla sipariş aşamasında sorulması gereken soru boyanın markası değil, sahanın kategorisidir: tesis kıyıya ne kadar yakın, çevrede kükürt dioksit ya da klor salan bir üretim var mı. Cevaplar kaplama sistemini doğrudan belirler.
120 mikron kuru film: epoksi astar ve poliüretan son kat
Tekno Trafo, kendi ürettiği kazan ve dalga duvar gövdelerinde toplam 120 mikron kuru film kalınlığında bir boya sistemi uygular. Bu kalınlık tek katta değil, farklı görevleri olan katmanların toplamında elde edilir.
Epoksi astar
Astarın görevi yapışma ve korozyon direncidir. Çift bileşenli epoksi astar, kumlamayla açılan profile mekanik olarak kenetlenir ve içerdiği pigmentlerle film altındaki elektrokimyasal aktiviteyi baskılar. Zayıf yönü ultraviyole dayanımıdır: doğrudan güneş altında yüzeyde tebeşirlenme yapar; bu bir koruma kaybı değil görünüm kaybıdır, ancak son katsız bırakılmasının nedeni de budur.
Poliüretan son kat
Son kat hava koşullarına ve ultraviyoleye karşı direnç, renk ve parlaklık kalıcılığı sağlar. Alifatik poliüretanlar yıllarca renk tutar, yüzeyi kirletici tutmayacak kadar kapalıdır ve saha temizliğine izin verir. Epoksi astar ile poliüretan son kat birleşimi, atmosferik ortamdaki çelik yapılarda en yaygın kullanılan sistemdir; katlar arası bekleme süresine uyulduğunda katmanlar arası yapışma da güvenilir olur.
Sıcak daldırma galvaniz ne zaman anlamlıdır
Agresif ortamlarda veya bakım erişiminin çok zor olduğu sahalarda sıcak daldırma galvaniz (ISO 1461) alternatif ya da tamamlayıcı olabilir. Çinko, çeliğe göre daha aktif bir metal olduğu için çizik ve kesim yerlerinde katodik koruma verir; boyada bu mekanizma yoktur. Galvaniz üzerine boya uygulanan çift korumaya dupleks sistem denir ve iki yöntemin tek tek toplamından daha uzun ömür sağlar.
Buna karşılık galvaniz her kazan için uygun değildir: parça boyutu daldırma banyosuyla sınırlıdır ve 450 °C civarındaki erimiş çinkoya daldırma, ince saclı geniş yüzeyli kaynaklı yapılarda çarpılma riski taşır. Bu yüzden büyük gövdeli kazanlarda kumlama ve boya sistemi, bağlantı elemanı ve aksesuarlarda galvaniz yaygın çözümdür.
Ölçülmeyen kaplama bir iddiadır
Kaplama kalitesi kayıt altına alınan ölçümlerle doğrulanır:
- Temizlik derecesi: kumlama sonrası yüzey, Sa 2½ referanslarıyla karşılaştırmalı olarak kontrol edilir; yağ ve tuz kalıntısı ayrıca aranır.
- Ortam koşulları: uygulama öncesi hava sıcaklığı, bağıl nem, çelik yüzey sıcaklığı ve çiy noktası ölçülür.
- Kuru film kalınlığı: manyetik indüksiyon esaslı cihazla, ISO 2808’e göre yüzeye dağıtılmış çok sayıda noktadan ölçülür. Tek bir ortalama yeterli değildir; belirleyici olan kaynak dikişi, köşe ve kanat dibi gibi filmin inceldiği bölgelerdir.
- Yapışma: çekip koparma veya kafes kesme yöntemiyle sınanır. Kopmanın nerede gerçekleştiği — astar ile çelik ara yüzünde mi, katlar arasında mı — hatanın kaynağını doğrudan gösterir.
- Görsel muayene: sarkma, portakal kabuğu, iğne deliği, kuru sprey ve kaplanmamış bölge taraması.
Kaplama kontrolü kazanın geçtiği diğer testlerden bağımsız değildir. Her ürüne uygulanan hidrostatik sızdırmazlık testi kaplamadan önce tamamlanır; boyanın altında kalmış bir kaynak hatasının sahada ortaya çıkması kabul edilemez.
Yüzey hazırlığı, kaplama ve test aynı çatı altında
Bu üç adımın farklı tesislere dağılması korozyon korumasının en zayıf noktasıdır: kumlanmış parçanın taşınması flaş pas riskini büyütür, bir uygunsuzluk çıktığında sorumluluk sınırı belirsizleşir ve geri dönüş günler alır. Tekno Trafo, Ankara Akyurt’taki 2.450 m² kapalı üretim tesisinde kesim ve kaynaktan kumlamaya, boyadan hidrostatik teste kadar bütün adımları kendi bünyesinde yürütür. Bir ölçüm sınırın dışına çıktığında düzeltme aynı hat üzerinde yapılır.
Projenizin bulunduğu sahanın korozyon kategorisine göre uygun kaplama sistemini birlikte belirleyebiliriz. Gövde ölçüleri, sac kalınlıkları ve üretim adımları için trafo kazanı sayfamızı inceleyebilir, soğutma yüzeylerinde uygulanan kaplama için dalga duvarlar sayfamıza ve radyatörler sayfamıza göz atabilirsiniz.