
- Yazan Tekno Trafo
- Şubat 7, 2024
- 0 Yorum
CNC kesim ve silindir-büküm: ölçü hassasiyeti neden önemli?
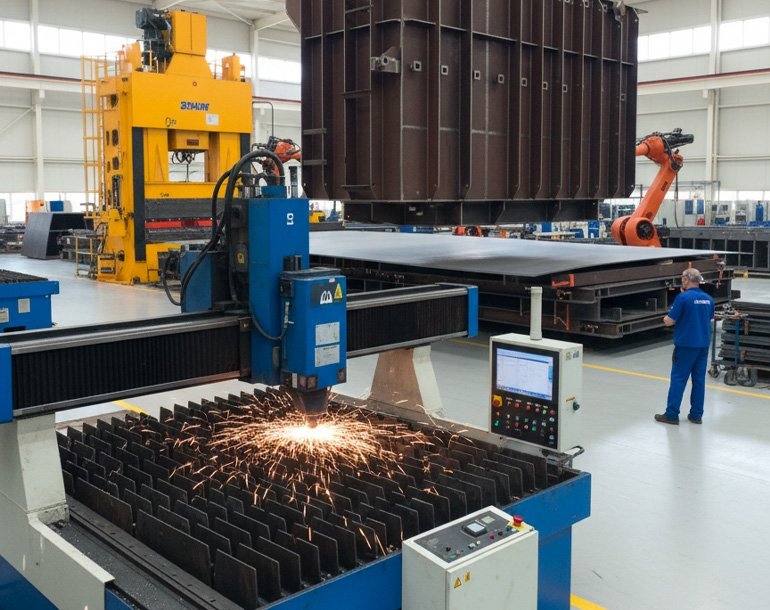
Trafo kazanı üretiminde ilk adım, sac levhaların çizime uygun şekilde kesilmesidir. Bu aşamadaki bir sapma, sonraki her adıma taşınır ve montajda büyür.
CNC kesim, aynı parçanın her seferinde aynı ölçüde çıkmasını sağlar. Silindir-büküm ise gövde formunun düzgün ve simetrik olmasını mümkün kılar.
“Kesimde tutturulmayan ölçüyü kaynakla düzeltmeye çalışmak, hem zaman hem malzeme kaybıdır.”
Tekno Trafo
Tolerans neden montajda ortaya çıkar?
Kapak ve conta yüzeyleri, radyatör bağlantıları ve buşing delikleri birbirine bağımlıdır. Gövdedeki küçük bir sapma, bu noktaların hizasını bozar ve sahada ek işçilik gerektirir.
Prototipte doğrulama
Yeni bir ölçüde üretime geçmeden önce prototip üzerinde ölçü doğrulaması yapılır. Onaylanan ölçülerle seri üretime geçildiğinde parçalar tekrarlanabilir şekilde aynı çıkar.
Hassasiyet, montaj süresini kısaltır ve sahada düzeltme ihtiyacını ortadan kaldırır. Bu da hem üretici hem müşteri için doğrudan maliyet demektir.
Hata kesimde doğar, montajda görünür
Trafo kazanı üretiminin ilk adımı sac levhanın kesilmesidir ve bu adımda oluşan sapma üretim boyunca kaybolmaz, büyüyerek ilerler. Tezgâhtan ölçü dışı çıkan bir gövde sacı silindir-bükümde açı sapmasına, kaynakta boşluk telafisine, montajda ise zorlamayla kapatılmaya çalışılan bir farka dönüşür. Ölçü hassasiyeti bu yüzden bir kalite süsü değil, sonraki her istasyonun çalışma koşuludur.
Üretim yaklaşımımız bu gerçeğe dayanır: kesimde tutturulmayan ölçüyü kaynakla düzeltmeye çalışmak hem zaman hem malzeme israfıdır. Kaynakçının dolgu ile kapattığı her boşluk ek ısı girdisi, ek çarpılma ve ek taşlama demektir. Ankara Akyurt’taki 2.450 m² kapalı tesiste kesim, büküm ve kaynak istasyonları aynı ölçü verisini paylaşacak biçimde kurgulanmıştır; amaç hatayı sonradan yakalamak değil, oluşmasına izin vermemektir.
CNC plazma ile fiber lazer kesim arasındaki fark
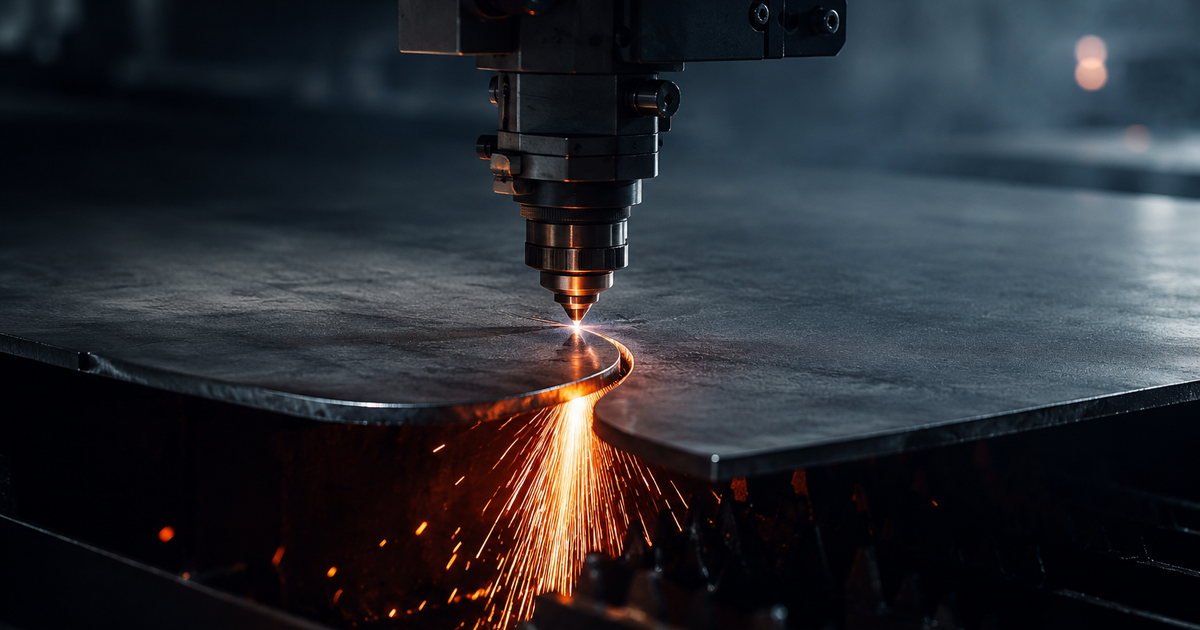
Kazan gövdesi, kapak, taban sacı ve takviye parçaları CNC tezgâhında kesilir. Sayısal kontrolün asıl kazancı tekrarlanabilirliktir: aynı program aynı parçayı her seferinde aynı ölçüde üretir, operatör değişse de sonuç değişmez. Yaygın iki yöntem olan plazma ile fiber lazer arasındaki fark ise kesim kalitesinde, ısı tesiri bölgesinin genişliğinde ve ekonomik kalınlık aralığında ortaya çıkar.
| Karşılaştırma | CNC plazma | Fiber lazer |
| Kesim aralığı (kerf) | Görece geniş, kalınlıkla artar | Dar ve kararlı |
| Isı tesiri bölgesi | Geniş, kenarda sertlik değişimi olabilir | Dar, çarpılma eğilimi düşük |
| Kenar kalitesi | Hafif konik kesit, cüruf temizliği gerekebilir | Dik ve temiz kenar, çoğu durumda ek işlem gerekmez |
| Ekonomik kalınlık | Kalın sacta avantajlı | İnce ve orta kalınlıkta avantajlı |
| Küçük delik hassasiyeti | Sınırlı | Yüksek |
Seçim, parçanın montajdaki rolüne göre yapılır. Kapak flanşı, buşing delik grubu ve conta yüzeyi gibi montaj hassasiyetini doğrudan taşıyan parçalarda dar kesim aralığı ve dik kenar, sonraki tezgâhta düzeltme ihtiyacını ortadan kaldırır. Buna karşılık kalın taban sacı, taşıma kulağı ve şasi elemanları gibi toleransı görece geniş parçalarda plazma kesim yeterli ve ekonomiktir. Her iki yöntemde de belirleyici olan tezgâhın markası değil, kesim parametrelerinin malzeme kalınlığına göre doğru ayarlanması ve sarf durumunun düzenli izlenmesidir; körelmiş bir plazma ucu ya da kirlenmiş bir lazer koruyucu camı, programda hiçbir şey değişmemiş olsa bile ölçüyü kaydırır. Üretim planlamasında fiber lazer kesim hattı ile plazma tezgâhının iş bölümü, hem hassasiyeti hem tezgâh maliyetini dengeler.
Nesting ve fire yönetimi: kesim başlamadan önceki tasarruf
CNC kesimde ölçü hassasiyeti kadar belirleyici ikinci konu, parçaların levha üzerine nasıl yerleştirildiğidir. Nesting (sac yerleşimi) yazılımı bir iş emrindeki tüm parçaları standart levha ölçüsüne en az fire verecek biçimde dizer. İyi kurgulanmış bir yerleşim üç kazanç sağlar: levha başına düşen parça sayısı artar, ortak kenar kesimi sayesinde toplam kesim yolu kısalır, tezgâh süresi düşer.
Fire yönetimi yalnızca malzeme maliyeti meselesi değildir. ST37 gövde sacında haddeleme yönü büküm eksenine göre konumlandırılmalıdır; yanlış yönde yerleştirilen bir parça silindirde beklenenden farklı davranır ve dış yüzeyde çatlak riski taşır. Kalan sac parçaları da izlenebilirlik açısından kayıt altında tutulur: hangi levhadan ve hangi malzeme sertifikasından geldiği bilinmeyen bir plaka, kaynaklı imalatın izlenebilirlik zincirini kırar. Yerleşim planı bu nedenle bir yerleştirme oyunu değil, malzeme kaydının başladığı yerdir.
Silindir-büküm ve geri yaylanma (springback) telafisi
Silindir-büküm, düz sacı istenen yarıçapta bir gövdeye dönüştürür. Ancak sac merdaneler arasından çıktığı anda bir miktar geri açılır. Elastik geri dönüşün yarattığı bu farka geri yaylanma (springback) denir; göz ardı edildiğinde gövde çapı hedefin üzerinde çıkar, kapak oturmaz, kaynak ağzı boşluk verir.
Geri yaylanma sabit bir değer değildir; malzemenin akma dayanımına, sac kalınlığına, hedef yarıçapa ve merdane geometrisine bağlı olarak değişir. Aynı ST37 kalitesindeki iki farklı parti bile ölçülebilir biçimde farklı davranabilir. Bu yüzden telafi tek bir formülle değil, üç adımla yapılır:
- Ön büküm: üç ve dört merdaneli silindirlerde sac uçları ayrıca bükülür, aksi hâlde uçlarda düz kalan bölge gövde yuvarlaklığını bozar.
- Aşırı büküm: hedeflenen yarıçapın bir miktar altında büküm yapılır, sac geri açıldığında istenen çapa oturur.
- Şablonla doğrulama: hedef yarıçapa göre hazırlanan mastar gövdeye dayanır, boşluk kalıyorsa ayar aynı parti içinde düzeltilir.
Deneme parçasıyla belirlenen bu ayar parti boyunca korunur. Malzeme partisi ya da sac kalınlığı değiştiğinde ayar yeniden doğrulanır; bu doğrulama atlandığında hata tek parçada değil, tüm partide tekrarlanır.
Ara ölçü kontrolü, raporlama ve prototip doğrulaması
Ölçü kontrolü üretimin sonunda yapılan tek seferlik bir işlem olarak kurgulanırsa geç kalmış olur. Doğru kurgu her istasyon çıkışında ara kontroldür: kesim sonrası ilk parça onayı, büküm sonrası çap ve şablon kontrolü, gövde kaynağı sonrası köşegen ve düzlemsellik ölçümü.
Trafo kazanında kritik ölçüler birbirine bağımlıdır. Kapak yüzeyinin düzlemselliği conta baskısını, buşing delik grubunun konumu bağlantı eksenlerini, radyatör bağlantı flanşlarının aks aralığı ise panel montajını belirler. Bu üçünden biri saptığında sapma tek başına kalmaz. Panel genişliğinin 300 ile 535 mm arasında değiştiği bir radyatör grubunda, bağlantı aksındaki birkaç milimetrelik kayma sahada panelin zorlanarak takılması demektir.
Ölçüm sonuçları parça numarası ve iş emri ile eşleştirilerek kayıt altına alınır. EN ISO 3834-2 kapsamında yürütülen kaynaklı imalatta bu kayıt, kaynak prosedürleri ve kaynakçı yeterlilikleriyle birlikte iş dosyasının parçasıdır. Seri üretime geçilmeden önce prototip üzerinde tüm kritik ölçüler doğrulanır; onaylanan ölçü setiyle başlayan üretim tekrarlanabilir sonuç verir. Zincirin son halkası, her ürüne uygulanan hidrostatik sızdırmazlık testidir.
Çizim-üretim uyumu: tek ölçü kaynağı
Ölçü hatasının en sık gözden kaçan kaynağı tezgâh değil, veridir. Kesim dosyası çizimden bağımsız hazırlandığında ya da müşteri revizyonu yalnızca teknik ofiste güncellendiğinde tezgâh eski ölçüyü kusursuz doğrulukla üretir. Ortaya çıkan parça hatasızdır, ama yanlıştır.
Bunu önlemenin yolu tek ölçü kaynağı ilkesidir: kesim dosyası doğrudan onaylı çizimden türetilir, revizyon numarası dosya adında ve iş emrinde birlikte taşınır, üretime inen her belge aynı revizyonu gösterir. İkinci kritik nokta açınım hesabıdır. Çizimdeki ölçü bitmiş parçanın ölçüsüdür; kesilecek sacın ölçüsü ise büküm payı ve kaynak ağzı payı hesaplandıktan sonra bulunur. Bu hesap sac kalınlığına ve büküm yarıçapına bağlıdır, dolayısıyla kalınlık değiştiğinde açınım da değişir. Aynı mantık dalga duvar üretiminde geçerlidir: 1,2 ile 1,5 mm arasındaki sac kalınlığı ve 400 ile 1.600 mm arasındaki sac genişliği, kanat adımını ve bitmiş boyu doğrudan etkiler.
Hassasiyet maliyet değil, maliyeti önleyen şeydir
Ölçü hassasiyeti bir maliyet kalemi gibi görünür, oysa maliyeti önleyen şeydir. Kesimde kazanılan doğruluk kaynakta daha az dolgu, montajda daha az zorlama, sahada daha az düzeltme demektir. Sahada yapılan her düzeltme ise yalnızca işçilik değildir: Sa 2½ kumlama ve 120 mikron boya ile korunan bir yüzeyin sahada taşlanması, korozyon direncini ilk günden düşürür.
Ölçü toleransı, malzeme seçimi ve montaj bağlantı detayları proje bazında belirlenir. Kendi çiziminizle ya da yalnızca teknik şartnameyle başlayabilirsiniz; trafo kazanı imalat sürecimiz kesimden hidrostatik teste kadar tek dosya üzerinden yürütülür. Ölçü ve kapasite gereksinimlerinizi ilettiğinizde mühendislik ekibimiz uygulanabilir çözümle geri döner.