Nüve-Bobin-Aktif Kısım
Aktif kısım, transformatörün gerilim-akım dönüşümünü gerçekleştiren temel bileşendir: manyetik devreyi kuran nüve ile akımı taşıyan bobinlerin tek bir mekanik ve elektriksel bütün hâline getirilmiş biçimidir. Tekno Trafo, nüve kesim hattı ve bobin sarım makineleriyle nüve ve bobinleri kendi tesisinde üretir, aktif kısım hâline getirir.
Akyurt'taki 2.450 m² kapalı tesisimizde nüve lameli kesiminden sarıma, kama ve bağlamadan vakumlu kurutmaya kadar tüm adımlar tek çatı altında yürütülür. Üretim, müşteri projesindeki güç, gerilim kademesi, bağlantı grubu ve kayıp sınıfı değerlerine göre yapılır.

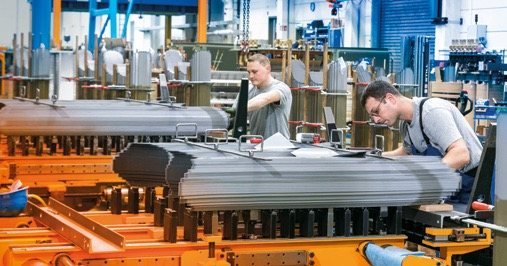
Nüve, taneleri yönlendirilmiş silisyum sactan (CRGO) üretilir. Sac, akı yoğunluğundan hesaplanan nüve kesit alanına ve nüve çapına göre belirlenen kademe genişliklerinde, nüve kesim hattımızda çapaksız kesilir; köşelerde 45 derece gonyeli (mitred) kesim uygulanır. Böylece akı, ek yerini tane yönüne paralel geçer; köşedeki tane yönünden sapma en aza iner. Lameller step-lap düzeninde, birkaç lamellik gruplar kaydırılarak istiflenir; bu düzen köşedeki hava aralığını böler, boşta kaybını, mıknatıslanma akımını ve gürültü seviyesini düşürür.
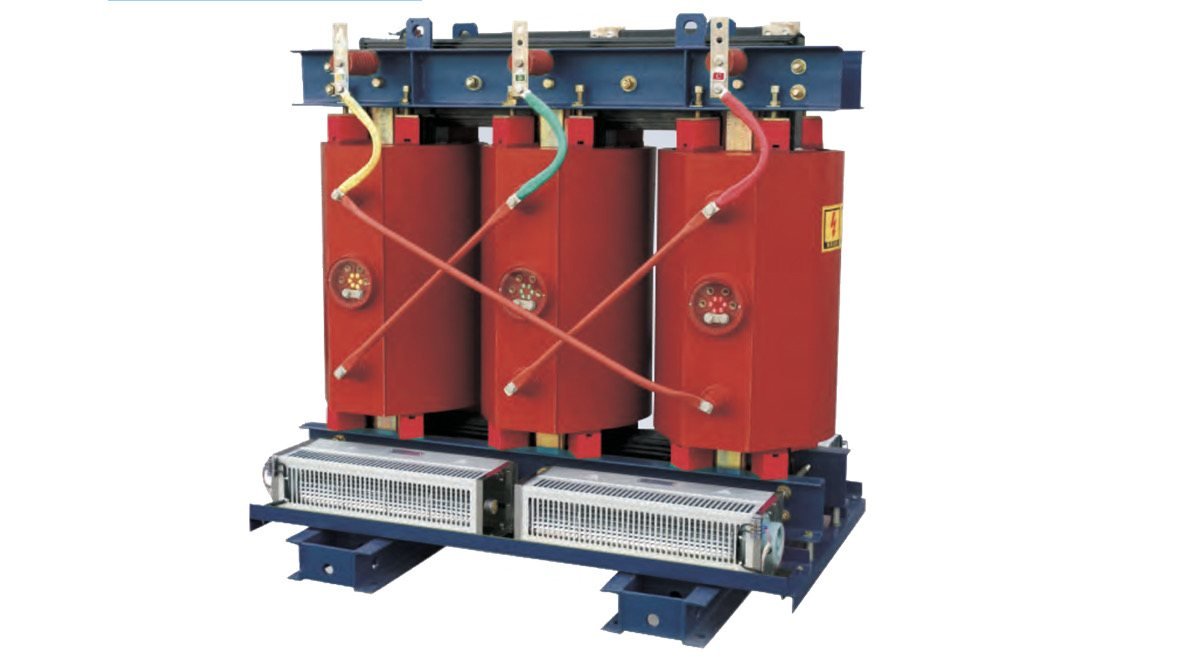
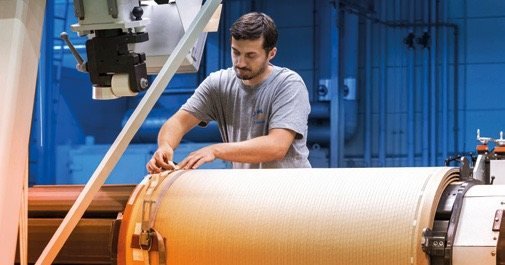
Bobinler, projenin gerektirdiğine göre bakır veya alüminyum iletkenden sarılır. Alçak gerilim sargılarında genellikle folyo, yüksek gerilim sargılarında yassı tel veya yuvarlak tel sarım tercih edilir. Sarım gerginliği kontrol altında tutulur; gevşek sarım kısa devre kuvvetleri altında sargının deforme olmasına, aşırı gergin sarım iletken ve emaye hasarına yol açar. Katman araları presbant ve transformatör kâğıdı ile yalıtılır; yassı iletken gerektiğinde DPC (çift kat kâğıt kaplı) olarak kullanılır. Sarım geometrisi ve soğutma kanalları, kısa devre kuvvetleri ve yağ akışı gözetilerek hesaplanır.
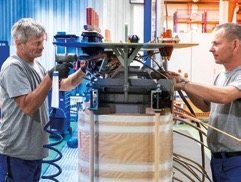
Aktif kısım aşamasında nüve üst boyunduruğu açılır, bobinler bacaklara geçirilir ve boyunduruk yeniden bağlanır. Sargılar kama, takoz ve bağlama bantlarıyla sıkılır; bu sıkma, taşıma ve kısa devre koşullarında sargının yerinden oynamasını engelleyen asıl mekanik emniyettir. Ardından set, vakumlu kurutma fırınında ısı ve vakum altında bekletilerek selülozik yalıtımdaki nem alınır; nem, yağın delinme dayanımını doğrudan düşürdüğü için bu adım ömür belirleyicidir.
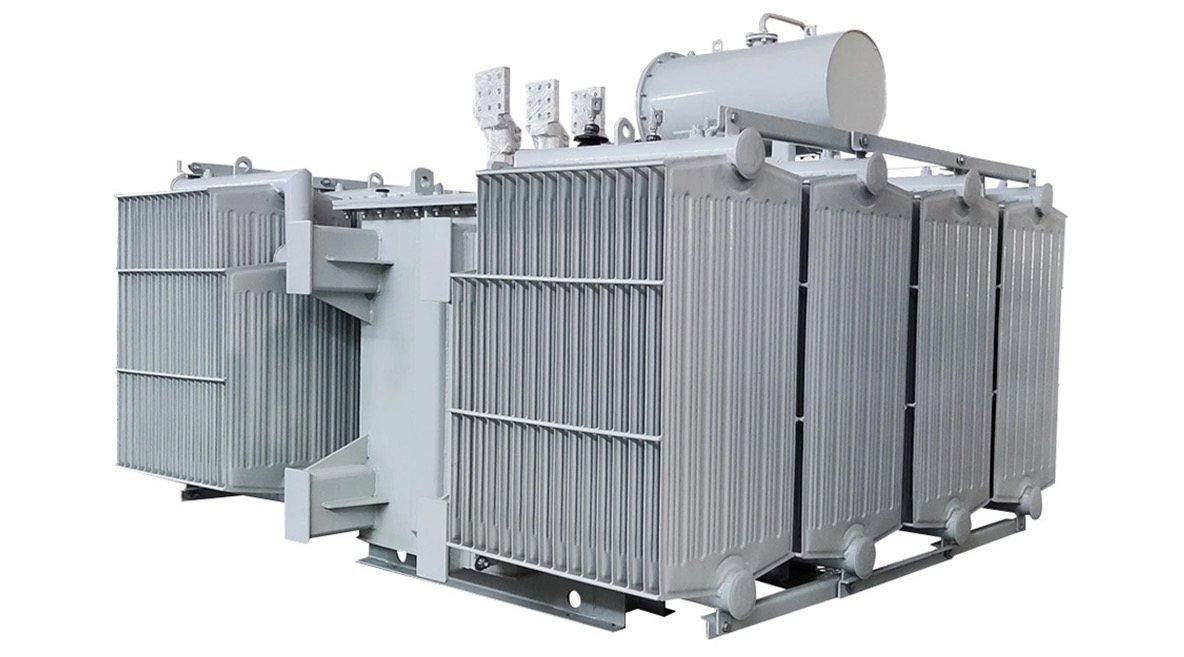
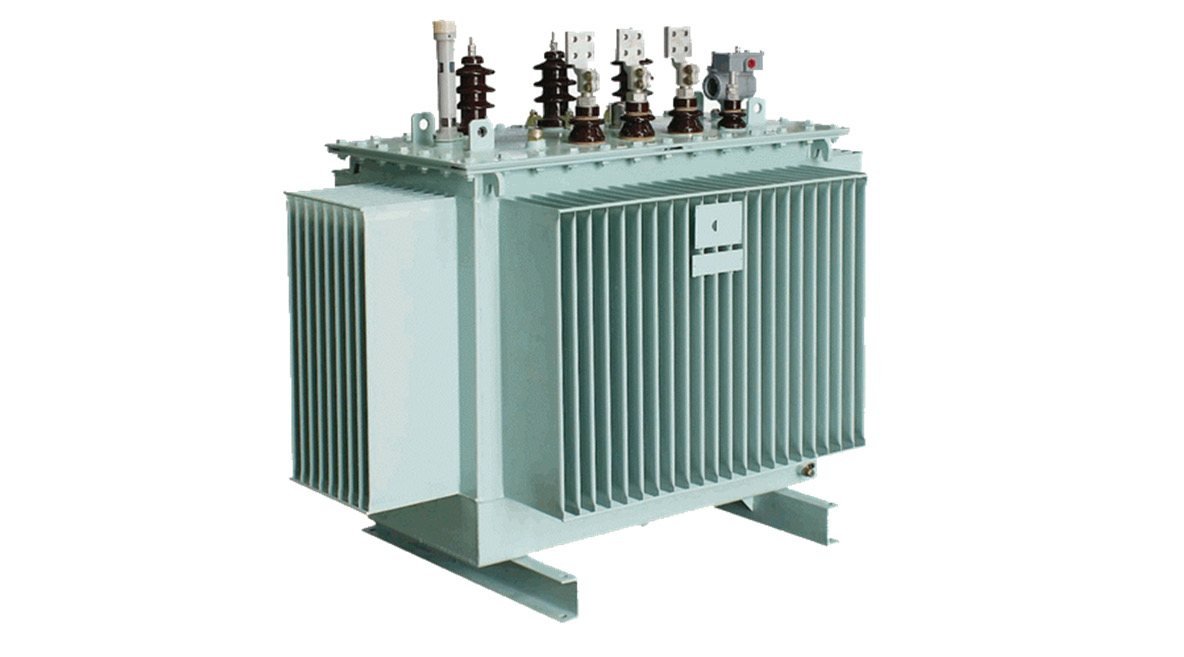
Kurutma işlemi tamamlanan aktif kısım, yağ emdirme veya kazana montaj aşamasına nemden korunacak şekilde ambalajlanarak teslim edilir. Aktif kısmı kendi ürettiğimiz trafo kazanı ile tek paket hâlinde vermek de mümkündür; bu durumda nüve pencere ölçüleri, sargı yükseklikleri ve kazan iç ölçüleri baştan birlikte planlanır; montajda ölçü uyumsuzluğu riski kalmaz.
Üretim Adımları
- CRGO sac kalınlığı ve kademe genişliklerinin proje verisinden belirlenmesi
- Nüve kesim hattında 45° gonyeli, çapaksız lamel kesimi
- Step-lap düzeninde lamel istifleme ve nüve bağlama
- Bobin sarımı: folyo veya yassı tel, kontrollü sarım gerginliği
- Katman arası yalıtım, soğutma kanalı teşkili ve sargı preslenmesi
- Nüve-bobin birleştirme, kama ve bağlama ile mekanik sıkma
- Vakumlu kurutma fırınında nem giderme
- Ölçüm, kayıt ve nemden korumalı ambalajlama
Teknik Kontrol Noktaları
- Lamel kesim ölçüsü ve gonye açısı kontrolü
- İstif sonrası nüve pencere ve boyunduruk ölçüleri
- Sargı direnci ve çevirme oranı (tur sayısı) doğrulaması
- İzolasyon mesafelerinin proje değerleriyle karşılaştırılması
- Kurutma sonrası nem ve izolasyon direnci ölçümü
Çalışma Prensibi
Transformatörde enerjinin gerilim seviyeleri arasında aktarımı, nüvenin oluşturduğu kapalı manyetik devre ile bu devre üzerine yerleştirilen bobinlerin ortak çalışmasıyla gerçekleşir. Primer sargıya uygulanan alternatif gerilim nüvede değişken manyetik akı oluşturur; ortak akı sekonder sargıda sarım (tur) sayıları oranında gerilim indükler. Nüvenin CRGO sacın tane yönüne uygun kesilmesi ve step-lap istiflenmesi akının en düşük manyetik dirençle dolaşmasını sağlar; bobinin kontrollü gerginlikte sarılması ve kurutmayla nemden arındırılması yük altındaki elektriksel ve mekanik dayanımı belirler.
Sunduğumuz Avantajlar
- 2017’den beri trafo bileşeni üretiminde uzmanlaşma
- ISO 9001 / ISO 14001 / EN ISO 3834-2 belgeli üretim
- Nüve kesim hattı ve bobin sarım makineleri kendi tesisimizde
- Nüve pencere ve sargı ölçülerinde proje toleransı içinde imalat
- Vakumlu kurutma fırınında nem giderme ve kayıt altına alınan ölçümler
- 8 mühendis ve 30 nitelikli işçiyle 2.450 m² kapalı üretim alanı
Aktif kısmın bileşenleri
Nüve
Malzeme: taneleri yönlendirilmiş silisyum sac (CRGO), projeye göre 0,23–0,30 mm. Köşe kesimi 45° gonyeli (mitred), istif step-lap. Dağıtım sınıfı nüveler step-lap istif ya da sarma (wound); güç sınıfı nüveler istiflenmiş (stacked) yapıda üretilir. E-I lamel yapısı genellikle küçük güçlü kontrol ve adaptör transformatörlerinde görülür.

Bobin
İletken bakır veya alüminyum; alçak gerilimde folyo, yüksek gerilimde yassı veya yuvarlak tel sarım, gerektiğinde DPC (çift kat kâğıt kaplı) iletken. Yalıtım presbant ve transformatör kâğıdı; sargı içinde yağ akışına açık soğutma kanalları. Sarım gerginliği makineden kontrollü.
Aktif Kısım
Birleştirme: boyunduruk açma, bobin geçirme, kama-takoz-bağlama ile mekanik sıkma. Kurutma: vakum altında selülozik yalıtımdan nem giderme. Kayıt altına alınan ölçümler: sargı direnci, çevirme oranı, izolasyon direnci ve kurutma sonrası nem. Teslim: nemden korumalı ambalaj.
Sıkça sorulan sorular
Nüve lameli 0,23 mm ile 0,30 mm arasında hangi kritere göre seçiliyor?
Seçim, boşta kayıp hedefi ile üretim maliyeti arasındaki dengeye bağlıdır. İnce lamel (0,23 mm) girdap akımı kaybını düşürür ve düşük kayıp sınıfı hedefleyen tasarımlarda tercih edilir. 0,30 mm ise dolgu faktörü daha yüksek olduğu için aynı kesit alanına daha az lamelle ulaşır, kesim ve istifleme işçiliğini kısaltır. Karar, tasarımın boşta kayıp garanti değeri ve seçilen nüve akı yoğunluğu üzerinden verilir; siparişte hedef kayıp değerini belirtmeniz yeterlidir.
Sargıda bakır mı alüminyum mu tercih etmeliyim?
Bakır, iletkenliği yüksek olduğu için aynı kayıp değerine daha küçük kesitle ulaşır; sargı hacmi ve nüve pencere ölçüsü küçülür, kısa devre kuvvetlerine mekanik dayanımı daha iyidir. Alüminyum ağırlık ve maliyet avantajı sağlar, ancak aynı kaybı yakalamak için kesit büyür, dolayısıyla kazan ölçüleri de artar.
Kazan ölçüsü sabitse bakır, ağırlık ve bütçe önceliğinizse alüminyum uygundur. Her iki iletkeni de tasarım gereksinimine göre sarıyoruz.
Aktif kısım siparişi için sizden hangi bilgileri istiyorsunuz?
Tasarımı doğru kurgulamak için şu verilere ihtiyacımız var:
- Anma gücü (kVA veya MVA) ve frekans
- Primer ile sekonder anma gerilimleri ve kademe aralığı
- Vektör grubu ve istenen kısa devre empedansı
- Hedef boşta kayıp ve yük kaybı değerleri
- İletken tercihi (bakır ya da alüminyum) ve yalıtım sınıfı
- Kazanın iç ölçüleri, buşing ve bağlantı yerleşimi
Kazan çizimini de gönderirseniz aktif kısmı doğrudan o gövdeye oturacak şekilde boyutlandırırız.
Vakumlu kurutma atlanırsa ne olur?
Presbant ve trafo kâğıdı gibi selülozik yalıtım havadan nem çeker. Nem, yağın delinme dayanımını düşürür, kısmi deşarj başlangıç seviyesini aşağı çeker ve yalıtımın yaşlanmasını hızlandırır. Vakumlu kurutmada sıcaklık ile düşük basınç birlikte uygulanarak bu nem çekilir; işlem, yalıtım direnci hedef değere ulaşana kadar sürer ve süresi güce, yalıtım kalınlığına göre belirlenir. Kurutulmamış bir aktif kısım ilk testi geçse bile sahada erken arıza riski taşır.
Teslim aldığım aktif kısmı montaja kadar nasıl saklamalıyım?
Kurutulmuş aktif kısım tekrar nem çekmeye açıktır. Kapalı, kuru ve tozsuz bir ortamda, zeminle temas etmeyecek biçimde palet üzerinde saklanmalıdır. Bekleme uzun sürecekse kuru hava veya azot dolgulu kapalı ambalaj tercih edilir; ambalaj açıldıktan sonra kazana daldırma ve yağ dolumu aynı gün tamamlanmalıdır. Montaj öncesinde yalıtım direnci ölçümü tekrarlanır, değer düşmüşse yağ dolumundan önce yeniden kurutma yapılması gerekir.
Nüve-Bobin-Aktif Kısım için
teklif alın
Projenizdeki güç, gerilim kademesi ve kayıp sınıfı değerlerini paylaşın, nüve-bobin-aktif kısım üretimi için ölçülü teklif hazırlayalım.