
Trafo Kazanı
Trafo kazanı, yağlı tip transformatörde nüve ve sargılardan oluşan aktif kısmın yalıtım yağı içinde durduğu çelik gövdedir. Yalıtım yağının muhafazası, soğutma ve mekanik koruma görevlerini aynı anda üstlenir ve trafonun dış ortama karşı sızdırmaz sınırını oluşturur.
Trafo kazanı, Tekno Trafo'nun ana üretim kalemidir. Sac kesiminden hidrostatik sızdırmazlık testine, kumlamadan son kat boyaya kadar bütün adımları Ankara'daki 2.450 m² kapalı tesisimizde kendimiz yürütüyoruz.
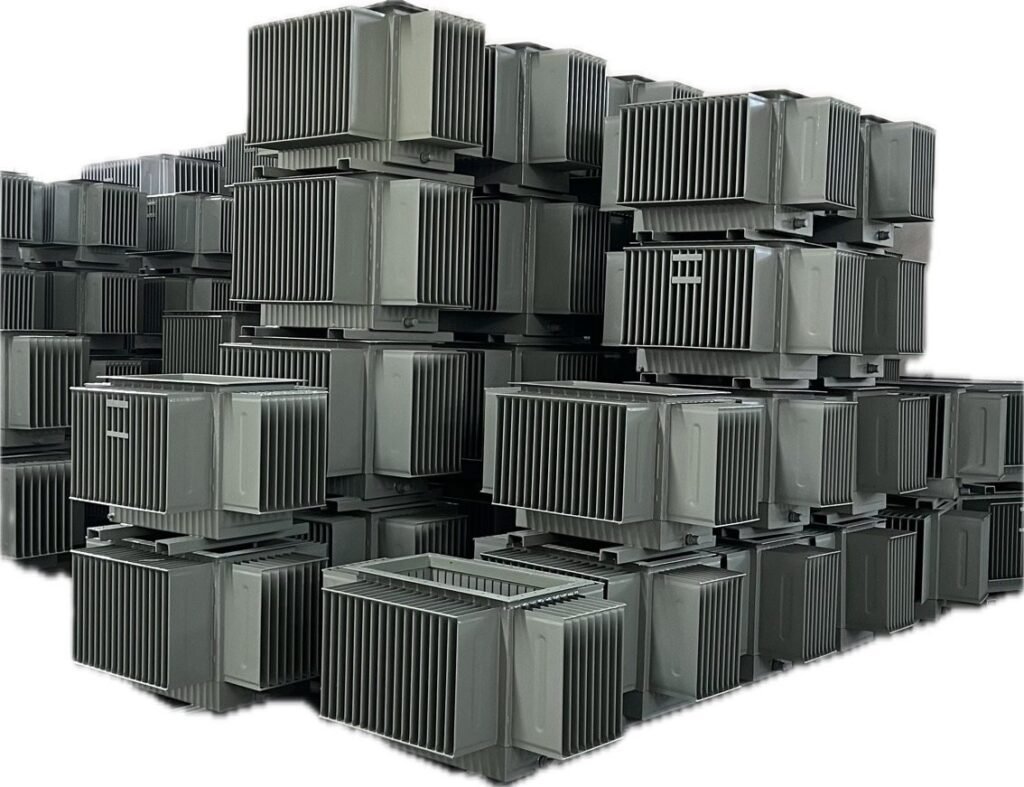
Kazanın ilk görevi yalıtım yağını sızdırmaz biçimde tutmaktır; yalıtım sisteminin dielektrik dayanımı yağın nem ve partikülden korunmasına bağlıdır, havayla temas ayrıca yağın oksitlenerek yaşlanmasını hızlandırır. İkinci görev ısı transferidir: nüve ve sargılarda açığa çıkan kayıp güç, yağın doğal dolaşımıyla cidara taşınır ve buradan havaya verilir. Üçüncü görev mekanik korumadır; kazan nakliye titreşimini ve kısa devre kuvvetlerinin aktif kısma bindirdiği zorlanmayı karşılar. Kapak, buşing kaideleri, termometre cebi, kaldırma kulakları ve — genleşme depolu tiplerde — Buchholz bağlantısı kazan üzerine oturur.
Kazan üretiminde belirleyici olan, çizime birebir uyumdur. Sac kalınlıkları, kaynak ağzı biçimleri, delik konumları ve tolerans aralıkları üretim öncesinde teyit ediliyor; kaynak sonrası kapak sızdırmazlık yüzeyi ile buşing delik eksenleri yeniden ölçülüyor. Aktif kısmın kazana oturması ve kapak contasının homojen sıkışması bu kontrollere bağlıdır.
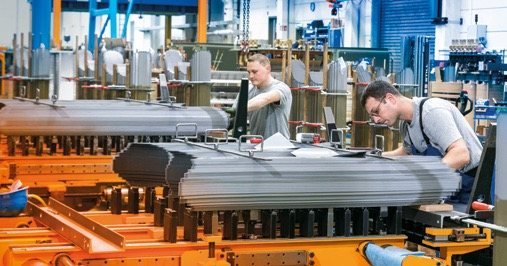
Ankara’daki trafo kazanı üretim hattımız kesim, büküm, kaynak, test, yüzey hazırlığı ve boya adımlarından oluşuyor. Sac levhalar CNC plazma tezgâhında kesiliyor; gövde birleştirmeleri 12 kaynak istasyonunda gazaltı kaynak yöntemleriyle yapılıyor ve kaynak işleri EN ISO 3834-2 kapsamında yürütülüyor. Tamamlanan her kazan hidrostatik sızdırmazlık testine alınıyor; kazan belirlenen basınçta bekletilirken bütün kaynak dikişleri sızıntı yönünden kontrol ediliyor. Testi geçen gövde ISO 8501-1’e göre Sa 2½ seviyesinde kumlanıyor ve toplam 120 mikron kuru film kalınlığında boyanıyor.
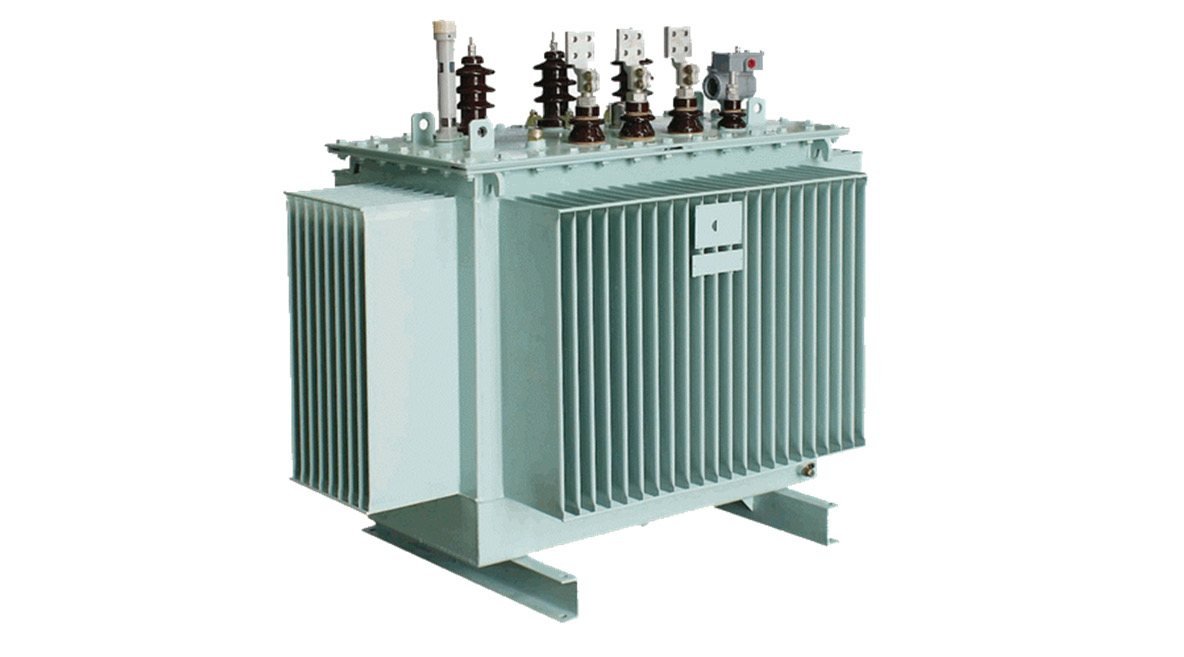
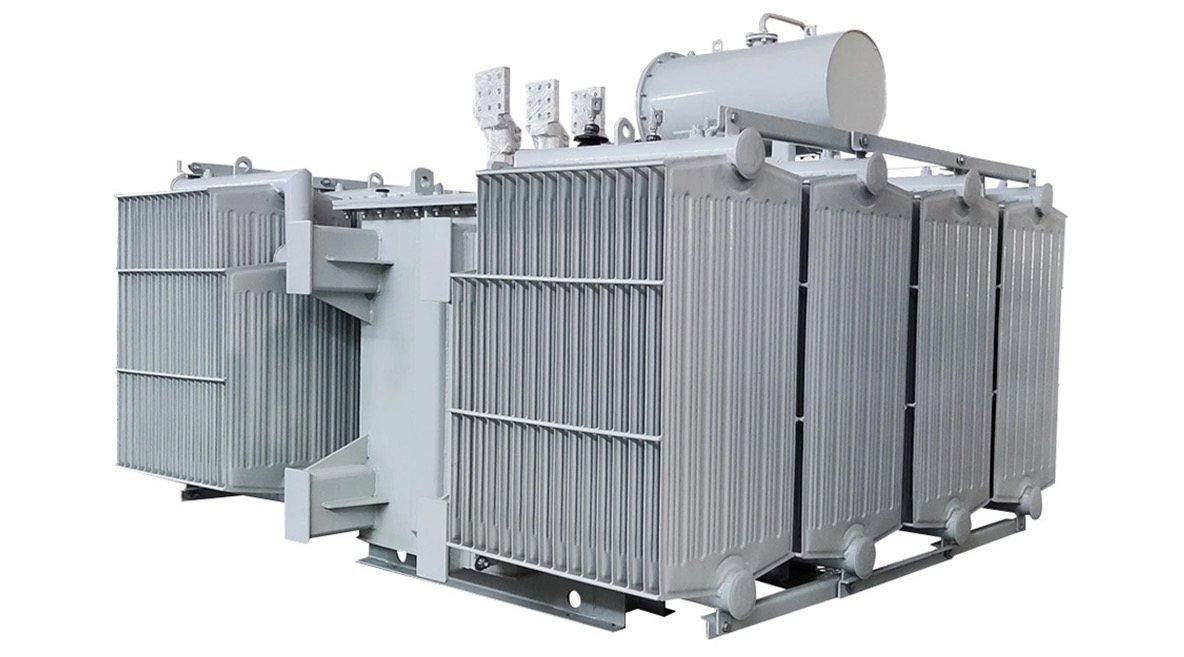
Kazanlar, yağın genleşmesini karşılama biçimine göre ikiye ayrılır. Hermetik kazanda gövde tamamen kapalıdır; sıcaklıkla artan yağ hacmi esnek dalga duvarın açılmasıyla karşılanır ve yağ hava ile temas etmediği için nem alma ve oksitlenme riski ortadan kalkar. Genleşme depolu (konservatörlü) kazanda fazla hacim kapak üstündeki depoya alınır; depo silikajelli nem alıcı ile havalandırılır ve Buchholz rölesi depo ile kazan arasındaki bağlantı borusuna yerleşir. Soğutma yüzeyi ise güce ve kayıp değerine göre seçilir: küçük güçlerde düz cidar yeterlidir, orta güçlerde dalga duvarlı kazanlar tercih edilir. Kayıp arttığında cidar yüzeyi yetersiz kalır; bu noktada radyatörlü kazanlar kullanılır.
Trafo kazanının fonksiyonları
- Yalıtım yağını sızdırmaz biçimde muhafaza etmek, yağın nem, toz ve oksijenle temasını kesmek.
- Nüve ve sargılarda açığa çıkan kayıp ısıyı yağ dolaşımıyla cidara taşıyıp dış ortama vermek.
- Aktif kısmı nakliye darbelerine, titreşime ve kısa devre kuvvetlerine karşı mekanik olarak korumak.
- Sıcaklıkla değişen yağ hacmini dalga duvar esnemesi veya genleşme deposu üzerinden karşılamak.
- Kapak, buşingler, koruma rölesi (genleşme depolusunda Buchholz, hermetikte DGPT2), termometre cebi, kaldırma kulakları ve tekerlek gibi ekipmanlarla topraklama noktalarını taşımak.
Soğutucu tipine göre kazanlar
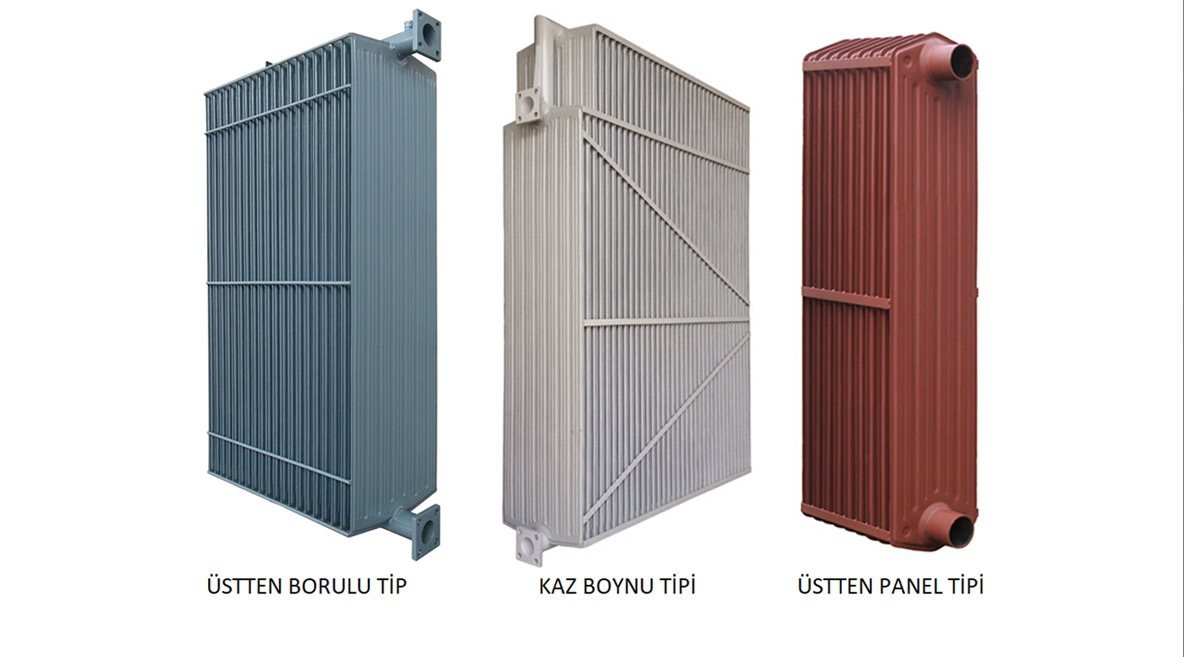
- Soğutucusuz (düz cidarlı) kazan: Kaybı küçük, düşük güçlü trafolarda ısı doğrudan düz gövde yüzeyinden atılır; ek soğutma elemanı içermediği için yapı yalın, kaynak dikişi sayısı düşüktür.
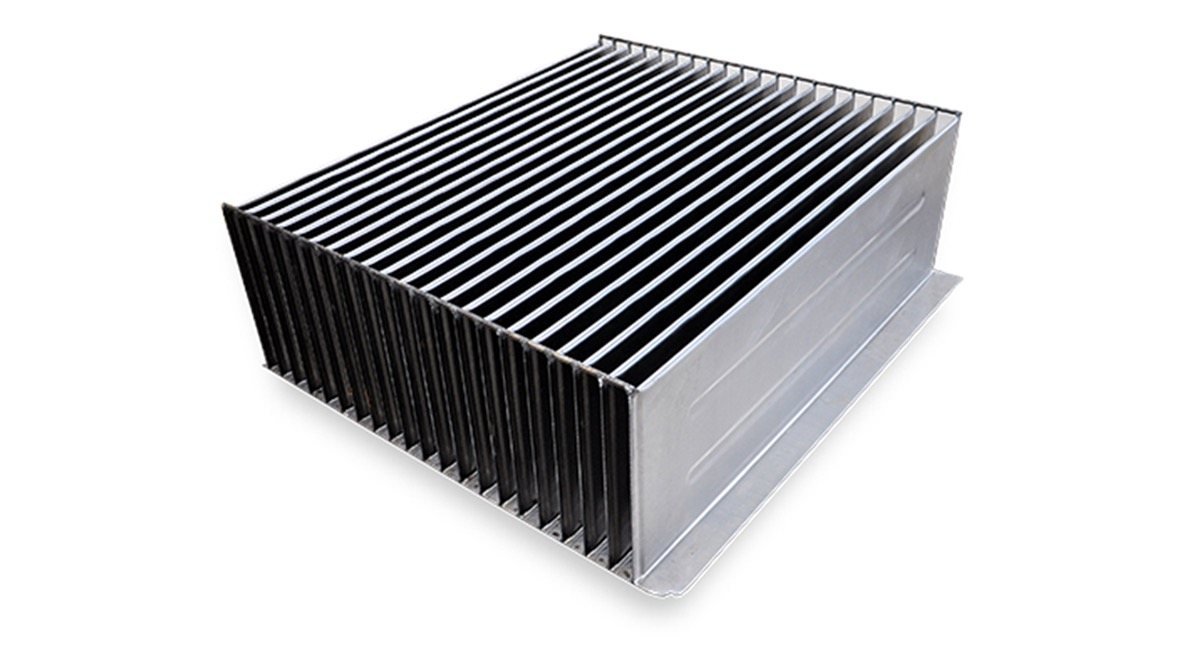
- Dalga duvarlı kazan: 0,8–1,2 mm sacın preste oluklandırılmasıyla soğutma yüzeyi kat kat büyür; kanatlar yağ genleşmesini de karşıladığı için hermetik uygulamaların standart çözümüdür.
- Radyatörlü kazan: Cidara vanalı ya da kaynaklı bağlanan presli sac paneller yüksek güçte gereken geniş soğutma yüzeyini sağlar, gerekirse fanla takviye edilir (ONAF).
- Boru soğutuculu kazan: Gövdeye kaynaklanan çelik borular soğutma yüzeyini artırır ve yağın doğal dolaşımına ek yol sağlar; mekanik dayanımıyla zorlu saha koşullarında tercih edilir.
Çalışma Prensibi
Trafo kazanı, aktif kısmı bütünüyle yalıtım yağının içinde tutan kapalı bir hacimdir. Sargı ve nüvede oluşan ısı önce yağa geçer; ısınan yağ yoğunluk farkıyla yükselip cidara ulaşır, soğuyup dibe inerek doğal dolaşımı kurar (ONAN). Bu yüzden gövde yüzeyi aynı zamanda bir ısı değiştiricidir ve yetmediğinde dalga duvar, radyatör veya soğutma borusuyla büyütülür. Üretim tarafında belirleyici olan üç şey vardır: çizim ölçülerine sadakat, kaynak dikişinin sürekliliği ve yüzey hazırlığının kalitesi.
 ÜretimKendi tesisimizde
 KaynakEN ISO 3834-2
 TestHidrostatik sızdırmazlık
 KaplamaSA2½ + 120 mikron
 TeslimatProjeye göre
Sunduğumuz Avantajlar
- 2017’den beri trafo kazanı üretimi
- ISO 9001, ISO 14001 ve EN ISO 3834-2 belgeli üretim
- Müşteri çizimine birebir uyum ve ara ölçü kontrolü
- Her kazana hidrostatik sızdırmazlık testi
- Kumlama Sa 2½ ve 120 mikron kuru film boya
- 2.450 m² kapalı tesis, 12 kaynak istasyonu, 8 mühendis ve 30 nitelikli işçi
Soğutma tipleri
Soğutma kodlarının anlamı
| Kod | Açılımı | Anlamı |
|---|---|---|
| ONAN | Oil Natural Air Natural | Yağ doğal, hava doğal dolaşımlı |
| ONAF | Oil Natural Air Forced | Yağ doğal, hava cebri dolaşımlı |
| OFAF | Oil Forced Air Forced | Yağ cebri, hava cebri dolaşımlı |
| OFWF | Oil Forced Water Forced | Yağ cebri, su cebri dolaşımlı |
| ODAF | Oil Directed Air Forced | Yağ yönlendirilmiş, hava cebri dolaşımlı |
| ODWF | Oil Directed Water Forced | Yağ yönlendirilmiş, su cebri dolaşımlı |
Dağıtım gücü aralığında yaygın olarak ONAN kullanılır; radyatör üzerine fan eklenerek ONAF’a geçilebilir.
Üretim süreci
Trafo kazanı imalat aşamalarımız
- Proje ve teknik çizim onayı
- Malzeme temini — sac, aksesuar ve soğutucu eleman
- CNC plazma veya lazer kesim, silindir-büküm
- Kazan gövdesi ve kapak kaynak işlemleri
- Hidrostatik sızdırmazlık testi
- Yüzey hazırlama — kumlama SA2½
- Boya (120 mikron) veya sıcak daldırma galvaniz
- Ölçü ve kalite kontrolü
- Paketleme ve sevkiyat
Sıkça sorulan sorular
Trafo kazanı hangi sacdan üretiliyor, kalınlık neye göre belirleniyor?
Kazan gövdesi ve kapağı ST37 karbon çelik sacdan üretilir; talep hâlinde farklı malzeme kaliteleri de çalışılır. Sac kalınlığı standart bir değer değildir: kazan yüksekliği, yağ hacminden doğan hidrostatik basınç, kaldırma ve nakliye yükleri ile kapak cıvata bağlantısının sızdırmazlık yüzeyine bindirdiği kuvvet birlikte değerlendirilerek çizimde tanımlanır. Gövde, taban ve kapak çoğu projede farklı kalınlıklarda seçilir. CNC plazma kesim ve silindir-büküm işlemleri kendi tesisimizde yapılır.
Elimizde imalat çizimi yok, yine de trafo kazanı sipariş edebilir miyiz?
Çizim olmadan da başlayabiliriz. Bize trafo gücü, gerilim kademesi, yağ hacmi, soğutma tipi (dalga duvarlı, radyatörlü ya da düz cidarlı), buşing ve aksesuar yerleşimi ile şase montaj delik ölçülerini iletmeniz yeterlidir. Mevcut bir kazan varsa numune üzerinden ölçü alırız. Mühendislik ekibimiz bu verilerle onay çizimini hazırlar; imalat ancak siz çizimi onayladıktan sonra başlar. Ayrıntı için iletişim sayfamızdan bize ulaşabilirsiniz.
Trafo kazanına hidrostatik sızdırmazlık testi nasıl uygulanıyor, test kaydı veriliyor mu?
Kaynak işleri bittikten sonra kazan sıvı ile doldurulur ve çiziminizde ya da teknik şartnamenizde belirtilen test basıncına çıkılır; basınç ile bekleme süresi projeye göre değişir, biz sizin verdiğiniz değere göre test ederiz. Bekleme boyunca kontrol edilenler:
- tüm kaynak dikişlerinde sızıntı veya terleme
- kapak flanşı ve sızdırmazlık yüzeyinde açılma
- basınç altında kalıcı deformasyon için ara ölçü kontrolü
Test kaydı sevkiyat dosyasında verilir.
Kazan imalatında hangi ölçü toleransları tutuluyor, ara ölçü kontrolü neyi kapsıyor?
Tolerans değerlerini biz belirlemeyiz; çiziminizde yazan sınırları esas alırız, çizimde tolerans belirtilmemişse imalat öncesi mutabakat için size sorarız. Ölçü kontrolü tek aşamada değil, üretim boyunca üç noktada yapılır: CNC kesim sonrası parça ölçüsü, punta aşamasında gövde diklik ve köşegen kontrolü, kaynak sonrası kapak flanşı düzlemselliği ile montaj deliklerinin aks mesafeleri. Kritik olan sızdırmazlık yüzeyinin düzlemselliğidir; ısı girdisinden doğan çarpılma bu aşamada düzeltilir.
Trafo kazanını boyasız teslim alıp kendi boya sistemimizi uygulayabilir miyiz?
Evet. Standart teslimimiz ISO 8501-1’e göre Sa 2½ kumlama ve 120 mikron kuru film kalınlığında boyadır; ancak kumlanmış hâlde, boyasız da teslim ederiz. Bu seçenekte kazanın açık yüzeyi kısa sürede paslanacağı için kaplamayı gecikmeden yapmanız gerekir. Kendi boya şartnamenizi iletirseniz astar ve son kat sistemini, kuru film kalınlığını ona göre uygularız; korozif ortamlar için sıcak daldırma galvaniz de alternatiftir.
Trafo Kazanı için
teklif alın
Kazan çiziminizi ve teknik şartnamenizi iletin; ölçü, sac kalınlığı ve termin bilgisini içeren fiyat teklifimizi hazırlayalım.